Sep 18,2026
Как алмазные шлифовальные инструменты используются для полупроводниковых керамических компонентов
Шлифование стекла — это прецизионный процесс, в котором производительность шлифовального круга зависит не только от самого абразива. Круг может показывать превосходные результаты в одних производственных условиях и показывать более быстрый износ, скалывание кромок или нестабильную обработку в других. Разница часто связана с тем, как параметры шлифования стекла взаимодействуют с кругом, станком, материалом стекла и условиями охлаждения.
Для производителей фотоэлектрического, автомобильного, приборного и другого технического стекла контроль параметров тесно связан с эффективностью производства и расходом инструментов. Скорость шлифования, скорость подачи, глубина шлифования, давление шлифования и поток охлаждающей жидкости — все это влияет на нагрузку, прилагаемую к кругу, и качество готовой кромки стекла. Понимание этих взаимосвязей обеспечивает более практичный способ улучшить производительность шлифовального круга по стеклу, не полагаясь на один параметр и не меняя инструменты без необходимости.
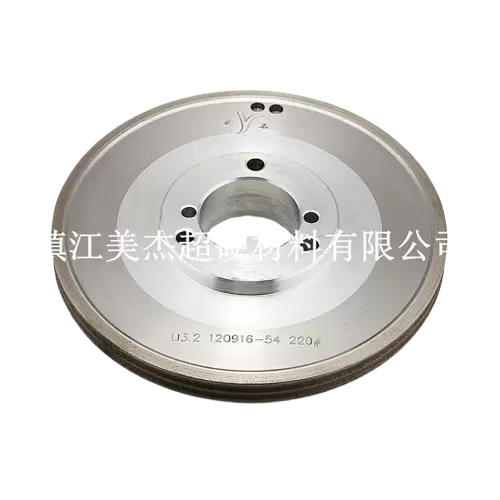
Основные параметры обработки определяют, сколько материала снимает круг, какая сила создается в зоне контакта и сколько тепла выделяется во время шлифования. Изменения одного параметра могут также повлиять на роль других, поэтому производственные параметры следует рассматривать как комбинацию, а не отдельные цифры.
| Параметр шлифования | Основной эффект | Потенциальный риск при превышении |
|---|---|---|
| Скорость шлифования | Выделение тепла и эффективность измельчения | Чрезмерный нагрев и износ колес. |
| Скорость подачи | Скорость съема материала и нагрузка на шлифование | Более высокая сила и повреждение кромок |
| Глубина шлифования | Удаление припуска и усилие шлифования | Чрезмерная нагрузка на колесо |
| Давление шлифования | Контактное усилие и стабильность резания | Более быстрый абразивный износ |
| Поток охлаждающей жидкости | Контроль температуры и мусора | Плохое охлаждение и нестабильное измельчение. |
Соответствующая настройка зависит от таких факторов, как толщина стекла, профиль кромки, диаметр круга, алмазная зернистость, тип связки, конфигурация машины и требуемая обработка поверхности. По этой причине не существует универсального сочетания параметров измельчения, гарантирующего одинаковый результат на каждой производственной линии.
Цель состоит в том, чтобы создать устойчивую связь между колесом и стеклом. Когда режущее действие остается контролируемым, алмазные абразивы могут эффективно удалять материал, в то время как круг сохраняет свой профиль, а качество кромки стекла остается в требуемом диапазоне.
Скорость шлифования напрямую влияет на взаимодействие алмазных абразивов с поверхностью стекла. Увеличение скорости может улучшить удаление материала и производительность производства, но также меняет количество тепла и механической энергии, вырабатываемых во время процесса.
Более высокая скорость шлифования может быть полезной, если характеристики круга и станка рассчитаны на нее. Режущие точки круга чаще затрагивают стекло, что способствует эффективной обработке кромок. Однако увеличение скорости без учета охлаждения, конструкции колеса или состояния стекла может увеличить тепловую нагрузку и ускорить износ колеса.
Заманчиво связать более высокую скорость вращения колес с более высокой производительностью. В реальном производстве взаимосвязь сложнее. Если скорость становится слишком высокой для выбранного колеса и системы охлаждения, дополнительное тепло может снизить стабильность процесса и увеличить риск дефектов поверхности или кромки.
Состояние шлифовального круга также имеет значение. Круг с соответствующей концентрацией алмазов и характеристиками связующего материала может лучше выдерживать сложные условия, чем круг, предназначенный в первую очередь для другого диапазона обработки. Жесткость машины, динамический баланс, подача охлаждающей жидкости и толщина стекла также влияют на практический верхний предел.
Поэтому целью должна быть стабильная скорость шлифовального круга, обеспечивающая удаление материала без создания ненужных термических или механических напряжений. Немного более низкая скорость при стабильном сроке службы круга и стабильном качестве кромки может обеспечить лучший производственный результат, чем максимальная скорость при частой замене круга.
Скорость подачи определяет, насколько быстро стекло проходит операцию шлифования. Он имеет прямую зависимость от скорости съема материала и объема работы, требуемой от шлифовального круга за определенный период.
Когда скорость подачи увеличивается, кругу обычно приходится снимать больше материала за тот же период. Если другие условия остаются неизменными, нагрузка при измельчении может возрасти. Это может влиять на абразивный износ, температуру круга, вибрацию станка и качество обработанной кромки.
Высокая скорость подачи при измельчении может быть полезна при крупносерийном производстве, особенно там, где эффективность производства является основным фактором. Однако круг должен обладать достаточной режущей способностью, а машина должна поддерживать стабильный контакт со стеклом.
Чрезмерная подача может увеличить силу шлифования и привести к тому, что абразивные зерна будут испытывать большее механическое напряжение. В зависимости от конфигурации стекла и колес это может способствовать сколам кромок, появлению шероховатостей на поверхности или ускоренному износу колес.
Решение не обязательно состоит в том, чтобы максимально снизить скорость подачи. Вместо этого производители должны оценивать скорость подачи вместе с остротой круга, глубиной шлифования, толщиной стекла и возможностями станка.
Более низкая скорость подачи обычно снижает мгновенную нагрузку при шлифовании, но не обеспечивает автоматически лучший результат. Производственная мощность может снизиться, а дополнительное время обработки может увеличить стоимость единицы изделия.
Таким образом, правильная скорость подачи — это компромисс между эффективностью шлифования, сроком службы круга и качеством кромки. Когда на производственной линии внезапно увеличивается количество сколов или расход кругов, скорость подачи является одним из первых параметров, которые стоит проверить.
Для более детального обсуждения дефектов кромок можно рассмотреть сколы стекла во время шлифования вместе с другими факторами, такими как состояние круга, устойчивость станка и нагрузка при шлифовании.
Глубина шлифования описывает количество материала, удаляемого во время прохода шлифования. Это особенно важно при обработке кромок стекла, поскольку большая глубина реза увеличивает количество материала, которое круг должен удалить при каждом контакте.
Небольшая глубина шлифования обычно приводит к меньшей нагрузке на отдельные абразивные зерна. Более глубокий рез может повысить эффективность удаления материала, но также увеличивает силу шлифования, необходимую для поддержания процесса.
При увеличении глубины шлифования в зону шлифования попадает больше стекла. Если колесо и машина не рассчитаны на повышенную нагрузку, процесс может стать нестабильным.
Режущая способность круга становится особенно важной в этой ситуации. Острый алмазный круг может обеспечивать эффективное режущее действие, в то время как изношенный или неподходящий круг может создавать большее трение вместо эффективного удаления материала.
Это различие важно, поскольку высокая сила шлифования не всегда является признаком недостаточной твердости круга. Это также может указывать на неподходящее сочетание спецификации круга и параметров обработки.
Чрезмерная глубина резания может увеличить вероятность повреждения кромки, особенно в сочетании с высокой скоростью подачи. Возникающее в результате механическое напряжение может способствовать сколам или неравномерному образованию кромок.
Для прецизионной обработки стекла контролируемая глубина шлифования позволяет кругу постепенно удалять материал, сохраняя при этом необходимую геометрию кромки. Инженеры-технологи должны учитывать требуемый съем материала, профиль колеса, толщину стекла и возможности машины, прежде чем увеличивать глубину просто для повышения производительности.
Давление шлифования представляет собой механическую силу, приложенную между кругом и стеклом. Это влияет на то, насколько агрессивно алмазные абразивы взаимодействуют с заготовкой.
Для эффективной резки необходим определенный уровень давления. Слишком малое давление может снизить эффективность удаления материала, а чрезмерное давление может увеличить абразивный износ и выделение тепла.
Высокое давление шлифования увеличивает нагрузку на отдельные алмазные зерна и может ускорить износ, если конструкция круга не подходит для данного применения. Это также может увеличить вероятность повреждения краев стекла.
Давление становится особенно важным, когда другие параметры уже требуют внимания. Высокая скорость подачи в сочетании с глубоким резом и чрезмерным давлением может создать значительно более высокую нагрузку при шлифовании, чем можно было бы предположить по любому отдельному параметру.
Низкое давление не означает автоматически улучшение. Если колесо не может эффективно зацепить стекло, эффективность резки может упасть, а время производства может увеличиться.
Целью является контролируемый контакт, а не максимальное или минимальное давление. Хорошо подобранная сила шлифования позволяет абразивным зернам эффективно резать, ограничивая при этом ненужное трение и механическое напряжение.
Охлаждение иногда рассматривается как второстепенный вопрос, но оно оказывает прямое влияние на стабильность помола. При контакте алмазных абразивов со стеклом выделяется тепло, а материалы стекла и колес по-разному реагируют на изменения температуры.
Подходящая система охлаждения помогает контролировать температуру вокруг зоны шлифования, а также помогает удалять мелкие остатки шлифования.
При чрезмерном повышении температуры измельчения процесс может стать менее стабильным. Тепло может повлиять на износ колес, а также на качество кромки стекла.
Эффект становится более заметным, когда параметры производства сдвигаются в сторону более высоких скоростей или подач. Увеличение производительности без соответствующего увеличения охлаждающей способности может привести к несоответствию настроек машины реальным тепловым условиям в зоне шлифования.
Достаточный поток охлаждающей жидкости должен достигать фактической зоны шлифования, а не просто находиться где-то рядом со станком. Положение, консистенция и объем подачи охлаждающей жидкости влияют на то, насколько эффективно контролируется нагрев и шлифование.
Для непрерывной обработки стекла особенно важна стабильность охлаждения. Колебания подачи СОЖ могут вызвать изменения температуры и условий шлифования, что затрудняет поддержание постоянного качества кромки.
Срок службы шлифовального круга тесно связан с тем, как он используется. Даже высококачественный шлифовальный круг по стеклу может подвергаться ненужному износу, если условия эксплуатации постоянно превышают практические требования применения.
Несколько факторов, связанных с параметрами, могут способствовать преждевременному износу:
Это не означает, что консервативные параметры всегда обеспечивают более длительный срок службы инструмента при меньших затратах. Например, очень низкая скорость подачи может снизить производительность настолько, что свести на нет любое улучшение расхода круга.
Более полезная цель — установить баланс между износом шлифовального круга, производительностью, качеством кромки и стабильностью станка. Дополнительные рекомендации по поддержанию производительности кругов в течение более длительных производственных циклов см. в разделе « Как продлить срок службы шлифовальных кругов по стеклу» .
Параметры шлифования невозможно отделить от конструкции круга. Замена, подходящая для одного колеса, может не подойти для другого.
Размер алмазного зерна, тип связки, концентрация абразива, профиль и размеры круга — все это влияет на поведение инструмента во время шлифования. Вот почему простое копирование параметров обработки с другой производственной линии может привести к неутешительным результатам.
Размер алмазного зерна влияет на качество резания и качество поверхности. Более крупные зерна обычно используются для более агрессивного удаления материала, тогда как более мелкие зерна больше подходят, когда требования к качеству поверхности и отделке становятся более высокими.
Соответствующий выбор зависит от стадии обработки и желаемого результата. Круг, предназначенный для удаления тяжелых кромок, не обязательно должен иметь ту же конфигурацию зерна, что и круг, используемый для чистовой обработки.
Более подробное объяснение выбора зерна см. в разделе « Как выбрать правильный размер алмазного зерна для шлифовки стекла» .
Связь определяет, насколько надежно удерживаются алмазные абразивы и как ведет себя круг при износе абразивных зерен. Различные системы связки могут обеспечивать различные комбинации остроты, износостойкости, сохранения профиля и режущих характеристик.
Геометрия колес также имеет значение. Профильный шлифовальный круг должен сохранять заданную форму во время обработки, тогда как к обычному кромочному шлифовальному кругу могут предъявляться другие требования.
Поэтому лучшая комбинация – это не просто самое твердое или самое износостойкое колесо. Это круг, характеристики которого соответствуют стеклу, станку, скорости производства и требуемому качеству кромки.
Стеклянные изделия значительно различаются по толщине, геометрии, требованиям к кромке и объему производства. Стратегия параметров, которая хорошо работает для одного приложения, может потребовать корректировки для другого.
Вместо того, чтобы искать универсальные настройки, производители должны оценить взаимосвязь между:
Тип стекла + Станок + Спецификация круга + Параметры шлифования + Производственный план
Этот подход особенно важен для крупносерийного производства, где небольшие различия в сроке службы круга или качестве кромки могут существенно повлиять на общую стоимость производства.
При фотоэлектрической обработке стекла часто большое внимание уделяется производительности, постоянству размеров и стабильному качеству кромок. Колесо должно сохранять надежную работу в течение расширенных производственных циклов.
Поэтому шлифовальный круг для фотоэлектрического стекла следует выбирать в соответствии с обрабатывающим оборудованием, толщиной стекла, требуемым профилем кромки и условиями производства. Для высокоскоростных линий особого внимания заслуживает взаимосвязь между скоростью подачи, остротой круга, охлаждением и сроком службы.
Например, шлифовальный круг для фотоэлектрического стекла Meijie предназначен для фотоэлектрической обработки стекла и доступен в различных спецификациях, с заявленными возможностями обработки стекла толщиной от 2 до 18 мм. На странице продукта также перечислены варианты алмазной зернистости от 80# до 400# и несколько профилей кругов для различных требований к шлифовке кромок.
Автомобильное стекло требует стабильной точности размеров и последовательной обработки кромок. Колесо должно сохранять свой профиль, одновременно отвечая специфическим требованиям производства автомобильного стекла.
Шлифовальный круг для автомобильного стекла должен соответствовать кромочному оборудованию и методу обработки. В этом случае параметры следует оценивать не только по эффективности удаления, но также по сохранению профиля и однородности кромок.
Шлифовальный круг Meijie для автомобильного стекла разработан с учетом индивидуальной совместимости с различными станками для обработки кромки стекла и поддерживает OEM-регулировку в соответствии с конкретными требованиями обработки.
К стеклу для бытовой техники могут предъявляться высокие требования к внешнему виду, отделке кромок, постоянству размеров и эффективности производства. Стабильный процесс шлифования помогает уменьшить различия между готовыми изделиями.
Шлифовальный круг для кромки бытовой техники можно выбрать в зависимости от станка, толщины стекла, профиля кромки и требуемой отделки. Оптимизация параметров должна быть направлена на достижение требуемого качества поверхности без ущерба для эффективности производства или создания ненужного износа кругов.
Когда на производственной линии возникает проблема со шлифованием, немедленная замена круга не всегда является лучшим первым шагом. Круг может быть подходящим, но реальная проблема возникает из-за неподходящего сочетания условий обработки.
| Проблема шлифования | Возможная проблема с параметром | Что проверить |
|---|---|---|
| Быстрый износ колес | Чрезмерная скорость, скорость подачи или давление | Настройки машины и состояние колес |
| Скол стекла | Чрезмерная нагрузка при шлифовании | Скорость подачи, глубина и давление |
| Неровные края | Нестабильные условия шлифования | Состояние и параметры колес |
| Чрезмерное тепло | Высокая скорость или недостаточное охлаждение | Скорость и расход охлаждающей жидкости |
| Низкая эффективность | Консервативная подача или неподходящее колесо | Скорость подачи и характеристики круга |
Например, быстрый износ колес, сопровождающийся высокой температурой, может указывать на чрезмерную скорость или проблему недостаточного охлаждения. Если после увеличения подачи появляется скол, необходимо изучить дополнительную нагрузку при шлифовании, прежде чем предполагать, что характеристики круга неправильные.
Аналогичным образом, неровные края могут возникнуть из-за изношенного круга, неподходящего размера зерна, нестабильного движения машины или неправильной комбинации параметров. Самый надежный процесс устранения неполадок предполагает проверку всей системы измельчения, а не замену одного компонента без выявления причины.
Не существует одной «лучшей» настройки для каждого шлифовального круга по стеклу. Скорость шлифования, подача, глубина резания, давление, охлаждение и характеристики круга влияют друг на друга.
Наиболее эффективной производственной стратегией является совместная оптимизация этих факторов. Небольшая корректировка скорости подачи может обеспечить более высокую скорость шлифования, а изменение спецификации круга может позволить сохранить производительность при более низкой нагрузке шлифования.
Конечной целью должен быть баланс между эффективностью шлифования, сроком службы круга, качеством кромки и стабильностью процесса. Для производителей, обрабатывающих фотоэлектрическое, автомобильное или бытовое стекло, такой сбалансированный подход может обеспечить более надежную основу для стабильного долгосрочного производства.
Эффективное шлифование стекла – это не просто вопрос выбора высокопроизводительного круга или увеличения скорости обработки. Фактический результат зависит от того, как взаимодействуют круг, стекло, станок и параметры шлифования.
Тщательный контроль скорости, подачи, глубины шлифования, давления и охлаждения может помочь производителям снизить ненужный износ круга, сохраняя при этом необходимое качество кромки. В сочетании с правильной конструкцией алмазного зерна, связки и круга оптимизация параметров обеспечивает практический путь к более стабильной и экономичной обработке стекла.