Sep 03,2026
Шлифовальные круги для витринного стекла: ключевые факторы в обработке кромок
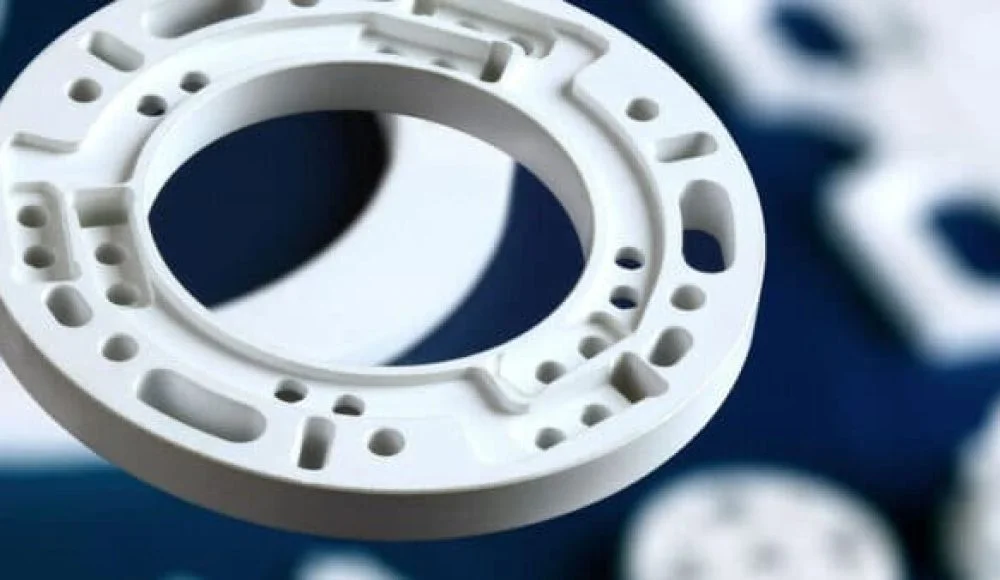
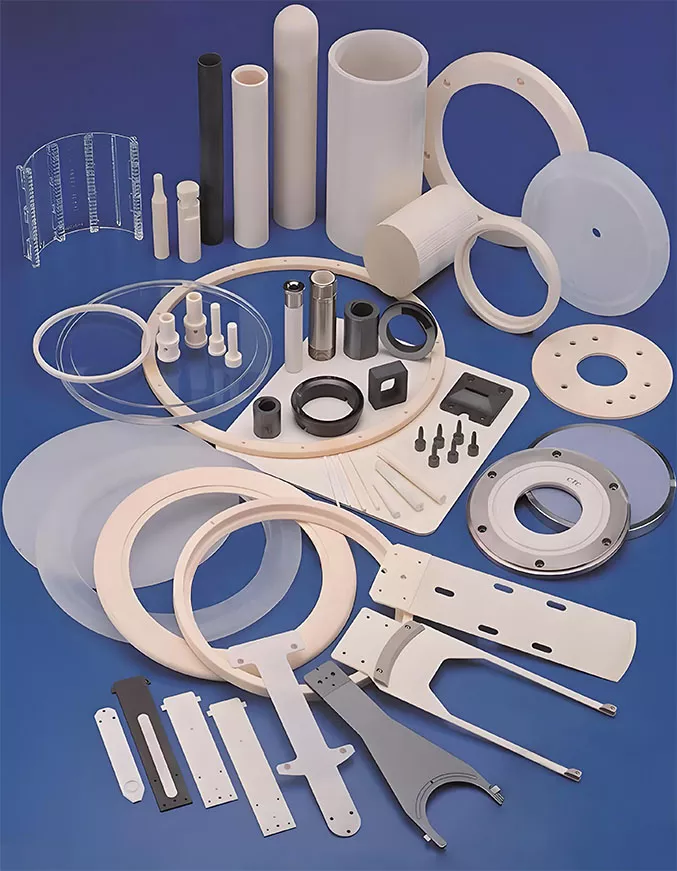
В полупроводниковом оборудовании используются керамические компоненты для применений, требующих твердости, химической стойкости, термической стабильности и постоянства размеров. Такие материалы, как оксид алюминия, диоксид циркония, иттрий, карбид кремния и нитрид кремния, используются в таких компонентах, как керамические оконные покрытия, кольца фокусировки, сопла, компоненты газораспределения, кольца насоса и керамические основания.
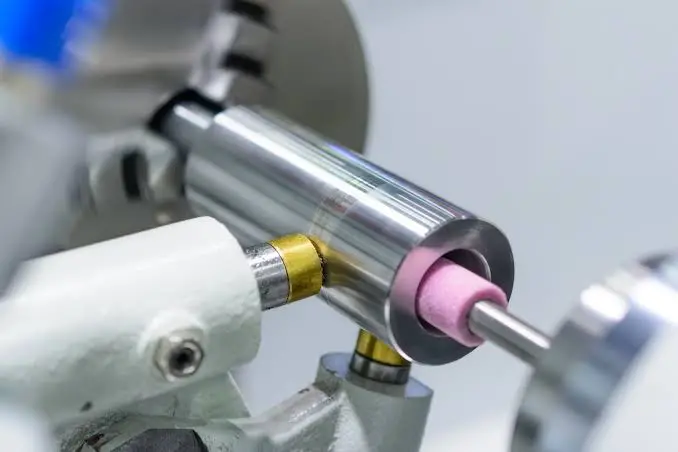
Механическая обработка этих компонентов не является простой задачей. Их твердость и хрупкость затрудняют обычное удаление материала, особенно если деталь имеет тонкие кромки, небольшие отверстия, канавки, резьбу или изогнутые профили. Алмазные шлифовальные инструменты обеспечивают контролируемую абразивную резку для этих применений, помогая производителям добиться необходимой геометрии, точности размеров и состояния поверхности.
Полупроводниковые керамические компоненты часто предъявляют относительно высокие требования к механической обработке. Материал может быть достаточно твердым, чтобы вызвать быстрый износ инструмента, а его хрупкость может увеличить риск сколов или растрескивания при приложении чрезмерной силы.
Поэтому шлифование используется там, где контролируемое удаление материала более важно, чем просто достижение высокой скорости удаления. Подходящий абразивный инструмент может постепенно удалять материал с керамики, сохраняя при этом геометрию, необходимую для детали.
Алмаз особенно важен для этого типа обработки из-за его высокой твердости и режущей способности. Для твердых керамических материалов абразив должен оставаться эффективным в отношении заготовки, сохраняя при этом стабильное режущее действие.
Сам инструмент тоже имеет значение. Тип абразива сам по себе не определяет производительность обработки. Размер зерна, геометрия инструмента, рабочая структура, скорость вращения, скорость подачи, глубина шлифования и совместимость оборудования — все это влияет на результат.
Для полупроводниковых компонентов это становится особенно важным, поскольку многие детали имеют функциональные поверхности или геометрические особенности, которые не допускают чрезмерного сколов или изменений размеров. Целью обычно является контролируемое сочетание удаления материала, качества поверхности и точности размеров.
Применение алмазных шлифовальных инструментов варьируется в зависимости от геометрии и функции керамического компонента. Некоторые детали требуют шлифовки поверхности или кромок, в то время как другие требуют точных отверстий, канавок, резьбы или изогнутых профилей.
| Полупроводниковый керамический компонент | Типичные требования к обработке |
|---|---|
| Керамические оконные перекрытия и купола из глинозема | Контроль поверхности, края, дуги и размеров |
| Керамические кольца фокусировки | Внутренняя и внешняя геометрия, качество кромки и контроль поверхности. |
| Форсунки из нитрида алюминия | Прецизионная обработка отверстий и контроль размеров |
| Компоненты газораспределения | Обработка отверстий и канавок |
| Кольца помпы и керамические основания | Обработка внутренних отверстий, канавок, поверхностей и размерная обработка |
Керамические оконные покрытия и купола из оксида алюминия могут содержать изогнутые поверхности, края и другие геометрические особенности, требующие контролируемой механической обработки. Задача состоит не только в удалении лишнего материала, но и в сохранении заданного профиля без ненужного повреждения кромок.
Алмазная шлифовальная головка может использоваться для таких операций, как фрезерование платформ, дуговое шлифование кромок или другие работы, связанные с профилем. Соответствующая спецификация инструмента зависит от геометрии детали и требуемых размеров и характеристик поверхности.
Для этих деталей важна стабильная резка, поскольку локальные сколы вдоль кромки или изогнутой поверхности могут повлиять на конечную геометрию детали. Поэтому условия шлифования следует выбирать в зависимости от керамического материала и обрабатываемой детали.
Керамические кольца фокусировки — еще одно применение, где геометрия и консистенция имеют значение. Кольцо может потребовать контролируемой механической обработки его поверхностей, краев или внутренних элементов.
Поскольку компонент определяется своей круглой геометрией, важна согласованность размеров вокруг кольца. Неравномерное удаление материала может повлиять на окончательную форму и состояние поверхности.
Поэтому шлифовальные инструменты, используемые для фокусирующих колец, следует подбирать в соответствии с требуемой операцией обработки, а не выбирать только в зависимости от материала. Геометрия инструмента и характеристики абразивности должны соответствовать конкретной обрабатываемой поверхности или кромке.
Компоненты из нитрида алюминия могут содержать прецизионные отверстия и другие мелкие геометрические элементы. Эти применения предъявляют разные требования к шлифовальному инструменту, поскольку цель обработки включает не только удаление материала, но и размер отверстия, его положение, геометрию и качество кромки.
Для этого вида работ особенно важна обработка керамических отверстий. Подходящая шлифовальная головка может использоваться для шлифования отверстий, развертывания отверстий, перфорационного сверления или подобных операций в зависимости от компонента и оборудования.
Маленькие отверстия требуют тщательного контроля, поскольку чрезмерное усилие или неподходящий инструмент могут привести к увеличению сколов на входе или выходе отверстия. Поэтому диаметр инструмента, эффективную длину, зернистость абразива и условия эксплуатации следует рассматривать вместе.
Кольца насоса, керамические основания и подобные компоненты могут содержать комбинации внутренних отверстий, канавок, площадок или других механически обработанных элементов. Поэтому для одного компонента может потребоваться несколько операций шлифования.
Метод обработки должен соответствовать геометрии детали. Поверхностные области могут потребовать шлифовки платформы, а внутренние детали могут потребовать обработки отверстий или других специализированных операций.
Это одна из причин, по которой при обработке полупроводниковой керамики часто используются разные шлифовальные инструменты для разных функций, а не применяется один универсальный инструмент для каждой операции.
Различная геометрия компонентов требует разных операций шлифования. Выбор определяется в первую очередь элементом, который необходимо изготовить, и требованиями к размерам этого элемента.
Фрезерование платформы используется, когда для керамического компонента требуется контролируемая плоская поверхность или поверхность платформы. Основные соображения включают удаление материала, состояние поверхности, плоскостность и точность размеров.
Поскольку керамические материалы могут быть хрупкими, шлифование должно оставаться стабильным на протяжении всей операции. Чрезмерное усилие шлифования может привести к сколам кромок или другим дефектам поверхности, особенно если деталь имеет тонкие сечения.
Дуговая шлифовка кромок используется для изогнутых кромок или профилей. Керамические оконные покрытия, купола и другие фасонные детали могут потребовать такого типа обработки.
Шлифовальный инструмент должен следовать намеченной геометрии, равномерно удаляя материал вдоль кромки. Поэтому геометрия инструмента и условия обработки напрямую влияют на точность профиля и качество кромки.
Для некоторых керамических компонентов требуется резьба или другие определенные геометрические элементы. Шлифование резьбы направлено на получение необходимого профиля резьбы при одновременном контроле точности размеров.
Поскольку геометрия детали относительно специфична, инструмент и условия обработки следует выбирать в соответствии с конструкцией резьбы, керамическим материалом и оборудованием.
Обработка отверстий предъявляет иные требования, чем шлифование поверхности. Инструмент должен войти в керамический материал, контролируя при этом диаметр, глубину, геометрию и качество кромки отверстия.
В зависимости от применения операции могут включать в себя сверление, шлифовку отверстий, развертывание отверстий и протяжку канавок. Шлифовальные головки малого диаметра особенно актуальны, когда деталь содержит прецизионные отверстия.
Инструмент также должен быть совместим с имеющимся оборудованием. Шлифовальная головка, подходящая по абразивным характеристикам, может оказаться непригодной, если ее диаметр, хвостовик или эффективная длина не соответствуют условиям обработки.
Ценность алмазного шлифовального инструмента заключается не только в его способности резать твердые керамические материалы. Для полупроводниковых компонентов его полезность измеряется тем, насколько хорошо он обеспечивает требуемый результат обработки.
Основные соображения включают в себя:
Для требовательных применений керамики эти факторы тесно связаны. Например, увеличение съема материала без учета силы шлифования может повлиять на качество поверхности. Аналогичным образом, выбор очень мелкого абразива без учета требуемой скорости съема может снизить эффективность обработки.
Поэтому инструмент следует оценивать по всему его применению, а не по одной характеристике производительности.
Выбор инструмента следует начинать с компонента, а не с каталога инструментов. Поставщику необходимо понимать, какой материал обрабатывается, какие детали необходимо обрабатывать и какие требования к размерам и поверхности применяются.
Керамический материал – это первое, на что следует обратить внимание. Оксид алюминия, цирконий, иттрий, карбид кремния, нитрид кремния и нитрид алюминия могут иметь разные характеристики обработки. Твердость и хрупкость влияют на выбор абразива, силу резания и износ инструмента.
Следующим соображением является операция механической обработки. Фрезерование платформ, дуговое шлифование кромок, шлифование резьбы, шлифование внутренних отверстий и развертывание отверстий не предъявляют одинаковых требований к инструменту.
Геометрия компонента также важна. Большая плоская поверхность, изогнутая кромка и отверстие малого диаметра требуют различной геометрии инструмента и условий эксплуатации.
| Приложение | Основное соображение | Направление инструмента |
|---|---|---|
| Платформенное или поверхностное шлифование | Контроль поверхности и размеров | Шлифовальная головка |
| Дуговое шлифование кромок | Геометрия кромки и точность профиля | Шлифовальная головка |
| Обработка резьбы или канавок | Геометрия элемента и контроль размеров | Шлифовальная головка для конкретного применения |
| Обработка керамических отверстий | Диаметр отверстия, глубина и качество кромки | Шлифовальная головка для обработки отверстий |
При общей обработке керамических деталей шлифовальная головка для полупроводниковых керамических деталей должна быть подобрана в соответствии с обрабатываемым материалом и элементом. Ассортимент продукции GRINDING HEAD подходит для применений, связанных с керамическими материалами, такими как оксид алюминия, диоксид циркония, иттрий, карбид кремния и нитрид кремния.
Для прецизионных отверстий требования к инструменту более специфичны. Шлифовальную головку для обработки отверстий можно рассматривать для операций, включающих шлифование отверстий, развертывание отверстий, сверление с пробивкой и обработку канавок, при условии, что ее характеристики соответствуют компоненту и оборудованию.
Важным моментом является то, что инструмент не следует выбирать только потому, что он предназначен для обработки керамики. Необходимо учитывать материал, геометрию детали, размеры инструмента, зернистость абразива, скорость вращения, скорость подачи и требования к оборудованию.
Once a suitable tool has been selected, processing conditions still determine the final result. The same grinding head can behave differently when the grinding depth, feed rate, or rotational speed changes.
The main factors to monitor include:
Grit selection should correspond to the machining stage and required surface condition. A more aggressive abrasive condition may be appropriate for material removal, while a finer grinding condition may be preferred where surface quality is more important.
Grinding speed and feed rate should also be considered together. Increasing feed rate without adjusting the other conditions can increase grinding force and affect edge quality. Similarly, excessive grinding depth can place additional load on both the tool and ceramic component.
Tool condition is another practical consideration. As a grinding tool wears, its cutting behavior can change. Monitoring the tool and maintaining suitable processing conditions can help reduce variation between components.
For precision ceramic parts, process control is therefore as important as the initial tool selection.
Hole machining deserves separate consideration because the available working space is limited and the geometric requirements can be strict.
A hole machining tool needs to enter the workpiece while maintaining sufficient cutting action around the hole. Tool diameter, shank diameter, effective length, grit size, and rotational conditions all affect the machining process.
For example, very small holes require a tool with a suitable diameter and sufficient rigidity for the application. Excessive tool deflection or unstable cutting can affect hole geometry and increase the risk of edge chipping.
Hole depth also matters. A deeper hole may require a different effective length and processing approach from a shallow hole. The tool must reach the required area without compromising stability.
The ceramic material should be considered at the same time. Aluminum nitride, alumina, zirconia, silicon carbide, and other ceramics do not necessarily respond identically to the same machining conditions.
For this reason, hole machining grinding heads should be selected based on the complete hole requirement rather than diameter alone.
A practical selection discussion with a grinding tool supplier should provide enough information to connect the tool specification with the actual application.
Наиболее полезная информация включает керамический материал, геометрию детали, операции обработки, оборудование и требования к качеству. Если в конструкции используются отверстия, то также важны диаметр, глубина и требуемая геометрия отверстия.
Производителям также следует различать требования текущей операции и требования к конечному компоненту. Инструмент может быть выбран для удаления материала на ранней стадии обработки, в то время как для достижения окончательного состояния поверхности или размеров может потребоваться другая операция.
Для новых приложений тестирование должно быть сосредоточено на измеримых результатах, а не полагаться только на номинальные характеристики инструмента. Скорость съема материала, точность размеров, состояние поверхности, качество кромки, износ инструмента и стабильность процесса обеспечивают более полезную основу для оценки производительности.
Этот подход также облегчает определение того, достаточно ли стандартного шлифовального инструмента или приложение требует более конкретной конфигурации инструмента.
Алмазные шлифовальные инструменты можно использовать для обработки различных твердых керамических материалов, используемых в полупроводниковом оборудовании, включая оксид алюминия, цирконий, иттрий, карбид кремния, нитрид кремния и нитрид алюминия. Соответствующая спецификация инструмента зависит от материала и операции обработки.
Такие компоненты, как керамические оконные покрытия, купола из оксида алюминия, керамические кольца фокусировки, сопла из нитрида алюминия, компоненты газораспределения, кольца насоса и керамические основания, могут потребовать шлифовки или обработки отверстий. Точная работа зависит от геометрии компонента и функциональных требований.
Шлифовальные головки для обработки отверстий можно использовать для таких операций, как сверление, шлифование отверстий, развертывание отверстий и протяжка канавок. Диаметр инструмента, эффективная длина, размер зерна и совместимость оборудования должны соответствовать требуемой геометрии отверстия и керамическому материалу.
Алмаз обладает высокой твердостью и высокой режущей способностью, что делает его пригодным для абразивной обработки твердых керамических материалов. В полупроводниковых приложениях целью является не просто удаление материала, а поддержание контролируемой резки, точности размеров и приемлемого качества поверхности и кромки.
Полупроводниковые керамические компоненты могут потребовать точной обработки поверхностей, кромок, кривых, резьб, канавок и отверстий. Их твердость и хрупкость делают выбор инструмента и контроль процесса важными, особенно там, где требуется точность размеров и качество кромки.
Алмазные шлифовальные инструменты представляют собой практическое решение для этих задач, но инструмент следует выбирать в зависимости от керамического материала, операции обработки, геометрии детали, оборудования и требуемого качества. Например, шлифовальная головка, подходящая для шлифования кромок платформы или дуги, не должна автоматически считаться подходящей для прецизионной обработки отверстий.
Четкая взаимосвязь между материалом, применением, характеристиками инструмента и условиями обработки обеспечивает наиболее надежную основу для стабильного шлифования полупроводниковых керамических компонентов.