Sep 24,2026
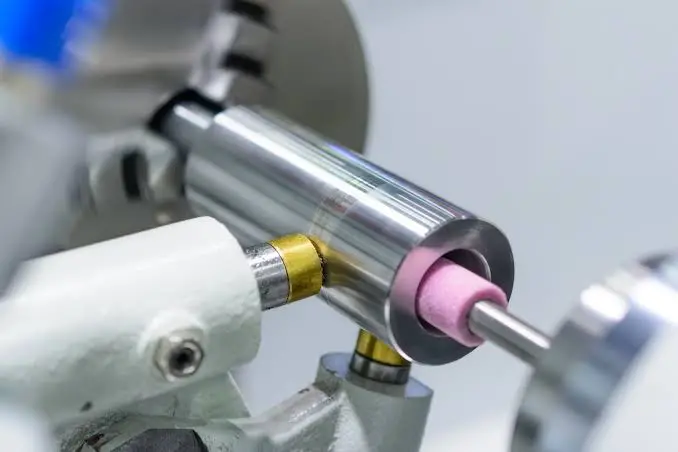
Как выбрать шлифовальную головку для обработки отверстий в полупроводниковой керамике?
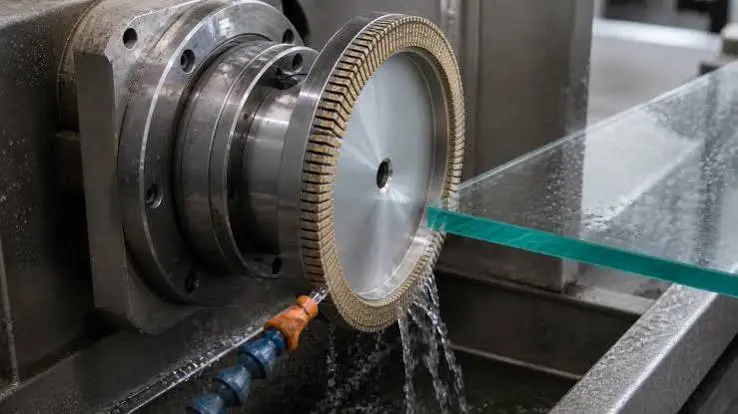
Обработка витринного стекла предъявляет высокие требования к качеству кромок, точности размеров и стабильности производства. Защитное стекло для автомобильных дисплеев, сенсорных панелей OGS (One Glass Solution), ЖК-приборок и дисплеев промышленного управления часто требует точной обработки кромок и углов, где незначительные дефекты могут повлиять на сборку, внешний вид или надежность готового компонента. В этих случаях шлифовальный круг — это не просто расходный инструмент для удаления материала. Его абразивные характеристики, структурная стабильность, рассеивание тепла и совместимость с обрабатывающим оборудованием влияют на конечный результат.
По сравнению с обычным шлифованием стекла, обработка кромок витринного стекла требует более тщательного контроля сколов, микротрещин, качества поверхности и геометрии кромок. Тонкое стекло также обеспечивает меньшую устойчивость к чрезмерной силе шлифования или нестабильным условиям обработки. Производителям, использующим автоматизированное или высокоскоростное оборудование для обработки кромок, подходящий шлифовальный круг для стекла витрины должен поддерживать остроту резки и стабильность размеров на протяжении всего непрерывного производства.
В этой статье рассматриваются основные факторы, определяющие производительность шлифовального круга при обработке кромки стекла дисплея, включая остроту круга, контроль над сколами, рассеивание тепла, удаление стружки, износостойкость, совместимость станков и параметры обработки. Эти факторы обеспечивают практическую основу для оценки шлифовальных кругов для прецизионного изготовления стекла для витрин.
Стекло дисплея используется там, где качество изображения и точность размеров тесно связаны. Покровное стекло дисплея автомобиля, сенсорные панели OGS, комбинации приборов с ЖК-дисплеем и центральные экраны управления могут содержать изогнутые углы, определенные профили кромок или края клемм, которые требуют контролируемой шлифовки перед последующими операциями сборки или отделки.
Характеристики заготовки напрямую влияют на требования, предъявляемые к шлифовальному кругу. Тонкие стеклянные секции особенно чувствительны к чрезмерным механическим воздействиям. Неподходящий круг или нестабильный процесс могут привести к сколам кромок, микротрещинам, отклонениям размеров или нестабильному профилю кромок. Эти дефекты не всегда могут быть видны сразу после шлифования, но они могут создать проблемы во время последующих процессов, таких как очистка, нанесение покрытия, склеивание или сборка.
По этой причине шлифовка витринного стекла обычно требует сочетания эффективного удаления материала и контролируемого повреждения поверхности. Колесо, которое быстро удаляет материал, но выделяет чрезмерное тепло или повреждает кромку, не является надежным производственным решением. Целью обработки является поддержание соответствующего баланса между эффективностью удаления, целостностью кромки, точностью размеров и стабильностью инструмента.
Качество кромок является одним из наиболее важных факторов при точной обработке витринного стекла. Шлифование должно удалять необходимое количество материала, ограничивая при этом сколы и другие формы повреждения кромок.
На образование сколов могут влиять характеристики абразива, состояние круга, глубина шлифования, скорость подачи, скорость шпинделя и конструкция круга. Когда абразивное действие становится нестабильным, вдоль обрабатываемой кромки могут возникнуть локальные повреждения. Для тонкого стекла дисплея эти дефекты могут быть особенно существенными, поскольку имеется меньше материала, способного выдерживать агрессивное шлифование.
Поэтому подходящий шлифовальный круг из жидкокристаллического стекла требует одинакового качества резания по всей рабочей поверхности. Стабильное воздействие абразива помогает поддерживать предсказуемый съем материала и снижает резкие изменения силы шлифования во время производства.
Многим компонентам дисплея требуются точные размеры кромок для обеспечения правильного совмещения с корпусами, сенсорными модулями, оптическими компонентами или другими деталями конструкции. Шлифовальный круг должен достаточно хорошо сохранять свой рабочий профиль, чтобы поддерживать необходимую геометрию в течение производственного цикла.
Износ круга может постепенно изменить эффективный профиль шлифования. Если это изменение не контролируется, операторы могут заметить увеличение отклонений размеров, даже если настройки машины остаются неизменными. Следовательно, износостойкость круга и стабильность профиля являются важными факторами наряду с начальной производительностью резки.
Производителям витринного стекла также необходимо найти баланс между точностью и производительностью. Автоматизированные линии кромки могут работать непрерывно, поэтому производительность круга в течение длительного производственного периода становится более важной, чем просто первоначальный результат шлифования.
Шлифовальный круг, сочетающий в себе острое режущее действие и эффективный отвод стружки, может снизить ненужное сопротивление шлифованию. Стабильная производительность также может снизить частоту замены колес, регулировок и перерывов в процессе, способствуя более стабильному выпуску продукции.
Производительность шлифовального круга при обработке витринного стекла зависит от нескольких взаимосвязанных характеристик. Ни одно свойство не определяет, подходит ли колесо. Абразивная система, конструкция круга, условия обработки и конфигурация машины должны работать вместе.
К основным факторам, которые необходимо оценить, относятся:
Эти факторы следует оценивать в соответствии с фактической заготовкой, стадией обработки и производственными требованиями, а не полагаться на единую спецификацию.
Острота напрямую влияет на режущие свойства шлифовального круга. Алмазные абразивы с соответствующими режущими характеристиками могут эффективно удалять стекло, ограничивая при этом силу шлифования, необходимую для удаления материала.
Для витринных стекол резкость имеет значение, выходящее за рамки скорости обработки. Круг, обеспечивающий эффективное режущее действие, может обеспечить более плавную обработку кромки и помочь предотвратить чрезмерное усилие, которое может привести к повреждению кромки. Стабильная острота особенно важна при обработке тонкого стекла или точном шлифовании углов.
В то же время чрезмерный акцент на начальной резкости может ввести в заблуждение. Если абразивная структура быстро теряет свою режущую способность, сопротивление шлифования круга может увеличиваться по мере продолжения производства. Поэтому полезные характеристики колеса следует оценивать на протяжении всего периода его службы, а не только во время первоначальной эксплуатации.
Низкий уровень сколов является основным требованием к шлифовальным кругам для витринного стекла. Повреждения кромок могут повлиять как на внешний вид, так и на механическую целостность обрабатываемой детали.
Здесь важна взаимосвязь между кругом и условиями процесса. Характеристики абразива, структура канавок, глубина шлифования, скорость подачи и охлаждение — все это влияет на взаимодействие круга со стеклом. Стабильная конструкция круга может помочь поддерживать равномерное шлифование вместо создания неравномерных условий контакта.
Поэтому производителям, имеющим дело с требовательными дисплеями, оценка должна включать фактическое качество кромки после обработки, а не фокусироваться только на скорости шлифования.
Накопление тепла может стать проблемой во время непрерывного высокоскоростного шлифования. Стекло имеет ограниченную устойчивость к локальному тепловому напряжению, а шлифовальный мусор может мешать контакту между абразивной поверхностью и заготовкой.
Эффективное удаление стружки помогает поддерживать чистоту зоны шлифования. Плотная и однородная структура зубьев может обеспечить пути для измельчения мусора и охлаждения во время обработки кромки, уменьшая возможность накопления мусора, влияющего на обрабатываемую поверхность.
Этот фактор становится все более важным, когда производственная линия работает на высоких скоростях шпинделя или непрерывно обрабатывает несколько компонентов. Рассеяние тепла и отвод стружки следует рассматривать вместе, поскольку оба они влияют на стабильность зоны шлифования.
Шлифовальный круг постепенно меняется по мере расходования абразивного материала. Чрезмерный или неравномерный износ может изменить профиль колеса и, как следствие, повлиять на размеры кромок.
Поэтому при использовании прецизионного стекла для дисплеев следует учитывать износостойкость в сочетании со стабильностью размеров. Колесом с предсказуемым характером износа легче управлять в рамках установленного производственного процесса, поскольку изменения геометрии кромки более контролируемы.
Цель не обязательно состоит в том, чтобы максимизировать теоретический срок службы круга за счет производительности резки. Лучшим подходом является достижение практического баланса между эффективностью резки, качеством кромки, постоянством размеров и частотой замены.
| Коэффициент шлифовального круга | Важность обработки витринного стекла |
|---|---|
| Резкость | Обеспечивает эффективное удаление материала и контролируемую силу шлифования. |
| Контроль сколов | Помогает сохранить целостность кромок и уменьшить количество дефектов обработки. |
| Тепловыделение | Ограничивает накопление тепла во время непрерывного измельчения |
| Удаление стружки | Обеспечивает чистоту зоны шлифования и обеспечивает стабильную обработку. |
| Износостойкость | Помогает поддерживать производительность колес в течение более длительных производственных циклов. |
| Стабильность размеров | Поддерживает одинаковые размеры и профили кромок. |
Различные этапы обработки кромок витрин предъявляют разные требования к шлифовальному кругу. К кругу, используемому для агрессивного удаления материала, не обязательно предъявляются те же требования, что и к диску, используемому для точной чистовой обработки.
Шлифование углов обычно требуется, когда стекло витрины имеет определенную геометрию углов или фасонные края. Колесо должно следовать требуемому профилю, сохраняя при этом стабильный съем материала.
В этой операции резкость и стабильность профиля тесно связаны. Недостаточная режущая способность может увеличить сопротивление шлифованию, а нестабильная геометрия круга может вызвать отклонения в готовом углу. Контроль сколов также важен, поскольку в угловых зонах во время обработки может концентрироваться механическое напряжение.
Поэтому для защитного стекла дисплея автомобиля и подобных компонентов шлифовальный круг должен обеспечивать постоянный контакт со стеклом по всей геометрии угла, а не работать адекватно только на прямых краях.
Шлифование концевых кромок требует тщательного контроля размеров кромок и качества поверхности. Небольшие отклонения в размерах могут стать существенными, когда стеклянный компонент должен точно вписаться в другую сборку.
Круг должен сохранять стабильное абразивное действие и стабильную геометрию на протяжении всего цикла обработки. Скорость подачи и глубину шлифования также необходимо контролировать, чтобы съем материала оставался предсказуемым.
Следовательно, высококачественный шлифовальный круг для витринного стекла должен обеспечивать как точность кромок, так и стабильное производство, а не оптимизировать только максимальную скорость съема.
Черновое и чистовое шлифование преследуют разные цели. Черновое шлифование в большей степени ориентировано на эффективное удаление материала, тогда как чистовое шлифование уделяет больше внимания качеству кромок, точности размеров и состоянию поверхности.
Интегрированное решение для черновой и чистовой обработки может упростить обработку там, где требуется как эффективное удаление, так и контролируемая чистовая обработка. Однако фактические условия шлифования по-прежнему необходимо согласовывать с конструкцией круга, толщиной стекла, оборудованием и скоростью производства.
| Этап обработки | Основные требования к шлифовке |
|---|---|
| Угловое шлифование | Точность профиля, острота, стабильный съем материала |
| Шлифование кромок клемм | Низкое количество сколов, постоянство размеров, контролируемое качество кромки. |
| Грубое шлифование | Эффективное удаление материала, удаление стружки, износостойкость. |
| Завершить шлифовку | Качество поверхности, точность кромок, стабильность размеров |
Выбор шлифовального круга не следует отделять от конфигурации станка. Круг может иметь подходящие абразивные характеристики, но при этом давать неудовлетворительные результаты, если его размеры, конфигурация крепления или рабочий диапазон не соответствуют оборудованию.
Для автоматизированной окантовки стекла витрины производители должны оценить взаимосвязь между колесом и шпинделем машины, систему крепления, скорость вращения и метод обработки. Геометрия канавок также может влиять на состояние контакта между колесом и стеклом.
Высокоскоростное оборудование предъявляет дополнительные требования к устойчивости колес. По мере увеличения скорости шпинделя круг должен сохранять надежную работу без чрезмерной вибрации или нестабильного контакта. Поэтому правильный динамический баланс, точность монтажа и совместимость оборудования становятся важными элементами общего процесса шлифования.
Машины для двойной кромки — еще один важный момент. Когда один и тот же тип колеса используется в оборудовании разных производителей, совместимость размеров и монтажа необходимо проверять, а не предполагать.
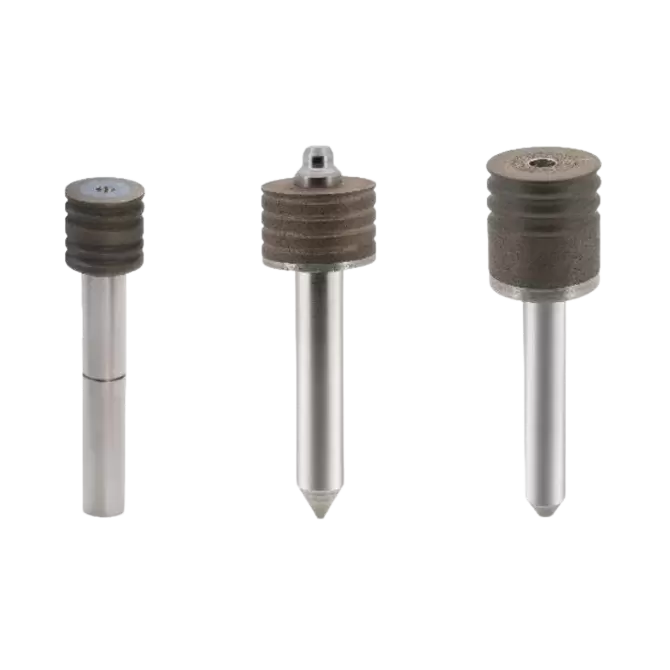
Например, шлифовальный круг, предназначенный для прецизионной обработки витринного стекла, может иметь небольшой диаметр круга и определенные размеры хвостовика, чтобы соответствовать компактному оборудованию для кромки. Эти механические характеристики так же важны для практического применения, как и характеристики абразивности.
Поэтому наиболее надежная оценка учитывает три элемента вместе:
характеристики заготовки + шлифовальный круг + технологическое оборудование
Игнорирование любого из этих элементов может привести к противоречивым результатам.
Параметры обработки определяют, как шлифовальный круг взаимодействует со стеклом. Даже хорошо спроектированный круг может давать противоречивые результаты, если скорость шпинделя, скорость подачи, глубина шлифования или условия охлаждения плохо соответствуют условиям применения.
Скорость шпинделя влияет на характеристики абразивного резания, силу шлифования, выделение тепла и эффективность производства. Высокоскоростная обработка кромки может повысить производительность, но также повышает важность стабильности круга и управления теплом.
A representative precision display glass grinding application may operate within a spindle speed range of 18,000–32,000 r/min. The appropriate operating point depends on the equipment, wheel design, glass characteristics, and processing objective.
The maximum available machine speed should not automatically be treated as the optimum production setting. Process stability and finished edge quality remain essential evaluation criteria.
Feed rate determines how quickly the workpiece moves through the grinding zone. A higher feed rate can increase throughput, but it may also increase grinding load if the wheel and other parameters are not properly matched.
For the referenced display glass grinding application, a feed rate range of 300–1200 mm/min is available. The actual setting should be determined through process testing and adjusted according to glass thickness, grinding depth, wheel condition, and desired edge quality.
Grinding depth determines the amount of material removed during each grinding pass. Excessive depth can increase grinding force and thermal load, while insufficient depth may reduce production efficiency.
A representative range for precision display glass processing is 0.1–0.5 mm, with conditions divided between rough and finish grinding. This distinction is useful because roughing and finishing have different performance priorities.
When evaluating process parameters, manufacturers should consider:
The goal is to establish a stable processing window rather than maximize one parameter independently.
Selecting a grinding wheel for display glass requires more than comparing abrasive type or grit size. Engineering teams and procurement departments should evaluate the complete application.
The first consideration is the workpiece. Glass thickness, edge geometry, component design, and application requirements determine the degree of precision and damage control required. Vehicle display cover glass, OGS touch panels, and industrial control display glass may have different processing requirements even though all fall within the broader display glass category.
The second consideration is the processing stage. Corner grinding, terminal edge grinding, rough grinding, and finish grinding place different demands on wheel sharpness, profile retention, material removal efficiency, and surface quality.
The third consideration is the equipment. Spindle speed, machine type, wheel mounting dimensions, groove structure, feed rate, and cooling conditions should all be checked before selecting a wheel. Compatibility with automated double edging equipment is particularly important for manufacturers operating continuous production lines.
Четвертое соображение — последовательность производства. Круг, который обеспечивает отличный результат при обработке первых нескольких заготовок, но быстро меняется во время использования, может создать больше проблем для управления процессом, чем круг со стабильными и предсказуемыми характеристиками.
| Требование | Что оценивать |
|---|---|
| Высокоскоростная обработка | Стабильность круга, рассеивание тепла и удаление стружки |
| Точная кромка | Острота, сохранение профиля и стабильность размеров |
| Обработка тонкого стекла | Контроль выкрашивания и сила шлифования |
| Непрерывное производство | Характер износа, стабильность и эксплуатационные качества |
Поэтому в процессе практического выбора необходимо сравнивать фактически обработанные образцы, качество кромки, результаты размеров, скорость производства и расход круга. Это дает больше полезной информации, чем оценка спецификаций по отдельности.
Для прецизионного изготовления витринного стекла шлифовальный круг должен сочетать эффективность резки с контролируемым съемом материала и стабильной работой. Острые алмазные абразивы обеспечивают эффективную обработку кромок, а соответствующая конструкция конструкции помогает контролировать нагрев и шлифовальный мусор во время непрерывной обработки.
Шлифовальные круги Meijie для стекол дисплеев предназначены для прецизионной обработки стекла в индустрии автомобильных дисплеев, включая защитное стекло автомобильного дисплея, сенсорные панели OGS, ЖК-панели приборов и экраны промышленных контрольных дисплеев. Приложение охватывает угловое шлифование и прецизионное шлифование кромок, а также поддерживает интегрированные решения для чернового и чистового шлифования.
Колесо разработано с учетом нескольких требований, обсуждаемых в этой статье. Его алмазный абразивный состав обеспечивает высокую остроту резки, обеспечивая эффективную и гладкую кромку. Плотная и однородная структура зубьев способствует рассеиванию тепла и отводу стружки, помогая поддерживать более стабильную зону шлифования во время обработки. Также учитывается совместимость оборудования: круг предназначен для двукромочных станков разных производителей.
Доступные спецификации включают диаметры колес 10–15 мм, диаметры хвостовиков 6 мм и 10 мм, а также трапециевидную, U-образную или безканавочную конфигурацию канавок. Диапазон зернистости составляет 400#–1200#, а указанная заявка охватывает стекло толщиной 0,5T, 0,7T и 1,1T.
Для условий обработки в параметрах изделия указаны скорости вращения оборудования 18 000–32 000 об/мин, скорости подачи 300–1200 мм/мин и глубины шлифования 0,1–0,5 мм, разделенные на черновое и чистовое шлифование. Эти спецификации служат ориентиром для приложений, требующих контролируемой обработки кромок тонкого стекла дисплея.
Однако соответствующий круг всегда следует выбирать в соответствии с фактическим материалом стекла, геометрией кромки, конфигурацией оборудования и требуемым результатом обработки. Спецификации продукта служат отправной точкой; валидация процесса определяет окончательные условия эксплуатации.
Обработка кромок витринного стекла требует более высокого уровня контроля, чем обычное удаление стеклянного материала. Острота, контроль над сколами, рассеивание тепла, удаление стружки, износостойкость, стабильность размеров и совместимость с машинами - все это способствует качеству и стабильности готовой кромки.
Требования также различаются в зависимости от этапа обработки. Шлифование углов требует стабильного контроля профиля, шлифование концевых кромок требует постоянства размеров и минимального повреждения кромок, тогда как черновое и чистовое шлифование ставят разные приоритеты в отношении съема материала и качества поверхности.
Параметры обработки необходимо учитывать вместе с характеристиками круга. Скорость шпинделя, скорость подачи, глубина шлифования, охлаждение и конфигурация оборудования могут изменить взаимодействие между кругом и стеклом. Таким образом, технически подходящим шлифовальным кругом для витринного стекла является тот, который соответствует всей системе обработки, а не выбранный по одной спецификации.
Для производителей автомобильных дисплеев, сенсорных панелей OGS, ЖК-компонентов и промышленных контрольных дисплеев оценка колеса в соответствии с фактическими требованиями к заготовке и условиями производства обеспечивает более надежную основу для достижения стабильного качества кромки, эффективной обработки и стабильных результатов размеров.