Sep 11,2026
Грубое и тонкое измельчение полупроводниковых пластин
Обработка кромки стекла с ЧПУ предъявляет более высокие требования к абразивным инструментам, чем обычные операции шлифования стекла. Обрабатывающие центры могут обеспечить точное перемещение, повторяемость позиционирования и контролируемые траектории обработки, но эти преимущества можно преобразовать в стабильно обработанные кромки только тогда, когда шлифовальный круг работает надежно на протяжении всей операции. Острота круга, износостойкость, стабильность размеров, контроль над сколами и совместимость со станком – все это влияет на конечный результат.
Поэтому для производителей, обрабатывающих витринное, архитектурное, промышленное стекло или другие прецизионные стеклянные детали, выбор шлифовального круга должен рассматриваться как часть комплексной системы обработки. Круг, который хорошо работает на одном станке или на одном стекле, может не дать такого же результата при другой конфигурации шпинделя, скорости подачи, толщине стекла или профиле кромки.
В этой статье рассматриваются основные требования к шлифовальным кругам для обработки кромок стекла на станках с ЧПУ , включая характеристики круга, физические характеристики, совместимость оборудования, условия эксплуатации и выбор для конкретного применения. Целью является предоставление практического технического справочника производителям, оценивающим шлифовальные круги для обрабатывающих центров с ЧПУ.
Обработка кромки стекла с ЧПУ сочетает в себе контролируемое движение машины и удаление абразивного материала. В отличие от базовой операции прямолинейного шлифования, обрабатывающий центр может выполнять несколько операций над одной и той же заготовкой, включая шлифование кромок, профилирование, снятие фасок, обработку контура и другие точные операции. Поэтому шлифовальный круг должен сохранять предсказуемое поведение резания, следуя по запрограммированной траектории.
Точность размеров является одним из основных требований. Готовая кромка может соответствовать определенному профилю, ширине, радиусу или геометрическому допуску. Любое изменение диаметра круга, профиля или режима резания во время производства может повлиять на фактическую глубину снятия. При крупносерийном производстве даже небольшое изменение, повторяющееся на сотнях или тысячах заготовок, может привести к неприемлемым различиям в размерах.
Целостность края не менее важна. Стекло очень чувствительно к локальным шлифовальным силам, ударам, вибрации и чрезмерному нагреву. Плохо подобранные абразивные инструменты могут привести к чрезмерным сколам кромок стекла, микродефектам или даже полному разрушению. Эти дефекты могут стать особенно существенными, когда обработанное стекло используется там, где важны внешний вид, точность сборки или последующие процессы нанесения покрытия и склеивания.
Также следует учитывать скорость обработки. Обрабатывающие центры с ЧПУ часто выбирают из-за их способности поддерживать эффективные и повторяемые производственные циклы. Шлифовальный круг с недостаточной остротой может потребовать более низких скоростей подачи или нескольких проходов для достижения требуемого состояния кромки. И наоборот, абразивный инструмент, который агрессивно удаляет материал, но недостаточно стабилен, может увеличить сколы и отклонения в размерах.
По этой причине подходящий шлифовальный круг должен сочетать несколько требований к производительности, а не максимизировать одну характеристику. Остроту, износостойкость, низкий уровень сколов, стабильность размеров и стабильную работу при требуемой скорости шпинделя следует оценивать вместе.
Производительность шлифовального круга напрямую влияет на взаимодействие абразивного инструмента и поверхности стекла. Для приложений с ЧПУ наиболее важные характеристики тесно связаны с эффективностью резки, качеством кромки и стабильностью процесса.
| Требования к шлифовальному кругу | Важность обработки стекла с ЧПУ |
|---|---|
| Резкость | Поддерживает эффективное удаление материала и помогает поддерживать стабильную силу резания. |
| Износостойкость | Сохраняет производительность круга во время расширенных производственных циклов. |
| Низкое скалывание | Помогает сохранить целостность кромок и уменьшить вероятность поломки стекла. |
| Стабильность размеров | Поддерживает одинаковые размеры и профили кромок. |
| Тепловыделение | Ограничивает накопление тепла во время непрерывного измельчения |
| Удаление стружки | Обеспечивает чистоту зоны шлифования и обеспечивает стабильную резку. |
| Динамический баланс | Снижает вибрацию при работе на высоких скоростях. |
Острота шлифовального круга определяет, насколько эффективно абразивные зерна взаимодействуют с поверхностью стекла. Острый круг позволяет удалять материал контролируемым режущим действием, не прибегая к чрезмерному давлению при шлифовании. Это важно для обработки с ЧПУ, поскольку стабильное удаление материала позволяет запрограммированному пути обработки давать более предсказуемые результаты.
Алмаз широко используется для шлифования стекла из-за его высокой твердости и режущей способности. Концентрация абразива, характеристики зерна и система связки также влияют на поведение режущей поверхности при использовании круга. Правильно спроектированный круг должен сохранять достаточную режущую способность на протяжении всего срока службы, а не становиться все менее эффективным после короткого периода эксплуатации.
Станок с ЧПУ может повторять одну и ту же программу обработки с высокой точностью позиционирования, но сам шлифовальный круг является расходным компонентом. По мере износа колеса его эффективный диаметр и рабочий профиль могут измениться. Если это изменение существенное, фактическая глубина шлифования и геометрия кромки могут постепенно отойти от заданных характеристик.
Таким образом, износостойкость тесно связана с постоянством размеров. Колесо со стабильной характеристикой износа может сохранять свои рабочие характеристики в течение более длительного периода производства, что снижает частоту замены или коррекции инструмента.
Длительный срок службы также оказывает прямое влияние на эксплуатационные расходы. Частая замена колес увеличивает расход расходных материалов и приводит к дополнительному простою машины. Следовательно, для непрерывной обработки стекла ценность шлифовального круга должна оцениваться как по его первоначальной цене, так и по его производительности в течение всего производственного цикла.
Шлифовальный круг должен эффективно удалять стекло, не создавая чрезмерных механических напряжений на кромке. Низкий уровень сколов особенно важен, когда к готовому компоненту предъявляются строгие требования к внешнему виду или размерам.
Эффективность измельчения зависит от нескольких факторов, включая характеристики абразива, состояние круга, глубину шлифования, скорость подачи, охлаждение и стабильность станка. Выбор круга сам по себе не может устранить все источники дефектов кромок, но абразивный инструмент соответствующей конструкции может обеспечить более контролируемую поверхность шлифования.
Стабильная геометрия колес также важна. Если рабочий профиль быстро меняется из-за износа, условия контакта между кругом и стеклом могут измениться во время производства, что потенциально влияет как на геометрию кромки, так и на качество поверхности.
Непрерывное шлифование приводит к выделению тепла в зоне контакта. Если нагрев невозможно эффективно контролировать, граница раздела стекла и абразива может оказаться нестабильной. Адекватное охлаждение и беспрепятственное удаление стружки помогают поддерживать чистоту зоны шлифования и уменьшают накопление тепла и абразивного мусора.
Конструкция колеса также способствует эвакуации стружки. Соответствующая структура зуба или абразива может обеспечить достаточное пространство для того, чтобы шлифовальный мусор покинул зону контакта. Это особенно актуально при высокоскоростной или непрерывной обработке стекла с ЧПУ, где зона шлифования подвергается многократному удалению материала.
Эксплуатационные характеристики являются лишь частью выбора колес. Физические размеры и конфигурация шлифовального круга должны соответствовать станку с ЧПУ, держателю инструмента, заготовке и предполагаемой операции обработки.
| Спецификация колеса | Основное соображение при выборе |
|---|---|
| Внешний диаметр | Должен соответствовать зазору машины и требуемым условиям эксплуатации. |
| Внутренний диаметр или хвостовик | Должен соответствовать конфигурации шпинделя или держателя инструмента. |
| Размер зерна | Выбор в зависимости от съема материала и требуемого качества кромки. |
| Профиль колеса | Должен соответствовать требуемой геометрии кромки |
| Тип абразива | Влияет на поведение при резании и характеристики износа |
| Система склеивания | Влияет на удержание абразива, остроту и качество обслуживания. |
| Рабочая скорость | Должен оставаться совместимым с конструкцией колеса и возможностями машины. |
Диаметр шлифовального круга с ЧПУ влияет как на доступную шлифовальную поверхность, так и на рабочие характеристики инструмента. Выбранный внешний диаметр должен соответствовать конфигурации машины, обеспечивая при этом достаточную рабочую поверхность для предполагаемого применения.
Монтажный интерфейс не менее важен. Неправильный диаметр хвостовика, внутренний диаметр или конфигурация крепления могут помешать правильной установке или вызвать нестабильность во время работы. Перед покупкой круга производители должны подтвердить характеристики шпинделя станка, размеры держателя инструмента и доступное место для установки.
Например, алмазный круг с ЧПУ, предназначенный для различных конфигураций оборудования, может быть доступен с диапазоном внешнего диаметра 80–200 мм и внутреннего диаметра 12 мм или 22 мм. Эти характеристики позволяют кругу подходить к различным конфигурациям машин, предоставляя пользователю возможность выбора размеров для установки.
Размер алмазного зерна влияет на баланс между снятием материала и конечным состоянием кромки. Более грубые сорта абразива обычно связаны с более агрессивным удалением материала, тогда как более мелкие сорта можно рассматривать, когда больше внимания уделяется обработке кромок и точности.
Однако размер зерна не следует выбирать самостоятельно. Толщина стекла, стадия обработки, требуемый объем съема, конструкция круга, скорость шпинделя и скорость подачи — все это влияет на соответствующую спецификацию абразива.
Целью обработки кромки стекла на станках с ЧПУ является не просто выбор самого мелкого или самого грубого абразива. Выбранный сплав должен соответствовать фактическим производственным требованиям и оставаться совместимым со всем процессом обработки.
Обрабатывающие центры с ЧПУ могут обрабатывать кромки различной геометрии, поэтому профиль колеса является важным фактором выбора. Шлифовальная поверхность должна соответствовать предполагаемой форме кромки, чтобы запрограммированная траектория инструмента давала требуемый профиль без ненужных вторичных операций.
Конфигурация канавок также может влиять на состояние контакта и абразивное поведение. В зависимости от применения для эффективного шлифования, удаления стружки или определенной геометрии кромки могут потребоваться различные конструкции.
Это становится особенно важным при сравнении обычного шлифования стекла с ЧПУ со специализированной четырехсторонней обработкой. Круг необходимо выбирать в соответствии с конструкцией станка и фактическим методом обработки кромки, а не только на основе его номинального диаметра или зернистости.
Шлифовальный круг и обрабатывающий центр с ЧПУ следует рассматривать как интегрированную систему обработки. Даже высокопроизводительное колесо может давать нестабильные результаты, если его размеры, рабочая скорость или интерфейс крепления не соответствуют оборудованию.
Первое, что следует учитывать, — совместимость обрабатывающего центра с ЧПУ. Перед выбором круга производители должны подтвердить конфигурацию шпинделя, монтажные размеры, максимальную рабочую скорость, требования к держателю инструмента и доступный размер круга. Для оборудования разных производителей могут использоваться разные стандарты установки, поэтому перед производством необходима проверка размеров.
Скорость работы является еще одним важным фактором. При высоких скоростях вращения дисбаланс может вызвать вибрацию, которая влияет на качество кромки и стабильность размеров. Поэтому динамическая балансировка особенно важна для высокоскоростного шлифования стекла. Вибрация может увеличить разницу в силе шлифования и затруднить поддержание постоянного контакта машины со стеклом.
Также следует тщательно оценить взаимосвязь между размером круга и скоростью шпинделя. Колесо должно подходить для предполагаемых условий вращения, а оборудование с ЧПУ должно работать в соответствующем для конструкции колеса диапазоне. Целью является стабильное и контролируемое шлифование, а не просто максимизация скорости шпинделя.
Толщина заготовки – еще одна переменная выбора. Стекло, используемое в разных сферах применения, может иметь существенно разную толщину, и круг должен соответствовать требуемой скорости удаления и условиям контакта. Колесо, предназначенное для более толстого стекла, не должно автоматически считаться подходящим для тонкого прецизионного стекла.
Поэтому производителям, сравнивающим шлифовальные круги с обрабатывающими центрами, следует учитывать интерфейс оборудования наряду с характеристиками абразива. Диаметр колеса, монтажные размеры, профиль, рабочая скорость и требования к заготовке должны образовывать совместимую комбинацию.
Выбор круга обеспечивает основу для стабильного шлифования, но фактическая производительность обработки также зависит от того, как эксплуатируется круг. Основные параметры ЧПУ включают скорость шпинделя, скорость подачи, глубину шлифования и условия охлаждения.
Эти параметры следует оценивать как единую систему. Увеличение скорости шпинделя само по себе не гарантирует более высокую производительность. Если круг, скорость подачи, система охлаждения и конфигурация станка не подобраны должным образом, более высокая рабочая скорость может увеличить вибрацию, накопление тепла или появление дефектов кромок.
Глубина шлифования также заслуживает внимания при обработке прецизионного стекла. Большая глубина удаления может повысить производительность при черновой обработке, но чрезмерная глубина может увеличить усилие шлифования и образование сколов. Разделение черновых и чистовых операций может обеспечить лучший контроль, когда важны как удаление материала, так и качество кромки.
Для производства с ЧПУ стабильность параметров, как правило, более ценна, чем периодические пики производительности. Условия измельчения, которые можно последовательно повторять в разных партиях продукции, легче контролировать, отслеживать и оптимизировать.
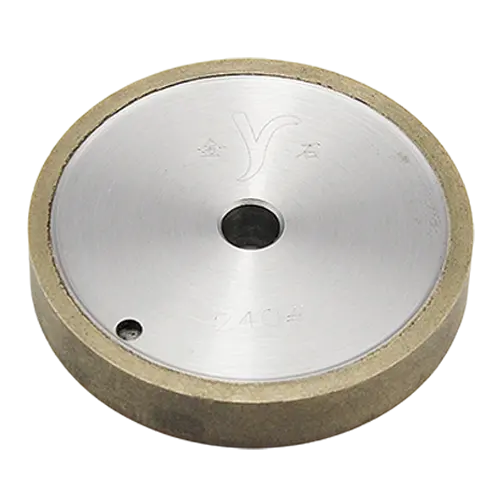
Подходящий алмазный круг с ЧПУ должен сочетать абразивные характеристики с совместимостью размеров и оборудования. Алмазный круг Meijie с ЧПУ разработан для обрабатывающих центров с ЧПУ и оборудования для обработки кромки стекла различных марок, в нем используется алмаз высокой чистоты в качестве абразивного сердечника и связующих систем, включая бронзовый сплав.
Продукт разработан для баланса остроты и износостойкости, обеспечивая эффективное удаление материала и сохраняя при этом рабочую форму круга. Заявленный срок службы превышает 20 000 метров, а повторное использование позволяет снизить частоту замены колес и связанные с этим затраты на расходные материалы.
Круг доступен с внешним диаметром 80–200 мм, внутренним диаметром 12 мм или 22 мм и зернистостью 80–400#. Он предназначен для стекла толщиной от 2 до 18 мм и обеспечивает широкий рабочий диапазон для различных требований обработки стекла с ЧПУ.
Подробную информацию об оборудовании и доступных конфигурациях см. на странице продукта с алмазным кругом с ЧПУ .
Высокоскоростная четырехсторонняя обработка предъявляет дополнительные требования, связанные с балансировкой колес, стабильностью шлифования и совместимостью станков. Для этих целей можно рассмотреть возможность использования высокоскоростного четырехстороннего шлифовального круга, если в производственной системе используется специальное четырехстороннее шлифовальное оборудование.
В этом типе кругов используется алмазный абразив в сочетании с оптимизированной системой соединения, и они подвергаются динамической балансировке для работы на высоких скоростях. Его конструкция ориентирована на стабильную силу шлифования, износостойкость и уменьшение разрушения стекла. Доступные спецификации включают внешний диаметр 160 мм, дополнительные внутренние диаметры 12 мм, 22 мм и 50 мм, а также зернистость от 180# до 320#. Он поддерживает несколько спецификаций толщины стекла, включая P10, P12, P20, P25 и P30.
Различие между этими типами колес важно при выборе продукта. Общий алмазный круг с ЧПУ предназначен для обрабатывающих центров с ЧПУ и оборудования для обработки кромки стекла, а высокоскоростной четырехсторонний шлифовальный круг более конкретно связан с четырехсторонним шлифованием. Выбор между ними должен основываться на фактической конфигурации машины и методе обработки.
Для обработки кромки стекла с ЧПУ требуется шлифовальный круг, который может поддерживать контролируемую производительность резки на протяжении всего производственного цикла. Острота, износостойкость, низкий уровень сколов, стабильность размеров, контроль нагрева и стабильная работа на высоких скоростях - все это способствует конечному результату обработки.
Выбор круга также должен выходить за рамки абразивных характеристик. Внешний диаметр, монтажные размеры, размер зерна, профиль колеса, рабочая скорость, толщина стекла и совместимость машины должны оцениваться вместе. Колесо, которое соответствует требованиям к размерам, но не соответствует скорости шпинделя или профилю кромки, все равно может давать противоречивые результаты.
Для производителей, использующих обрабатывающие центры с ЧПУ, наиболее надежный процесс выбора начинается с реальных условий производства: конфигурации станка, характеристик стекла, геометрии кромки, требований к удалению материала, целевого качества кромки и ожидаемого объема производства. Соответствие этим условиям шлифовальному кругу соответствующей конструкции обеспечивает более прочную основу для стабильной обработки, увеличения срока службы круга и предсказуемых производственных показателей.