Aug 13,2026
Как правильно выбрать размер алмазного зерна для шлифовки стекла
Грубое и тонкое измельчение — два важных этапа обработки полупроводниковых пластин. Хотя оба используют абразивный инструмент для удаления материала с поверхности пластины, они служат разным целям. При грубом шлифовании больший упор делается на эффективное удаление материала и уменьшение толщины, тогда как при тонком шлифовании больше внимания уделяется контролируемому съему, точности размеров и качеству поверхности.
Это различие важно, поскольку условия измельчения, используемые на одной стадии, могут не подходить для другой. Абразивная зернистость, глубина шлифования, скорость подачи, состояние круга и материал пластины — все это влияет на взаимодействие шлифовального инструмента с заготовкой. Понимание этих различий помогает производителям выбирать подходящие условия шлифования и поддерживать постоянное качество пластин.
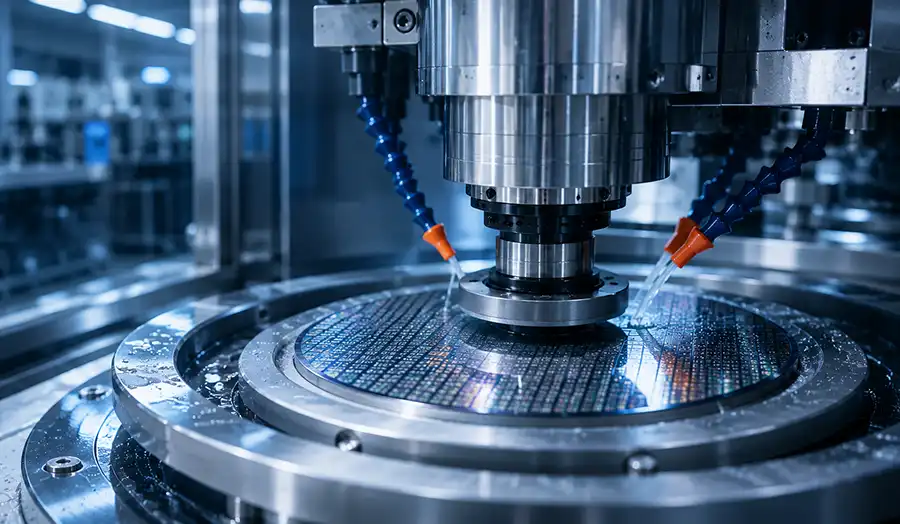
При обработке полупроводниковых пластин грубое измельчение обычно используется для удаления относительно большого количества материала. Его основная цель — эффективно уменьшить толщину пластины и приблизить заготовку к требуемым размерам.
Далее следует тонкое измельчение с более контролируемым удалением материала. Как только пластина приближается к целевой толщине, приоритет смещается в сторону точности толщины, шероховатости поверхности и однородности всей обрабатываемой поверхности.
Таким образом, эти два этапа можно различать по основным целям обработки, а не просто по размеру используемого абразива.
| Аспект | Грубое шлифование | Тонкое измельчение |
|---|---|---|
| Основная цель | Эффективное удаление материала | Контролируемое удаление материала |
| Удаление материала | Относительно высокий | Относительно низкий |
| Чистота поверхности | Относительно грубее | тоньше |
| Главный приоритет | Эффективность обработки | Точность и качество поверхности |
Точная граница между двумя этапами зависит от материала пластины, оборудования, шлифовального инструмента, начальной толщины, целевой толщины и требований к поверхности. Грубое и тонкое шлифование не следует рассматривать как фиксированные наборы параметров, применимые к каждой пластине.
Для читателей, которым необходимо базовое объяснение всего процесса, статья о шлифовании полупроводниковых пластин предоставляет более широкий контекст обработки.
Основная задача грубого шлифования пластин – удаление материала. Когда пластину необходимо значительно уменьшить по толщине, удаление необходимого количества путем медленного тонкого шлифования не будет эффективным подходом.
Грубое измельчение позволяет удалить большее количество материала пластины на контролируемой стадии измельчения. Шлифовальный инструмент должен поддерживать эффективное режущее действие, одновременно справляясь с нагрузкой на удаление материала, возникающей во время обработки.
Удаление материала является основным фактором при грубом шлифовании. Абразивный инструмент входит в контакт с поверхностью пластины и удаляет материал посредством многократного абразивного контакта.
Целью является не просто максимизация скорости удаления. Чрезмерное усилие шлифования или нестабильный контакт могут повлиять на поверхность пластины и создать ненужные дефекты. Требуется подходящий баланс между эффективностью удаления, усилием шлифования и стабильностью процесса.
Поэтому абразивные характеристики шлифовального инструмента играют важную роль. Инструмент должен быть способен удалять необходимое количество материала, сохраняя при этом стабильное рабочее состояние на протяжении всей операции шлифования.
Уменьшение толщины пластин — еще одна важная цель грубого шлифования. Первоначально пластина может иметь толщину, значительно превышающую требуемую окончательную спецификацию, что делает необходимым удаление значительного материала перед финальной стадией шлифования.
Это тесно связано с истончением пластин. Грубое шлифование обеспечивает большую часть уменьшения толщины, поэтому при последующем тонком шлифовании не требуется удалять чрезмерное количество материала.
Требуемая глубина шлифования зависит от исходной и целевой толщины, материала пластины, оборудования и шлифовального инструмента. Большая глубина шлифования может повысить эффективность удаления материала, но также увеличивает механическую нагрузку на границу раздела абразив-заготовка.
Грубое шлифование и чистовая обработка поверхности имеют разные приоритеты. На этом этапе процесс должен эффективно удалять материал, сохраняя при этом пластину в приемлемом состоянии для последующей обработки.
Попытка добиться окончательного качества поверхности при грубом шлифовании может снизить его эффективность. Лучшим подходом обычно является использование грубой стадии для удаления основного материала и оставление более точного контроля размеров и поверхности на последующей стадии.
Такое разделение целей является одной из причин, по которой грубое и тонкое измельчение считаются разными этапами обработки, а не двумя названиями одной и той же операции.
Тонкое шлифование пластины используется, когда пластина уже приблизилась к заданной толщине и требует более контролируемого удаления материала.
По сравнению с грубым измельчением, количество материала, удаляемого при тонком измельчении, как правило, меньше. В этом процессе больше внимания уделяется конечной толщине, состоянию поверхности и консистенции обрабатываемой пластины.
Тонкое измельчение по-прежнему удаляет материал, но процесс больше ориентирован на контроль того, сколько материала удаляется и как это влияет на поверхность пластины.
На этом этапе необходимо тщательно выбирать условия шлифования, поскольку оставшийся припуск материала может быть относительно небольшим. Чрезмерная глубина шлифования, неподходящие условия подачи или неподходящий абразив могут затруднить достижение требуемых конечных размеров.
Таким образом, цель состоит не в максимально быстром удалении материала, а в достижении требуемого результата с помощью контролируемого и повторяемого шлифования.
По мере того как пластина приближается к заданной толщине, точность ее толщины становится все более важной. Изменения в пластине могут повлиять на размерную стабильность и создать проблемы для последующих операций.
Тонкое измельчение обеспечивает этап, на котором оставшийся материал можно удалить в более контролируемых условиях. Фактические требования к допускам зависят от спецификации и применения пластины, поэтому универсальное значение толщины не следует применять к каждой полупроводниковой пластине.
Шероховатость поверхности пластины является еще одним важным фактором при тонком шлифовании. Поверхность, полученная на более агрессивной стадии удаления материала, может иметь более выраженные следы шлифовки и текстуру поверхности.
При тонком шлифовании используется более контролируемое взаимодействие абразивов, позволяющее улучшить состояние поверхности и приблизить ее к требованиям последующей обработки.
Однако тонкое шлифование не следует рассматривать как гарантированное решение всех типов поверхностных дефектов. Состояние круга, выбор абразива, параметры шлифования, охлаждение и материал пластины продолжают влиять на конечный результат.
Самым важным отличием грубого помола от тонкого помола является приоритет их обработки. Грубое шлифование в первую очередь направлено на эффективное удаление относительно большого количества материала, тогда как тонкое шлифование направлено на контролируемое удаление и, как следствие, на качество размеров и поверхности.
| Фактор | Грубое шлифование | Тонкое измельчение |
|---|---|---|
| Основная цель | Высокий съем материала | Контролируемое удаление материала |
| Глубина шлифования | Обычно больше | Обычно меньше |
| Абразивная зернистость | Обычно более грубый | Обычно тоньше |
| Чистота поверхности | Относительно грубый | тоньше |
| Контроль размеров | Базовый контроль сцены | Более высокая точность |
| Приоритет обработки | Эффективность | Качество поверхности и размеров |
Одним из наиболее явных отличий является количество материала, которое предполагается удалить на каждом этапе. Грубое шлифование обеспечивает большую часть требуемого уменьшения толщины. Тонкое измельчение обрабатывает оставшийся материал в условиях, обеспечивающих более строгий контроль.
Второе отличие заключается в важности, придаваемой состоянию поверхности. Грубое шлифование обычно не требует окончательного качества поверхности, поскольку последующий этап тонкого шлифования может еще больше улучшить поверхность. С другой стороны, при тонком шлифовании необходимо сбалансировать удаление материала и качество поверхности.
Третье отличие касается выбора абразива. Более грубые абразивные условия могут подойти, когда требуется эффективное удаление материала, тогда как более мелкие абразивные условия часто используются, когда качество поверхности становится более важным. Фактические характеристики абразива по-прежнему должны соответствовать материалу пластины, шлифовальному инструменту и оборудованию.
Эти различия следует рассматривать как общие принципы процесса, а не как абсолютные правила. Для конкретного применения полупроводниковых пластин могут использоваться различные условия шлифования в зависимости от требуемой толщины, характеристик материала, конфигурации машины и спецификации инструмента.
Шлифовальный инструмент напрямую влияет на то, как материал удаляется с пластины. По этой причине выбор инструмента является важной частью различия грубого и тонкого шлифования.
Размер алмазного зерна влияет на режущие свойства шлифовального инструмента. Более крупные абразивные частицы могут обеспечить эффективное удаление материала на этапе чернового шлифования, в то время как более мелкие абразивные условия обычно более подходят, когда в процессе уделяется больше внимания чистоте поверхности.
Правильную зернистость невозможно выбрать только по размеру. Также необходимо учитывать материал пластины и необходимую стадию шлифования. Например, кремний и SiC имеют разные характеристики материала и могут требовать разных инструментов и условий процесса.
Состояние рабочей поверхности также влияет на стабильность шлифования. Правильно функционирующий шлифовальный круг для пластин должен поддерживать эффективный абразивный контакт с пластиной.
Поскольку абразивная поверхность изменяется в результате износа, поведение резания также может измениться. Повышенное трение или снижение эффективности резания могут повлиять на силу шлифования, выделение тепла и консистенцию поверхности.
Это особенно актуально при тонком шлифовании, когда относительно небольшие изменения условий шлифования могут оказать заметное влияние на конечную поверхность.
Алмазные абразивы подходят для широкого спектра задач по шлифованию полупроводников благодаря их способности обрабатывать твердые и хрупкие материалы. Тем не менее, шлифовальный диск или шлифовальный круг для пластин следует выбирать в соответствии с конкретным материалом, стадией шлифования, оборудованием и требованиями к качеству.
Абразивные характеристики инструмента, рабочая структура, рассеивание тепла и способность удалять стружку – все это способствует стабильности шлифования.
Для производителей, работающих с различными полупроводниковыми материалами и требованиями к шлифовке, решения Meijie по обработке полупроводниковых пластин предоставляют специальную категорию продуктов для этого типа приложений.
Два этапа шлифования по-разному влияют на конечную поверхность, поскольку имеют разные приоритеты.
При грубом измельчении основным требованием является эффективное удаление материала. Полученная поверхность может иметь более выраженную текстуру шлифования, поскольку процесс предназначен для более быстрого удаления материала. Эта поверхность не обязательно является конечным состоянием, необходимым для последующей обработки.
Тонкое шлифование дает возможность в дальнейшем контролировать качество поверхности пластин. Благодаря более контролируемому процессу удаления материала и подходящим абразивным условиям поверхность можно довести до более тонкого состояния с меньшей шероховатостью и более равномерными следами шлифования.
Имеет значение и качество перехода между двумя этапами. Если во время грубого шлифования образуются чрезмерные повреждения или неравномерные следы шлифования, при тонком шлифовании может потребоваться удаление дополнительного материала для достижения желаемого состояния поверхности.
Вот почему эти два этапа следует рассматривать как части одной стратегии измельчения, а не как независимые операции.
Более подробное описание дефектов, которые могут возникнуть при шлифовании, см. в разделе Повреждения поверхности при шлифовании пластин .
В типичной стратегии многоступенчатого измельчения основные отношения могут быть выражены как:
Грубое измельчение → Тонкое измельчение
На грубом этапе снимается большая часть материала, а на тонком этапе контролируется оставшийся материал и улучшается окончательное состояние поверхности и размеров.
Основные роли можно резюмировать следующим образом:
Количество материала, отведенное на каждый этап, не должно определяться фиксированным процентом для каждого применения. Кремниевая пластина, пластина SiC или другой полупроводниковый материал могут потребовать разных стратегий шлифования.
Шлифовальный инструмент также влияет на управление переходом. Если инструмент для грубого шлифования не обеспечивает стабильного удаления материала, возможно, на этапе тонкого шлифования придется компенсировать большее изменение поверхности. И наоборот, подходящие условия грубого измельчения могут обеспечить более равномерную исходную поверхность для тонкого измельчения.
Поэтому эти два этапа работают лучше всего, когда их цели планируются вместе. На грубом этапе пластина должна оставаться в состоянии, позволяющем эффективно и надежно обрабатывать его на тонком этапе.
Не существует единого набора параметров шлифования, который можно было бы применить к каждой полупроводниковой пластине. Условия каждого этапа следует определять в зависимости от заготовки и требуемого результата.
К основным факторам относятся:
Шлифование кремниевых пластин и шлифование пластин SiC может потребовать разных подходов, поскольку материалы имеют разную твердость и характеристики шлифования. Карбид кремния особенно требователен из-за его высокой твердости и хрупкости, что может повлиять на выбор абразива и механическую нагрузку во время удаления материала.
Начальная толщина и целевая толщина одинаково важны. Пластина, требующая значительного уменьшения толщины, предъявляет другие требования к стадии грубого измельчения, чем та, которая требует лишь ограниченного удаления материала.
Окончательные требования к поверхности также влияют на стадию тонкого шлифования. Если последующий процесс требует контролируемого состояния поверхности, характеристики абразива и параметры шлифования должны соответствовать этому требованию.
Также следует учитывать оборудование. Скорость шлифования, система подачи, крепление инструмента, охлаждение и другие характеристики станка могут влиять на работу выбранного шлифовального круга. Поэтому шлифовальный инструмент следует оценивать как часть всего процесса, а не как отдельный компонент.
Основное различие заключается в цели их обработки. Грубое шлифование направлено на эффективное удаление относительно большого количества материала пластины, тогда как тонкое шлифование направлено на контролируемое удаление материала, точность толщины и качество поверхности.
Не обязательно. Требуется ли отдельный этап тонкого шлифования, зависит от спецификации пластины, целевой толщины, требований к поверхности, оборудования и последующих этапов обработки. Там, где существуют более строгие требования к поверхности или размерам, тонкое шлифование может обеспечить дополнительный контроль после удаления грубого материала.
При тонком шлифовании обычно используются абразивные условия, которые лучше подходят для контролируемого удаления материала и улучшения качества поверхности. Однако подходящий размер алмазного зерна зависит от материала пластины, шлифовального инструмента, оборудования и конкретных требований к обработке.
Это зависит от спецификации шлифовального круга и технологических требований. Инструмент, предназначенный для эффективного удаления материала, может не обеспечивать ту производительность или контроль поверхности, которые необходимы при тонком шлифовании. Поэтому при выборе инструмента следует учитывать стадию шлифования, материал пластины и состояние целевой поверхности.
Грубое и тонкое измельчение выполняют разные, но взаимосвязанные функции при обработке полупроводниковых пластин. Грубое шлифование в первую очередь отвечает за эффективное удаление материала и уменьшение толщины, тогда как тонкое шлифование обеспечивает более контролируемое удаление по мере приближения пластины к требуемой толщине и состоянию поверхности.
Разница между двумя этапами не ограничивается зернистостью абразива. Глубина шлифования, скорость подачи, состояние круга, материал пластины, оборудование и требования к поверхности — все это влияет на то, как должен выполняться каждый этап.
Подходящий шлифовальный круг или диск для шлифования пластин в сочетании с соответствующим образом контролируемыми условиями шлифования позволяют двум этапам работать вместе более эффективно. Целью является не просто более быстрое шлифование, а стабильный процесс, обеспечивающий необходимый съем материала, точность размеров и качество поверхности пластины.