Sep 04,2026
Четырехсторонние и обычные шлифовальные круги для обработки стекла
Массовая обработка стекла оказывает постоянное давление на каждую часть производственной линии. Когда тысячи стеклянных панелей ежедневно проходят через кромкооблицовочное и шлифовальное оборудование, даже небольшая потеря эффективности шлифования может привести к увеличению времени цикла, более частой замене кругов, более высокому расходу абразива и нестабильному качеству кромок.
Поэтому для производителей фотоэлектрических, автомобильных, бытовых приборов и других промышленных изделий из стекла повышение эффективности шлифования — это не просто вопрос увеличения скорости машины. Шлифовальный круг для стекла , параметры шлифования, условия охлаждающей жидкости, стабильность станка, характеристики стекла и уход за кругом — все должно работать вместе.
Правильный подход — повысить эффективность удаления материала, сохраняя при этом контроль над сколами, перегревом, вибрацией и износом кругов. В этой статье рассматриваются основные факторы, влияющие на эффективность измельчения, и объясняются практические способы повышения производительности при обработке стекла в больших объемах.
Эффективность измельчения часто связана со скоростью обработки, но эффективность производства – это более широкое понятие. Операция шлифования может выполняться с высокой скоростью подачи, но при этом давать плохие общие результаты, если круг быстро изнашивается или требует частой правки и замены.
При промышленной обработке стекла эффективность можно оценить по нескольким взаимосвязанным показателям:
Полезный способ оценить эффективность шлифования — это количество обработанного качественного стекла на единицу производственного времени и стоимости абразива. Это особенно важно для линий с большими объемами, где небольшое улучшение в каждом цикле обработки может привести к значительному годовому приросту.
По этой причине выбор подходящего шлифовального круга для обработки стекла должен основываться на всем производственном процессе, а не только на максимальной скорости шлифования.
В цехах с небольшим объемом часто можно компенсировать отклонения в процессе за счет ручной регулировки. Крупносерийное производство гораздо менее терпимо относится к такому подходу.
Непрерывное шлифование подвергает круг и станок постоянным механическим и термическим нагрузкам. По мере продолжения производства изменения в профиле круга, воздействие алмазов, условия охлаждающей жидкости, вибрация станка и расположение стекла могут постепенно влиять на готовую кромку.
Ситуация становится еще более сложной, когда производственные линии обрабатывают стекло различной толщины, размера или профиля кромки.
Например, фотоэлектрическая обработка стекла часто требует стабильного качества кромки при относительно высоких скоростях подачи. Для автомобильного стекла могут потребоваться более специализированные профили кромок и совместимость с оборудованием, в то время как для стекла для бытовой техники могут требоваться разные толщины и размеры.
Таким образом, цель состоит не в том, чтобы просто заставить колесо резать быстрее. Цель состоит в том, чтобы создать систему шлифования, в которой круг сможет сохранять свою режущую способность и геометрию на протяжении длительного производственного цикла.
Шлифовальный круг является одним из наиболее важных переменных в процессе. Круг, предназначенный для одного применения стекла, может не обеспечить таких же характеристик при использовании другого материала или производственной линии.
Алмазный абразив широко используется для шлифования стекла из-за его высокой твердости и способности сохранять эффективные режущие характеристики. Однако само по себе качество алмазов не определяет производительность круга. Тип связки, размер зерна, концентрация, профиль круга, размеры и производственный процесс — все это влияет на конечный результат.
Например, шлифовальный круг для фотоэлектрического стекла, предназначенный для фотоэлектрического стекла, может нуждаться в балансе высокой скорости подачи, низкого сколов, стабильности профиля и длительного срока службы. Для колеса, используемого для автомобильного стекла, может потребоваться другая геометрия или спецификация в зависимости от кромочного оборудования и профиля стекла.
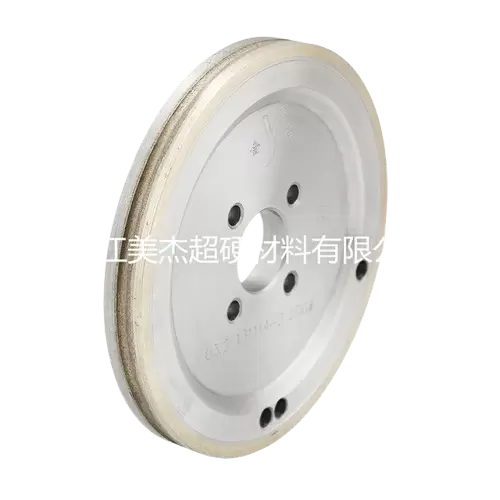
Шлифовальный круг для фотоэлектрического стекла Meijie предназначен для фотоэлектрической обработки кромок стекла и поддерживает толщину стекла от 2 до 18 мм с зернистостью от 80# до 400#. Специальная конструкция делает его более подходящим для производственных линий, где важны как производительность, так и качество кромки.
Аналогичным образом, шлифовальный круг для кромки бытовой техники может быть сконфигурирован для обрабатывающих центров с ЧПУ и различных станков для обработки кромки стекла, а его характеристики разработаны с учетом требований высокоэффективной обработки кромок.
Ключевым моментом является то, что выбор круга должен начинаться с применения, машины и цели обработки, а не с общей спецификации колеса.
Размер алмазного зерна напрямую влияет на съем материала, качество кромки и качество шлифования.
Более грубая алмазная зернистость обычно обеспечивает более сильное режущее действие и более высокую способность удаления материала. Это может быть полезно, когда необходимо эффективно удалить большее количество материала. Более мелкая зернистость, напротив, более подходит, когда качество поверхности и качество кромки становятся первоочередной задачей.
Это не означает, что круг с крупным зерном всегда более эффективен. Если полученная кромка требует дополнительной обработки или создает чрезмерные сколы, кажущийся выигрыш в скорости шлифования может быть компенсирован последующей обработкой.
Таким образом, на практичной производственной линии можно использовать зерна разного размера для разных стадий шлифования. Грубая шлифовка может быть сосредоточена на удалении материала, в то время как последующие этапы шлифовки или полировки постепенно улучшают качество готовой кромки.
Производителям, которые более подробно оценивают выбор зернистости, следует учитывать размер алмазного зерна для шлифовки стекла вместе с толщиной стекла, связкой круга, скоростью подачи, скоростью вращения шпинделя и требуемым качеством кромки.
Скорость подачи является одним из наиболее заметных параметров шлифования, но ее увеличение без учета мощности круга может быстро создать новые проблемы.
Когда скорость подачи увеличивается, круг должен удалять больше материала за меньшее время. Если диск обладает достаточной режущей способностью и машина остается устойчивой, производительность может увеличиться. Однако если шлифовальная система выходит за пределы практического рабочего диапазона, нагрузка на круг, образование сколов, вибрация и выделение тепла могут увеличиться.
Идеальная скорость подачи зависит от нескольких переменных:
Поэтому при крупносерийном производстве следует стремиться к оптимальной скорости подачи , а не просто к максимально возможной скорости подачи.
Стабильная скорость подачи, обеспечивающая получение одинаковых кромок в течение всей производственной смены, часто более ценна, чем более высокая настройка, которая часто создает проблемы с качеством.
Глубина шлифования определяет, сколько материала диск снимает за каждый проход. Чрезмерная глубина шлифования увеличивает нагрузку на абразив и станок, а излишне малая глубина может снизить эффективность производства.
При автоматизированной обработке стекла глубина шлифовки должна соответствовать количеству кромочного материала, который фактически необходимо удалить.
Если процесс требует значительного удаления материала, возможно, будет более эффективно распределить удаление материала по нескольким этапам шлифования, а не заставлять один круг удалять все сразу.
Этот подход может помочь контролировать:
Оптимальная настройка определяется в ходе производственных испытаний и должна оцениваться вместе со скоростью подачи и скоростью шпинделя.
Скорость шпинделя влияет на режущие свойства алмазного шлифовального круга. Однако сама по себе частота вращения шпинделя не дает достаточной информации, поскольку фактическая скорость поверхности колеса также зависит от диаметра колеса.
Когда диаметр колеса изменяется, скорость поверхности изменяется, даже если частота вращения шпинделя остается постоянной. Это одна из причин, почему параметры измельчения следует оценивать как полный набор, а не регулировать индивидуально.
Для крупносерийного производства скорость шпинделя следует выбирать в соответствии с рекомендуемым производителем круга рабочим диапазоном и характеристиками оборудования.
Чрезмерная установка скорости может привести к нагреву, вибрации и абразивному износу. Слишком низкая скорость может снизить эффективность резки и увеличить нагрузку на отдельные алмазные частицы.
Целью является сбалансированное состояние резания, при котором абразив остается активным, не создавая ненужной нагрузки на круг.
Шлифование стекла генерирует тепло в зоне контакта между кругом и заготовкой. Эффективное управление охлаждающей жидкостью помогает контролировать это тепло, а также помогает удалять частицы стекла из зоны шлифования.
При непрерывном производстве качество охлаждающей жидкости может постепенно меняться. Загрязнение, недостаточный поток, заблокированные сопла или неправильное расположение могут снизить эффективность охлаждения.
По этой причине охлаждающую жидкость не следует рассматривать как второстепенную проблему.
Система охлаждающей жидкости должна обеспечивать достаточный поток непосредственно к зоне контакта со шлифованием. Сопла должны быть расположены так, чтобы охлаждающая жидкость достигала фактической зоны шлифования, а не отклонялась вращающимся кругом.
Качество воды и фильтрация также имеют значение. Накопленные частицы стекла могут циркулировать по системе и влиять как на стабильность обработки, так и на состояние оборудования.
Стабильная система подачи СОЖ может способствовать более стабильному качеству кромок и снижению риска термического повреждения во время длительных производственных циклов.
Вибрация является еще одним серьезным препятствием для эффективного шлифования стекла.
Стекло чувствительно к локальному механическому воздействию. Когда во время шлифования возникает вибрация, контакт между кругом и стеклом становится менее стабильным. Это может привести к неровным краям, повышенному сколам, преждевременному износу круга и ухудшению качества поверхности.
Балансировка кругов особенно важна при высокоскоростном шлифовании. Даже небольшой дисбаланс может стать более заметным по мере увеличения скорости вращения.
Также следует учитывать жесткость машины. Ослабленные приспособления, изношенные подшипники, нестабильные системы крепления или несоосность могут вызвать вибрацию, которую невозможно устранить простой заменой шлифовального круга.
Поэтому перед увеличением параметров измельчения производители должны проверить механическое состояние всей системы.
Шлифовальный круг работает не только благодаря своим абразивным характеристикам. Его геометрия должна оставаться точной на протяжении всего процесса.
Профильное шлифование особенно чувствительно к изменениям размеров. По мере износа колеса его эффективный профиль может постепенно меняться. Если это изменение не контролировать, полученная кромка стекла может больше не соответствовать требуемым размерам.
Колесо с хорошим сохранением профиля может снизить частоту корректировок и помочь поддерживать стабильную производительность.
Это одна из причин важности выбора облигаций. Различные системы связок обеспечивают различные комбинации остроты резания, износостойкости и сохранения формы.
Для требовательных применений производители могут выбрать шлифовальные круги с алмазным профилем или круги специальной формы в соответствии с требуемой геометрией кромки стекла.
Правильный профиль должен соответствовать кромочному станку и окончательной спецификации стекла.
Замена колеса приводит к прямому простою. Однако в условиях крупносерийного производства фактическая стоимость может оказаться выше, чем сама цена замены.
Замена колеса может включать остановку машины, снятие существующего колеса, установку нового, проверку центровки, балансировку системы и возобновление производства. Прежде чем линия вернется к стабильному выходному сигналу, может потребоваться дополнительная настройка.
Это делает срок службы колес важной частью эффективности производства.
Более долговечный круг автоматически не является лучшим выбором, поскольку чрезмерная износостойкость иногда может снизить остроту резки. Более полезная цель — сбалансированное колесо, обеспечивающее достаточную остроту при сохранении предсказуемого износа.
Например, шлифовальный круг Meijie для автомобильного стекла сочетает в себе алмазный абразив со связующим веществом М-типа, что обеспечивает остроту, сохранение формы и высокую степень шлифовки. Его конструкция предназначена для сложных задач по обработке автомобильного стекла, где важна стабильная производительность в течение длительного периода производства.
Ожидание, пока шлифовальный круг не даст заметно плохие кромки, не является эффективной стратегией технического обслуживания.
Износ круга часто можно определить по изменению характера шлифования. Увеличение нагрузки на шпиндель, изменение звука скрежета, усиление вибрации, уменьшение съема материала или постепенное ухудшение качества кромки — все это может указывать на то, что состояние круга требует внимания.
Производственные бригады могут создавать практические точки мониторинга на базе собственного оборудования.
Например, операторы могут регистрировать расход колес, длину обработанного стекла, качество кромки и интервалы замены. Со временем эти записи дают более четкое представление о реальных характеристиках колес.
Эта информация также может помочь определить, действительно ли изменение спецификации колес повышает производительность.
Крупносерийное производство зависит от повторяемости. Шлифовальный круг не может компенсировать плохо обслуживаемое оборудование.
Регулярное техническое обслуживание должно охватывать систему крепления круга, шпиндель, подшипники, систему охлаждения, приспособления и другие компоненты, которые напрямую влияют на стабильность шлифования.
Простая процедура технического обслуживания может помочь предотвратить перерастание небольших механических проблем в остановку производства.
Ключевые области включают в себя:
Maintenance intervals should be based on actual production conditions. A machine operating continuously at high feed rates may require more frequent inspection than equipment used intermittently.
Grinding parameters should never be considered independently of the wheel.
For example, changing from a coarse-grit wheel to a fine-grit wheel changes the cutting behavior. Increasing feed rate changes the load on the abrasive. Increasing spindle speed changes wheel surface speed. Altering grinding depth changes the amount of material removed per pass.
Each adjustment can affect the others.
| Grinding factor | Main influence | Potential issue when excessive |
|---|---|---|
| Feed rate | Production throughput | Higher load and chipping |
| Grinding depth | Material removal | Excessive wheel load |
| Spindle speed | Cutting conditions | Heat or vibration |
| Grit size | Cutting and finish | Poor finish or low removal rate |
| Coolant flow | Heat and debris control | Thermal instability |
This is why process optimization should be performed systematically rather than by making several changes simultaneously.
A controlled trial makes it easier to identify which parameter actually improves performance.
Different glass industries have different priorities.
Photovoltaic glass production emphasizes high throughput and stable edge quality. Large production volumes make wheel life and processing speed particularly important.
A properly specified photovoltaic glass grinding wheel can support high-speed edge processing while maintaining dimensional stability. Meijie's PV grinding wheel, for example, is designed for edge grinding speeds of approximately 10–18 meters per minute in applicable production conditions and offers multiple grit and profile options.
The correct wheel should still be selected according to the actual machine, glass thickness, edge geometry, and process requirements.
Automotive glass can involve curved shapes, specific edge profiles, and demanding dimensional requirements. Grinding consistency is therefore important not only for appearance but also for downstream assembly.
An automotive glass grinding wheel with appropriate profile retention and equipment compatibility can help maintain stable edge processing during long production runs.
The wheel specification should be matched to the edging machine rather than selected only according to nominal wheel dimensions.
Home appliance glass often requires a clean, consistent edge appearance combined with efficient production. CNC machining centers and automated edging equipment place additional emphasis on dimensional stability and repeatability.
Шлифовальный круг для кромки бытовой техники, разработанный для соответствующей толщины стекла, станка и стадии шлифования, может помочь поддерживать стабильную производительность, одновременно сокращая ненужную замену круга.
Повышение эффективности измельчения не обязательно требует серьезных изменений во всей производственной линии. Во многих случаях значительные выгоды достигаются за счет корректировки нескольких более мелких факторов.
Начните с измерения текущего процесса. Записывайте скорость подачи, скорость шпинделя, глубину шлифования, срок службы круга, длину обработанного стекла, качество кромки и время простоя, связанное с заменой круга.
Затем определите самый крупный источник неэффективности. Если замена колес происходит часто, обратите внимание на характеристики колес и их износ. Если основной проблемой является выкрашивание кромок, проверьте размер зерна, скорость подачи, глубину шлифования и условия СОЖ. Если скорость производства ограничена, проверьте, могут ли круг и станок безопасно поддерживать более высокую скорость подачи.
Только после того, как будет ясна базовая линия, следует менять параметры добычи.
Практический цикл оптимизации может следовать следующей последовательности:
Измерить → определить ограничивающий фактор → отрегулировать одну переменную → оценить результаты → стандартизировать улучшенную настройку.
Такой подход сокращает количество ненужных проб и ошибок и создает более надежную основу для производственных решений.
Может возникнуть соблазн оценить шлифовальный круг, спросив, насколько быстро он обрабатывает стекло. Для крупносерийного производства это только часть уравнения.
Предположим, колесо работает с высокой скоростью подачи, но его необходимо часто заменять из-за быстрого износа. Производственная линия может потерять больше времени при замене кругов, чем выиграет от более быстрого шлифования.
Тот же принцип применим и к качеству кромок. Если более высокая скорость шлифования приводит к появлению дополнительной стружки и требует доработки или вторичной обработки, фактическая эффективность производства может снизиться.
Более полезная цель – стабильно высокая производительность .
Это означает поддержание разумного баланса между скоростью обработки, сроком службы круга, качеством кромки, стабильностью станка и требованиями к техническому обслуживанию.
Повышение эффективности обработки стекла в больших объемах — это задача оптимизации процесса, а не настройка одного параметра. Стеклянный шлифовальный круг , скорость подачи, глубина шлифования, скорость шпинделя, охлаждающая жидкость, состояние станка и уход за кругом — все это влияет на конечный результат.
Для производителей наиболее практичной стратегией является установление стабильной базовой линии, определение основных производственных ограничений, а затем поочередная оптимизация соответствующих переменных. Выбор круга для конкретного применения не менее важен, особенно при обработке фотоэлектрического, автомобильного или бытового стекла.
Хорошо подобранный шлифовальный круг в сочетании с контролируемыми параметрами обработки может обеспечить более равномерную кромку, более длительный срок службы круга, меньшее количество простоев и лучшую общую экономику производства.