Sep 18,2026
Как алмазные шлифовальные инструменты используются для полупроводниковых керамических компонентов
Выбор правильного размера алмазного зерна для шлифования стекла является важной частью баланса между эффективностью шлифования, качеством кромки, съемом материала и сроком службы круга. Зернистость, которая хорошо подходит для агрессивного удаления материала, может быть не лучшим вариантом, когда процесс требует более гладкой кромки стекла или более строгого контроля размеров.
Выбор также зависит не только от самого стекла. Толщина стекла, необходимый съем материала, скорость шлифования, качество кромки, конфигурация станка, профиль круга и условия обработки — все это может повлиять на выбор подходящего размера зерна шлифовального круга для стекла.
По этой причине не существует универсального зерна, которое лучше всего подходило бы для любого применения при шлифовке стекла. Практический процесс выбора начинается с производственных требований, а затем подбирает алмазное зерно в соответствии с реальными условиями шлифования. В следующем руководстве объясняется, как различные размеры зерна влияют на производительность шлифования и как производители могут подходить к выбору зерна для обработки фотоэлектрического и бытового стекла .
Размер алмазного зерна относится к диапазону размеров алмазных абразивных частиц, используемых в шлифовальном круге. Общие спецификации шлифовальных кругов для стекла включают номера 80#, 150#, 200#, 300# и 400#. Зернистость является одним из факторов, определяющих, как абразив взаимодействует со стеклом во время шлифования.
В целом, более крупная алмазная зернистость обеспечивает более агрессивное режущее действие и может быть полезна, когда требуется относительно высокий съем материала. Более мелкая зернистость обеспечивает больший акцент на контролируемых характеристиках шлифования и окончательной обработки. Однако число зернистости не следует рассматривать как независимый показатель общей производительности круга.
Одна и та же зернистость может вести себя по-разному в зависимости от связующего материала круга, концентрации алмазов, профиля, параметров станка, характеристик стекла и условий шлифования. Поэтому алмазное зерно для шлифовки стекла всегда следует рассматривать как часть полной спецификации круга, а не как отдельный параметр.
Цифры обозначают различные диапазоны размеров абразивных частиц. В спецификации шлифовального круга выбор между номерами 80#, 150#, 200# и 400# представляет собой изменение характеристик абразива, а не просто оценку качества.
Например, колесо 80# и колесо 400# не следует рассматривать как один и тот же инструмент с разными уровнями производительности. Они предназначены для обеспечения различных характеристик измельчения и могут подходить для различных условий обработки.
Полезный способ понять диапазон — рассмотреть желаемый баланс:
Более крупное зерно → больший упор на съем материала и агрессивность шлифования
Более мелкая зернистость → больший упор на контролируемое шлифование и финишную обработку.
Это не означает, что каждая производственная линия должна автоматически переходить на крупную зернистость для повышения эффективности или на мелкую для повышения качества. Правильный выбор зависит от того, какую задачу необходимо выполнить при шлифовании.
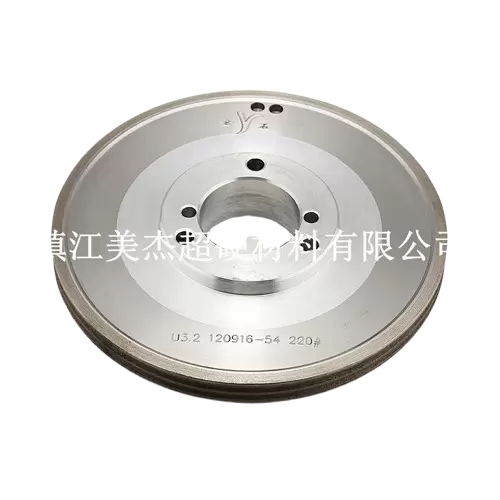
Основная причина, по которой размер зерна имеет значение, заключается в том, что он меняет взаимодействие между абразивом и поверхностью стекла. Это взаимодействие влияет на съем материала, качество шлифования, качество кромки и износ круга во время работы.
Производителям, выбирающим размер зерна стеклянного шлифовального круга, эти эффекты следует рассматривать вместе, а не оценивать по отдельности.
Когда процесс шлифования требует значительного удаления материала, более крупное алмазное зерно может обеспечить более агрессивное шлифование. Более крупные абразивные частицы могут более активно взаимодействовать со стеклом и способствовать эффективному удалению материала при подходящих условиях эксплуатации.
Это может быть особенно актуально для процессов, связанных с тяжелым измельчением или более высокими производственными требованиями. В таких случаях эффективность шлифования часто тесно связана со скоростью подачи, глубиной шлифования, остротой круга и стабильностью станка.
Однако размер зерна сам по себе не определяет скорость съема материала. Более грубый круг, эксплуатируемый в неподходящих условиях, может не обеспечить ожидаемого повышения производительности. Чрезмерное давление шлифования, несоответствующая скорость подачи, плохое охлаждение или неподходящая спецификация круга могут отрицательно повлиять на процесс.
По этой причине эффективность измельчения следует рассматривать как результат работы всей системы измельчения.
Практический вопрос заключается не просто в следующем:
«Какая крупа самая грубая?»
Это:
«Какая зернистость обеспечивает достаточный съем материала, сохраняя при этом необходимое качество кромки и стабильность процесса?»
Это различие важно при выборе алмазного шлифовального круга для стекла.
Размер зерна также может влиять на характеристики готовой кромки стекла.
Когда в процессе применения больше внимания уделяется контролируемой чистовой обработке, можно рассмотреть возможность использования более мелкого зерна, поскольку абразивное действие обычно больше подходит для условий чистового шлифования. Это может быть актуально, когда конечная кромка требует контролируемого внешнего вида, точности размеров или уменьшения неровностей поверхности.
Однако мелкая зернистость не должна автоматически рассматриваться как решение всех проблем с краями стекла. Качество кромки стекла зависит от множества факторов, включая состояние круга, глубину шлифования, скорость подачи, вибрацию машины, охлаждение и состояние самого стекла.
Диск с неподходящей спецификацией может по-прежнему давать плохие результаты, даже если выбрана мелкая зернистость.
Это особенно важно для производителей, испытывающих дефекты кромок. Переход от крупного зерна к мелкому может изменить характеристики шлифования, но это не устраняет необходимости исследовать всю систему обработки.
Размер зерна также связан с поведением шлифовального круга при износе, но его не следует использовать в качестве единственного показателя срока службы алмазного шлифовального круга.
Фактический срок службы зависит от абразива, связки, концентрации алмазов, характеристик стекла, давления шлифования, скорости подачи, состояния станка и других эксплуатационных факторов.
Круг, который обеспечивает хорошие режущие характеристики, но быстро изнашивается, может потребовать частой замены. И наоборот, круг с подходящей степенью заточки и стабильным удерживанием абразива может обеспечить более длительные интервалы производства.
Таким образом, при оценке износа шлифовальных кругов для стекла производители должны учитывать общую производительность производства, а не только степень зернистости.
К важным показателям относятся:
Таким образом, зерно, которое хорошо работает в реальном производстве, может оказаться более ценным, чем выбранное, только потому, что на бумаге оно кажется более агрессивным или более мелким.
Не существует универсального ответа на вопрос, какая алмазная крошка лучше для шлифовки стекла: крупная или мелкая. У каждого из них своя роль, и соответствующий выбор зависит от цели обработки.
Ключевое различие заключается в том, уделяет ли операция больше внимания удалению материала и производительности или контролируемому шлифованию и качеству отделки.
Крупное алмазное зерно может подойти, когда процесс требует сравнительно большого съема материала. Его можно рассматривать для более тяжелых операций шлифования, где основной целью является эффективное удаление материала, а не достижение конечного состояния отделки за одну операцию.
Потенциальные преимущества включают в себя:
Однако крупная зернистость должна соответствовать правильным параметрам помола. Если глубина шлифования или скорость подачи чрезмерны, процесс может вызвать нежелательную нагрузку на кромку стекла.
Поэтому крупное зерно для шлифовки стекла следует выбирать в соответствии с фактическими требованиями к съему материала, а не просто выбирать самый крупный доступный абразив.
Мелкую алмазную зернистость можно рассмотреть, когда в процессе уделяется большее внимание контролируемым характеристикам шлифования и отделки.
Потенциальные применения включают операции, где:
В этих условиях может быть полезна более мелкая зернистость, но ее все равно необходимо сочетать с соответствующей связкой, характеристиками круга, настройкой станка и процессом шлифования.
Цель состоит не в том, чтобы выбрать самую мелкую зернистость. Вместо этого цель состоит в том, чтобы выбрать зернистость, которая обеспечит требуемые характеристики чистовой обработки без излишнего снижения эффективности шлифования.
Распространенная ошибка — искать одну лучшую зернистость для шлифовки стекла и применять ее на каждой производственной линии.
На самом деле один и тот же тип стекла может обрабатываться в самых разных условиях. Два производителя могут использовать стекло одинаковой толщины, но иметь разные станки, скорости подачи, глубину шлифования, профили кругов и требования к качеству кромки.
Следовательно, зерно, которое хорошо работает в одной производственной среде, может не дать такого же результата в другой.
Лучше всего сначала определить требуемый результат шлифования, а затем выбрать зернистость в соответствии с процессом.
Выбор подходящего шлифовального круга для стекла предполагает нечто большее, чем просто определение зернистости. Несколько производственных переменных необходимо рассматривать вместе.
Толщина стекла является важной отправной точкой, поскольку она влияет на условия обработки и количество материала, который, возможно, потребуется удалить.
Продукция, охватываемая Meijie, включает в себя области обработки стекла толщиной от 2 до 18 мм, что демонстрирует, что разные толщины могут входить в один и тот же общий ассортимент шлифовальных кругов.
Однако толщину стекла не следует использовать в качестве прямой формулы для выбора зернистости.
Например, было бы слишком упрощенно заключить, что для более толстого стекла всегда требуется крупная зернистость, а для тонкого стекла всегда требуется мелкая зернистость. Удаление материала, геометрия кромки, глубина шлифования, скорость подачи и желаемая обработка могут изменить соответствующий выбор.
Поэтому размер алмазного зерна для стекла различной толщины следует оценивать в контексте всего процесса.
Количество материала, который необходимо удалить, часто более напрямую зависит от выбора зернистости, чем от толщины стекла.
К процессу, включающему существенное удаление припуска, предъявляются другие требования, чем к легкой чистовой операции. Если производственный процесс требует агрессивного измельчения, можно рассмотреть возможность использования более крупного зерна. Если требуется только контролируемая чистовая обработка, более подходящей может оказаться более мелкая зернистость.
Поэтому в первую очередь следует определить стадию измельчения:
Требуемая зернистость затем может быть оценена в соответствии с этим этапом.
Качество кромки является еще одним важным фактором.
Если для конечного продукта требуется контролируемая, равномерная кромка, шлифовальный круг необходимо выбирать в соответствии с требуемой отделкой и размерным допуском. Зернистость, которая обеспечивает адекватное удаление материала, но создает неприемлемое состояние кромки, не является эффективным выбором.
В то же время скол стекла при шлифовке нельзя объяснить только размером зерна. Износ круга, скорость подачи, глубина шлифования, вибрация, охлаждение и стабильность станка — все это может способствовать образованию сколов.
Это означает, что выбор зернистости должен быть частью более широкой стратегии контроля дефектов, а не рассматриваться как единственное решение проблем с кромками.
Скорость шлифования и скорость подачи влияют на то, насколько агрессивно круг взаимодействует со стеклом.
Для крупносерийных производственных линий могут потребоваться более высокие скорости подачи, поэтому острота круга, износостойкость и стабильность процесса особенно важны. Более медленные точные операции могут уделять больше внимания контролируемому удалению материала и качеству кромки.
Поэтому изменение зернистости без проверки рабочих параметров может привести к противоречивым результатам.
При выборе подходящего алмазного шлифовального круга следует учитывать размер зерна и фактические условия эксплуатации станка.
Шлифовальный станок определяет многие физические требования к кругу.
Необходимо учитывать внешний и внутренний диаметр, конфигурацию крепления, профиль круга, состояние шпинделя и конфигурацию шлифовальной головки.
Это особенно важно, потому что подходящее зерно не может компенсировать несовместимую спецификацию круга.
Поэтому для производственных применений производитель должен проверить:
Последний круг должен соответствовать как требованиям к абразиву, так и оборудованию.
Различные области применения стекла могут иметь разные приоритеты обработки. В фотоэлектрическом стекле, стекле для бытовой техники и автомобильном стекле могут использоваться алмазные шлифовальные круги, но их производственные требования не идентичны.
Поэтому выбор зернистости следует начинать с фактической цели обработки для каждого применения.
Фотоэлектрическая обработка стекла часто подчеркивает эффективность производства, стабильное качество кромки и долгосрочную производительность шлифования. Обработка больших объемов может привести к тому, что износ колес и частота замены станут важными факторами.
Для этого случая доступен шлифовальный круг для фотоэлектрического стекла с зернистостью алмаза от 80# до 400#. Продукт может обрабатывать фотоэлектрическое стекло толщиной от 2 до 18 мм и поддерживает различные профили кругов для шлифования кромок.
Доступный ассортимент обеспечивает гибкость, а не предписывает одну универсальную зернистость. При определении соответствующих спецификаций производители могут учитывать требуемый съем материала, качество кромки, скорость шлифования, толщину стекла и состояние станка.
Продукт также совместим с основным оборудованием для обработки фотоэлектрического стекла, таким как Bottero, KLW, Yihai, Demai и Faborman, что подчеркивает важность соответствия круга производственному оборудованию, а также требованиям к абразиву.
For high-throughput PV glass production, grit selection should ultimately support a balance between grinding efficiency, edge quality, and wheel service life.
Appliance glass processing can involve CNC machining centers and different types of glass edging equipment. Depending on the process, manufacturers may require a combination of material removal efficiency, dimensional stability, profile retention, and edge finish.
The Appliance Glass Grinding Wheel is available in diamond grit sizes from 80# to 400#. This range supports different processing requirements, including applications involving heavy grinding and deep-cut, creep-feed operations as well as processes where greater attention is placed on finish quality.
The product also uses vacuum hot-press sintering at 800–1000°C and professional dynamic balancing to support stable operation.
For appliance glass, the appropriate grit should therefore be selected according to the specific grinding stage and required result rather than according to the glass category alone.
Automotive glass introduces another important consideration: edge geometry.
While grit size affects abrasive behavior, the wheel profile also determines how the abrasive contacts and shapes the glass edge. Automotive glass processing can involve V-type, round edge, ladder edge, and flat edge configurations.
Consequently, manufacturers selecting an automotive glass grinding wheel need to consider both abrasive specifications and profile requirements.
This is an important reminder that grit size is only one part of wheel selection. For applications involving complex edge geometry, profile retention and equipment compatibility can be equally important.
A systematic approach can make diamond grinding wheel selection more reliable than choosing a grit based on a single parameter.
Start by identifying the type of glass being processed.
PV glass, appliance glass, and automotive glass can have different production requirements. Knowing the application establishes the initial processing context.
Determine the actual glass thickness and whether multiple thicknesses will be processed on the same production line.
Thickness affects the grinding conditions, but it should be considered together with the amount of material to be removed and the required edge geometry.
Determine how much material needs to be removed from the glass edge.
Heavy grinding and light finishing should not automatically use the same grit specification. A production process with significant stock removal may require a more aggressive abrasive specification, while a finishing operation may require greater control.
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
Идеальная спецификация шлифовального круга обычно та, которая обеспечивает приемлемый баланс между несколькими конкурирующими требованиями, а не максимизирует один показатель производительности.
В условиях крупносерийного производства обычно требуется стабильное удаление материала и предсказуемая производительность кругов.
В этих условиях производителям следует учитывать:
Съем материала + скорость подачи + острота круга + износостойкость
Более агрессивная зернистость может быть уместна, когда требуется значительное удаление припуска, но весь круг и процесс должны по-прежнему сохранять приемлемое качество кромки.
Приложения, ориентированные на точность, могут уделять больше внимания состоянию кромок, стабильности размеров и точности профиля.
Здесь производителям следует учитывать:
Качество кромки + стабильность шлифовки + зернистость + профиль круга
Самая мелкая зернистость не является автоматически правильным ответом. Колесо все равно должно обеспечивать достаточную производительность и оставаться стабильным в реальных условиях эксплуатации.
Стоимость колеса не следует оценивать только по цене покупки.
Шлифовальный круг с более высокой начальной стоимостью может обеспечить более высокие общие экономические показатели, если он обеспечивает:
По этой причине при оценке общей стоимости обработки следует учитывать вместе срок службы алмазного шлифовального круга и эффективность шлифования.
Правильный размер алмазного зерна для шлифования стекла определяется соотношением между стеклом, целью шлифования, станком и требуемым конечным результатом. Не существует универсальной зернистости, которая обеспечивала бы наилучшую производительность для любого применения.
Более крупную зернистость можно использовать, когда важны удаление материала и эффективность шлифования, тогда как более мелкая зернистость может быть более подходящей для контролируемой чистовой обработки. Однако также необходимо оценить толщину стекла, скорость подачи, глубину шлифования, профиль круга, связку, конфигурацию станка и требования к качеству кромки.
Для фотоэлектрического стекла выбор зернистости должен соответствовать требованиям крупносерийного производства, стабильному качеству кромки и сроку службы круга. Для стекла бытовой техники баланс между удалением материала, стабильностью размеров и отделкой может быть особенно важен. Другие области применения, такие как автомобильное стекло, могут потребовать такого же внимания к профилю колес и геометрии кромок.
Поэтому наиболее надежный подход — сначала определить требования к обработке, выбрать подходящий диапазон зернистости и проверить круг в реальных производственных условиях. Такой подход позволяет производителям сбалансировать эффективность шлифования, качество кромки и срок службы круга вместо того, чтобы выбирать зерно на основе одной спецификации.