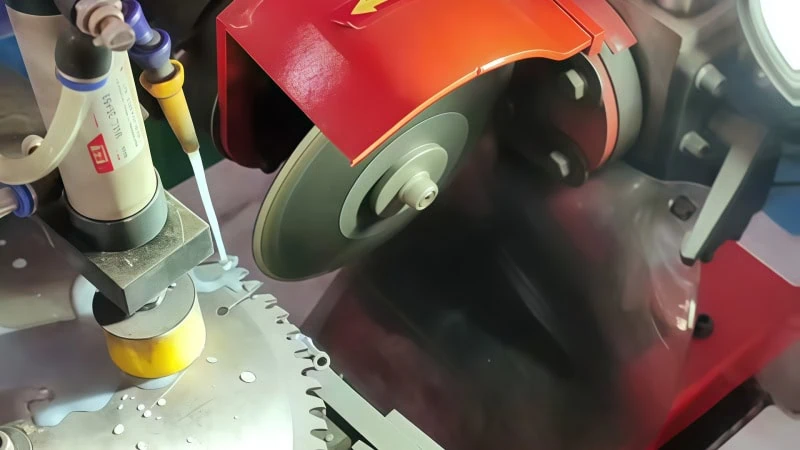
Aug 13,2026
Как правильно выбрать размер алмазного зерна для шлифовки стекла
Обработка стекла TFT/LCD большого размера предъявляет особые требования к качеству кромок, точности размеров и стабильности производства. Выбор подходящих шлифовальных дисков для обработки TFT/LCD-панелей требует большего, чем просто подбор инструмента по размерам стекла. На окончательный выбор влияют материал стекла, профиль кромки, требуемая отделка, конфигурация машины и условия производства.
Шлифовальный диск, который хорошо работает в одном приложении, может не давать одинаковых результатов в разных условиях эксплуатации. Поэтому производителям необходимо оценить как характеристики инструмента, так и требования всего процесса обработки. В этом руководстве объясняются основные факторы, влияющие на выбор шлифовального круга, как характеристики инструмента влияют на результаты обработки и какую информацию следует подтвердить перед выбором диска для витрин большого размера.
Панели TFT/LCD большого размера требуют контролируемой обработки кромок, чтобы соответствовать требованиям к размерам и внешнему виду. В зависимости от продукта и производственного процесса операция может включать шлифовку кромок, снятие фасок или придание формы определенному стеклянному профилю. Каждая задача предъявляет разные требования к шлифовальному инструменту.
Обработанная кромка является важным фактором, поскольку сколы, неровные профили и чрезмерные повреждения поверхности могут повлиять на последующую обработку или сборку. Требуемый уровень качества зависит от конструкции панели и ее предполагаемого применения. Диск, подходящий для основного удаления материала, может быть не лучшим выбором, когда требуются более жесткие допуски на размеры или более точная обработка кромок.
Размеры панели также влияют на то, как заготовка поддерживается и перемещается в процессе обработки. Большие стеклянные панели нуждаются в подходящем расположении и опоре, чтобы уменьшить нежелательное движение во время шлифовки. Рабочий диапазон станка, зажимное устройство и траектория инструмента должны соответствовать панели без ущерба для стабильности обработки.
Однако сам по себе размер панели не определяет правильный шлифовальный диск. Для двух панелей одинаковых размеров могут потребоваться разные инструменты, поскольку их характеристики стекла, геометрия кромок, производственное оборудование или требования к качеству различаются. Поэтому процесс выбора следует начинать с реальной задачи обработки, а не с общего предположения, что для более крупных панелей всегда требуются более крупные или более агрессивные диски.
Для производителей, рассматривающих различные решения для обработки стекла витрин, взаимосвязь между характеристиками стекла, методом обработки и требуемым состоянием кромок является более полезной отправной точкой, чем просто размеры панели.
Выбор подходящего шлифовального диска включает в себя оценку заготовки, абразивных характеристик, геометрии инструмента и условий эксплуатации. Эти факторы взаимосвязаны, но их не следует рассматривать как взаимозаменяемые. Подходящий абразив не может компенсировать несовместимый профиль диска, а правильные размеры инструмента не гарантируют удовлетворительную отделку, если условия процесса неподходящие.
Первым делом необходимо определить обрабатываемое стекло и операцию, которую должен выполнить диск. При производстве TFT/LCD используется стекло с требованиями к размерам и поверхности, специфичными для конкретного применения, поэтому выбор должен основываться на фактической заготовке, а не на широкой этикетке стекла для дисплея.
Планируемая операция также имеет значение. Шлифование кромок, снятие фасок и профильная обработка не обязательно требуют одинаковой геометрии инструмента или условий контакта. Например, инструмент, предназначенный для удаления материала вдоль прямой кромки, может не подходить для изготовления определенной фаски или фасонного профиля. Требуемая геометрия кромки должна быть ясна до выбора диска.
Производителям также следует различать количество материала, который необходимо удалить, и качество готовой кромки. Процесс, направленный на первоначальное удаление материала, может предъявлять к диску иные требования, чем чистовая операция. При использовании нескольких этапов каждый этап следует оценивать в соответствии с его ролью в общем процессе.
Толщина стекла, размеры заготовки, конструкция кромки и допуски на размеры должны быть подтверждены вместе. Эти детали помогают определить необходимую геометрию инструмента и подход к обработке. Если спецификация или чертеж стекла неполны, подтверждение их перед покупкой диска может предотвратить использование подходящего инструмента для неправильной операции.
Характеристики абразива влияют на то, как шлифовальный диск взаимодействует со стеклом. Тип абразива должен соответствовать материалу и предполагаемой эксплуатации, а размер зерна влияет на баланс между снятием материала и конечным состоянием поверхности.
Более грубые абразивы обычно используются для более агрессивного удаления материала, тогда как более мелкие абразивы обычно используются, когда требуется более качественная отделка. Это общий принцип выбора, а не гарантия того, что определенная зернистость обеспечит определенное качество кромки. Фактические результаты зависят от абразивной системы, конструкции диска, состояния станка и характеристик заготовки.
Поэтому соответствующий размер зерна следует выбирать с учетом требуемого результата обработки. Если основной целью является эффективное удаление материала, инструмент должен сохранять приемлемую целостность кромок. Если приоритетом является контролируемая отделка, процесс должен достигать этого результата без увеличения времени обработки или износа инструмента.
Если процесс включает этапы черновой и чистовой обработки, характеристики абразива следует рассматривать как часть полной последовательности. Один диск может быть не самым подходящим выбором для каждого этапа. Решение должно отражать количество материала, подлежащего удалению, качество, необходимое на каждом этапе, а также то, может ли машина поддерживать намеченный процесс.
Производителям следует избегать выбора размера зерна только на основе общих рекомендаций или спецификаций, используемых для другого стеклянного изделия. Рекомендации поставщика и контролируемые испытания могут помочь определить, соответствует ли предлагаемая спецификация абразива реальной панели и условиям эксплуатации.
Геометрия шлифовального круга должна соответствовать как операции обработки, так и оборудованию. Соответствующие размеры могут включать внешний диаметр, толщину, рабочий профиль, монтажные размеры и другие характеристики, определяемые интерфейсом машины. Эти данные следует сверить с документацией на оборудование и требуемой формой кромки.
Геометрия диска влияет на площадь и способ контакта инструмента со стеклом. Профиль, разработанный для одной формы кромки, может не дать желаемого результата для другой. Аналогичным образом, неправильный размер инструмента может повлиять на совместимость станка, рабочий зазор или возможность следовать требуемой траектории обработки.
Выбор инструмента следует начинать с допустимых размеров диска машины и требований к монтажу. Желаемый профиль кромки и последовательность обработки затем можно использовать для сужения подходящих вариантов. Такой подход снижает риск выбора диска исключительно по наименованию изделия или номинальному диаметру без проверки того, сможет ли инструмент выполнить требуемую операцию.
Для получения информации по конкретному применению производители могут просмотреть страницу продукта для шлифовальных дисков с ЖК-панелью TFT . Фактическую пригодность любого диска еще необходимо проверить на соответствие требуемому профилю, машинному интерфейсу и условиям эксплуатации. Страница продукта — это отправная точка для оценки спецификаций, а не замена подтверждения совместимости с намеченным процессом.
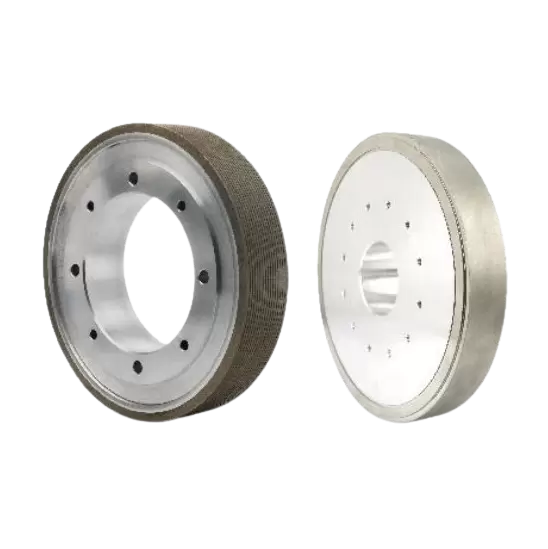
Шлифовальный диск должен работать в условиях, допускаемых как инструментом, так и машиной. Перед выбором производители должны проверить скорость шпинделя, способ крепления, условия подачи, доступный рабочий зазор и метод охлаждения, используемый в производстве. Эти требования определяют, можно ли установить диск и правильно ли использовать его.
Скорость шпинделя и скорость подачи не следует выбирать независимо от спецификации диска. Настройка, подходящая для одного инструмента или машины, может не подходить для другого. Для установления применимых пределов следует использовать разрешенный рабочий диапазон, инструкции по оборудованию и рекомендации поставщика.
Зажим и поддержка заготовки также важны. Движение или вибрация во время обработки могут повлиять на целостность кромки, а неподходящая опора может способствовать нестабильному контакту между инструментом и стеклом. Эти проблемы следует оценивать вместе с выбором диска, а не относить автоматически к качеству абразива.
Охлаждение и удаление мусора следует учитывать в соответствии с требованиями к машине и процессу. Выбранное устройство должно обеспечивать стабильную работу и соответствовать инструкциям производителя инструмента. Не следует полагать, что какой-либо один подход к охлаждению подходит для каждого шлифовального диска или производственной линии.
Дополнительные рекомендации по вопросам, связанным с оборудованием, см. в разделе « Требования к шлифовальным кругам для обработки кромок стекла на станках с ЧПУ» . Хотя конфигурации станков различаются, проверка размеров инструмента, условий эксплуатации и совместимости станков важна при выборе решений для шлифования витринного стекла.
Цель выбора шлифовального диска – не просто найти инструмент для удаления стекла. Диск должен выполнять требуемую операцию, сохраняя при этом приемлемое качество и стабильность производства. Эти результаты зависят от взаимодействия между инструментом, станком, стеклом и параметрами обработки.
Качество кромки – один из основных критериев оценки. В зависимости от применения производителям может потребоваться контролировать сколы по краям, шероховатость поверхности, точность профиля и однородность обрабатываемой панели. Эти характеристики следует оценивать в соответствии с определенными требованиями к продукту, а не судить только по внешнему виду.
Условия шлифования также могут влиять на баланс между снятием материала и повреждением поверхности. Чрезмерные или неподходящие условия обработки могут способствовать появлению дефектов кромок, но причину следует исследовать систематически. Прежде чем предпринимать корректирующие действия, может потребоваться проверка состояния инструмента, устойчивости станка, поддержки заготовки и рабочих параметров.
Эффективность обработки включает в себя нечто большее, чем просто скорость удаления материала. Диск, который быстро удаляет материал, может быть не самым продуктивным выбором, если он вызывает недопустимые дефекты, требует частой замены или требует дополнительных отделочных работ. И наоборот, чрезмерно консервативный процесс может дать приемлемые края, но не соответствовать производственным требованиям. Цель состоит в том, чтобы найти работоспособный баланс для реальных производственных условий.
Срок службы инструмента следует оценивать в сопоставимых условиях эксплуатации. Различия в характеристиках стекла, настройках машины, устройствах охлаждения и графиках производства могут привести к тому, что простое сравнение сроков службы может ввести в заблуждение. Производители должны фиксировать результаты использования инструмента и обработки в одинаковых условиях, прежде чем прийти к выводу, что один диск имеет существенное преимущество перед другим.
При сравнении вариантов шлифовальных дисков практическую основу для оценки дают следующие критерии:
Качество кромки: соответствие требуемому профилю, размерным допускам и приемлемому состоянию кромки.
Эффективность обработки: удаление материала, время цикла и объем необходимой дополнительной отделки.
Срок службы и стабильность инструмента: поведение при износе, частота замены и стабильность при многократном производстве.
Эти критерии следует рассматривать вместе. Диск не следует оценивать по одному положительному результату, если он создает проблемы в другом месте процесса. Если различия в характеристиках неопределенны, контролируемое испытание с использованием предполагаемого стекла и машины более надежно, чем предположение, что конкретная спецификация абразива всегда дает наилучший результат.
Прежде чем запрашивать предложение или подтверждать заказ, производители должны подготовить достаточно технической информации, чтобы поставщик мог оценить применение. Название продукта или размер панели сами по себе могут не предоставить достаточную информацию для идентификации подходящего диска. Четкие требования помогают сузить выбор и снизить риск выбора инструмента, который невозможно использовать по назначению.
Наиболее полезная информация включает в себя характеристики стекла, операцию обработки, целевой профиль кромки и детали оборудования. Чертежи или образцы могут помочь уточнить требуемую геометрию, когда письменных описаний недостаточно. Производители также должны объяснить критерии качества, которым должна соответствовать готовая кромка.
Условия производства – еще одна часть оценки. Ожидаемая производительность, график работы, существующие этапы обработки и требования к замене инструмента могут повлиять на практический выбор. Эти сведения не заменяют проверку технической совместимости, но помогают поставщикам понять операционную среду, в которой будет использоваться диск.
Прежде чем завершить выбор, подтвердите следующую информацию:
Требования к стеклу и обработке: тип стекла, размеры, толщина, профиль кромки и требуемая отделка.
Совместимость инструмента и станка: размеры диска, монтажный интерфейс, пределы шпинделя, условия подачи и устройства охлаждения.
Целевые показатели производства и качества: размерные допуски, приемлемое состояние кромок, ожидаемая производительность и ожидаемый срок службы инструмента.
После первоначальной проверки любой предлагаемый диск следует проверить на соответствие спецификациям поставщика и эксплуатационным ограничениям производителя машины. Если применение новое или результат неопределенен, можно провести испытание для оценки качества кромки, точности размеров, стабильности процесса и износа в реальных условиях. Критерии приемки должны быть согласованы заранее, чтобы результаты можно было последовательно оценивать.
Этот этап проверки особенно важен при замене существующего диска на диск другой спецификации. Похожие размеры или схожее описание продукта не означают автоматически, что два диска взаимозаменяемы. Замена должна соответствовать станку, требуемому профилю кромки и установленным технологическим условиям.
Выбор шлифовальных дисков для обработки TFT/LCD-панелей требует комплексной оценки характеристик стекла, требований к обработке, абразивных характеристик, геометрии инструмента и совместимости станков. Большие размеры панели актуальны, но их не следует использовать в качестве единственного основания для выбора диска.
Наиболее подходящим вариантом является тот, который обеспечивает требуемое качество кромки и точность размеров, обеспечивая при этом стабильное производство в предполагаемых условиях эксплуатации. Производители должны подтвердить технические характеристики перед заказом и оценить сомнительные применения посредством контролируемых испытаний. Этот подход обеспечивает более надежную основу для выбора шлифовального диска, чем полагаться на один параметр или рекомендацию общего назначения.