Oct 22,2026
Как выбрать алмазную шлифовальную головку для прецизионных оптических компонентов
Полупроводниковые керамические компоненты часто требуют большего, чем просто плоские поверхности или просверленные отверстия. Канавки, изогнутые края, утопленные элементы и другие обработанные профили могут потребоваться для соответствия чертежам компонентов, требованиям сборки или спецификациям конструкции оборудования. Создание этих свойств из твердой, хрупкой керамики требует тщательного контроля геометрии инструмента, траектории обработки и процесса удаления материала.
Для обработки канавок полупроводниковой керамики и обработки керамического профиля обычно используются алмазные шлифовальные инструменты, поскольку эти инструменты предназначены для обработки твердых материалов. Однако подходящий метод зависит от изготавливаемой детали, керамического материала, необходимых размеров и возможностей машины. Инструмент, подходящий для протяжки канавок, может оказаться не лучшим выбором для каждого изогнутого профиля или узкого элемента.
Понимание того, как методы обработки, выбор инструмента и контроль работают вместе, помогает производителям разработать процесс, отвечающий требованиям каждого компонента, не полагаясь на единый набор параметров для каждого применения.
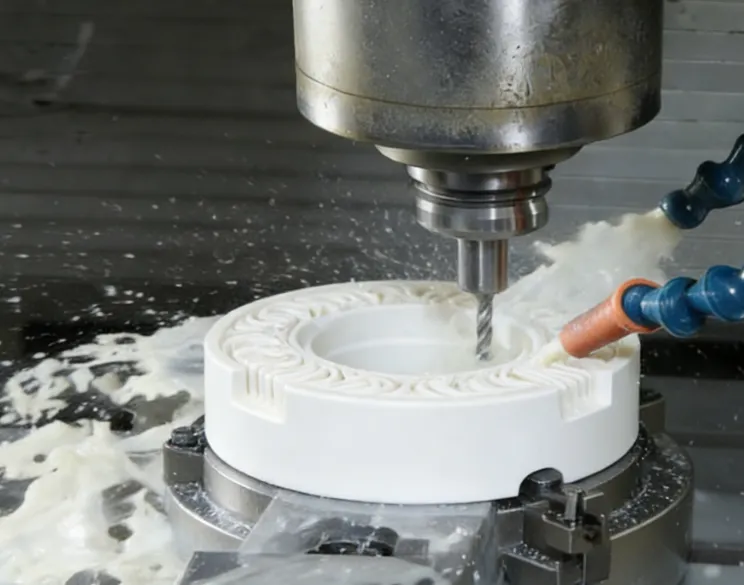
Канавки и профили служат разным геометрическим целям, поэтому требования к их обработке не идентичны. Канавка обычно определяется ее шириной, глубиной, формой поперечного сечения и положением на компоненте. Для сравнения, обработанный профиль может включать изогнутые кромки, дуги, переходы или более сложный внешний контур. Для некоторых компонентов требуются обе функции, поэтому доступ к инструментам и контроль размеров особенно важны.
Трудность возрастает, когда эти элементы изготавливаются из керамических материалов. Керамика, такая как оксид алюминия, цирконий, карбид кремния и нитрид кремния, используется в полупроводниковом оборудовании, но ее поведение при обработке зависит от материала и марки. Их твердость может затруднить удаление материала, а их хрупкость означает, что местные напряжения во время обработки могут привести к сколам кромок или повреждению поверхности.
Обработка канавок в керамических компонентах также имеет практические ограничения, связанные с доступом к инструменту. Для узкой канавки может потребоваться инструмент с небольшим рабочим диаметром, тогда как для более глубокой канавки может потребоваться достаточная эффективная длина для достижения целевой области. Если геометрия инструмента не соответствует элементу, процесс может привести к неправильной форме канавки или затруднить поддержание одинаковых размеров по всей траектории обработки.
Профильная обработка требует дополнительных соображений. Инструмент должен следовать намеченному контуру, сохраняя при этом необходимую геометрию. Резкие изменения направления, ограниченный доступ или неравномерное удаление материала могут повлиять на готовую форму. Станок, расположение креплений, конфигурация инструмента и запрограммированная траектория — все это влияет на результат.
Эти проблемы следует оценивать по чертежам компонентов, а не рассматривать как одну общую проблему. Перед выбором метода обработки следует определить ширину и глубину канавки, геометрию профиля, состояние кромки и допуски на размеры.
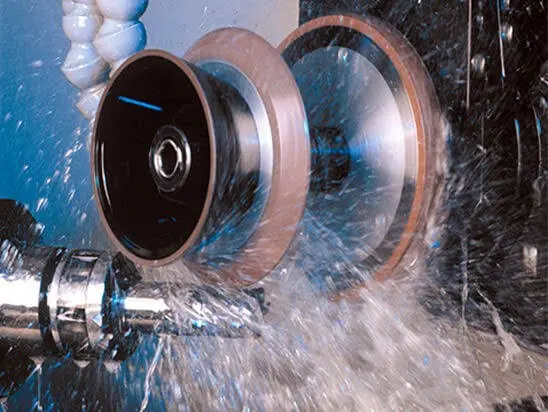
Алмазное шлифование керамических компонентов является важным подходом к обработке, когда необходимо придать форму или отполировать твердые керамические материалы. Алмазный абразив подходит для сложных задач по удалению материала, но конфигурация инструмента и условия эксплуатации должны соответствовать заготовке и обрабатываемому элементу.
Выбор операции обработки зависит от требуемой геометрии. Канавка может быть получена с помощью подходящей операции шлифования или протяжки, тогда как изогнутая кромка или внешний контур могут потребовать другой формы инструмента и контролируемого движения инструмента. Фрезерование платформы и другие определенные операции шлифования также могут быть применимы к конкретным полупроводниковым керамическим компонентам.
Оборудование с числовым программным управлением (ЧПУ) может помочь направить инструмент по запрограммированной траектории. Для профиля путь должен соответствовать намеченному контуру. Для канавки процесс должен контролировать ее положение, ширину, глубину и поперечное сечение. Управление с ЧПУ не устраняет необходимости соответствующего выбора инструмента или проверки процесса; конечный результат по-прежнему зависит от возможностей станка, состояния инструмента, крепления и параметров обработки.
Физические размеры инструмента особенно важны. Слишком большой инструмент может не достичь узкого элемента или не воспроизвести заданную геометрию. Инструмент с недостаточной эффективной длиной может не достичь необходимой глубины. И наоборот, выбор инструмента исключительно потому, что он небольшой, не гарантирует подходящего результата, поскольку необходимо также учитывать жесткость, доступ и предполагаемую операцию.
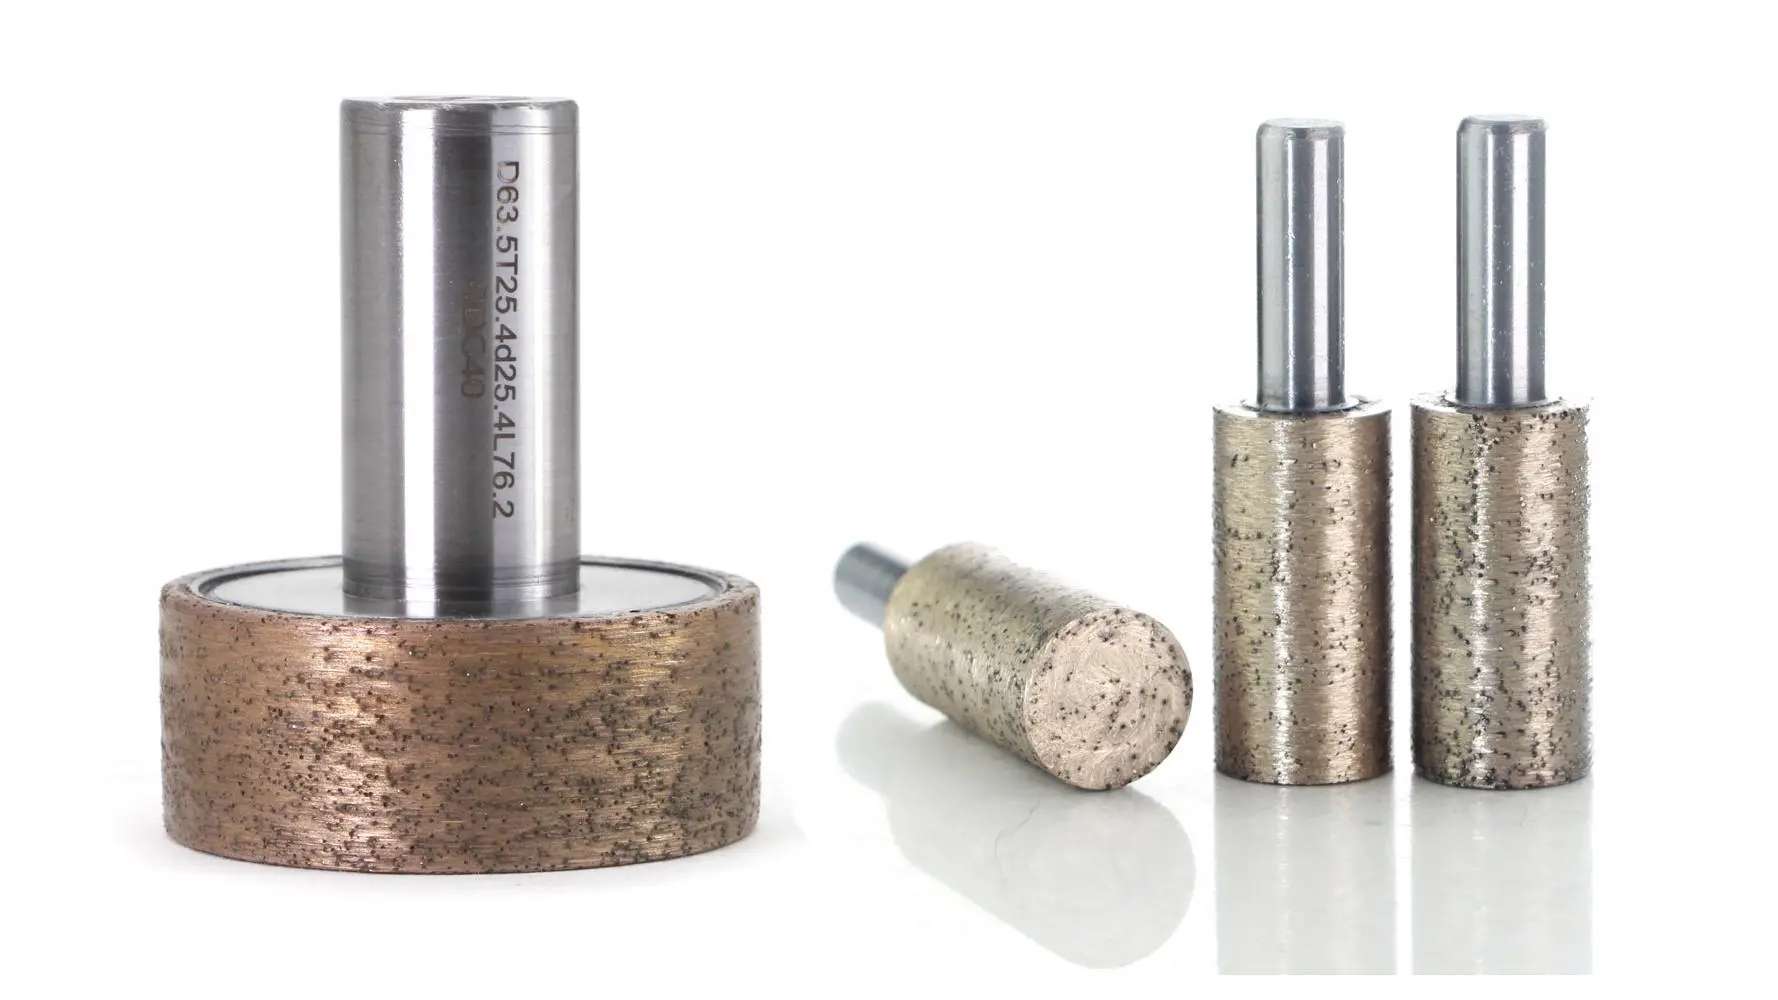
Полупроводниковая керамическая шлифовальная головка Meijie предназначена для обработки керамических материалов, включая оксид алюминия, цирконий, карбид кремния и нитрид кремния. Область применения включает фрезерование платформ, дуговое шлифование кромок, шлифование резьбы, шлифование внутренних отверстий и протяжку канавок. Эти приложения делают его подходящим вариантом для оценки при планировании определенных операций обработки керамики.
Перечисленные параметры изделия включают диаметр хвостовика 10 мм, эффективную длину 25–60 мм, зернистость от 60# до 400#, скорость вращения оборудования 9000–28000 об/мин, скорость подачи 100–1500 мм/мин, глубину шлифования 0,005–0,05 мм. Это характеристики продукта, а не универсальный рецепт обработки пазов или профилей. Подходящая конфигурация и условия эксплуатации должны быть подтверждены для предполагаемой функции, машины и материала.
При сравнении методов основными соображениями являются:
Геометрия элемента: поперечное сечение канавки, глубина, форма профиля и требования к размерам.
Доступность инструмента: может ли инструмент достичь целевой области с достаточной эффективной длиной и соответствующей геометрией.
Возможности станка: доступное управление движением, креплением заготовки, диапазоном шпинделей и стабильностью процесса.
Выбранный метод должен основываться на совокупности этих факторов. Операция обработки, которая хорошо подходит для неглубокой канавки, может оказаться неприемлемой для глубокой канавки или профиля с большой кривизной.
Контроль размеров начинается с преобразования чертежа компонента в измеримые требования к обработке. Для канавки к ним могут относиться ширина, глубина, местоположение и геометрия поперечного сечения. Для профиля соответствующие требования могут включать размеры контура, радиусы, переходы и взаимосвязь между обработанным элементом и прилегающими поверхностями.
Геометрия инструмента является одним из первых факторов, которые необходимо проверить. Диаметр инструмента и рабочая форма влияют на детали, которые можно изготовить, а эффективная длина определяет, насколько далеко инструмент может проникнуть в заготовку. Хвостовик и зажимное приспособление также должны быть совместимы с оборудованием. Эти размеры следует проверять перед обработкой, а не корректировать методом проб и ошибок после установки неподходящего инструмента.
Запрограммированная траектория инструмента является еще одним ключевым фактором. Профиль может потребовать, чтобы инструмент следовал непрерывной кривой или серии связанных движений. Ошибки в запрограммированной траектории, настройке координат или позиционировании заготовки могут привести к отклонениям от намеченного контура. Для канавок траектория должна сохранять правильное положение и направление, контролируя при этом материал, удаляемый вдоль элемента.
Параметры обработки влияют на процесс снятия и состояние готовой поверхности. Скорость шпинделя, скорость подачи и глубину шлифования следует рассматривать вместе с корректировками, основанными на керамическом материале, характеристиках инструмента, оборудовании и геометрии элемента. Увеличение скорости подачи или глубины шлифования без проверки полученного процесса может повлиять на качество поверхности или постоянство размеров. Аналогичным образом, работа на определенной скорости не гарантирует одинаковый результат для разных инструментов и машин.
В следующей таблице приведены основные средства контроля и то, что следует проверять.
| Фактор контроля | Потенциальное влияние | Фокус проверки |
|---|---|---|
| Геометрия инструмента | Форма канавки, доступ к элементам и достижимые размеры | Диаметр, рабочая форма, эффективная длина |
| Траектория инструмента с ЧПУ | Точность и последовательность контуров | Определение пути, позиционирование, локальный перерез |
| Параметры шлифования | Удаление материала и состояние поверхности | Скорость, подача, глубина шлифования |
| Крепление и настройка | Положение элемента и повторяемость | Зажим, выравнивание, расположение заготовки |
| Инспекция | Соответствие требованиям чертежа | Ширина, глубина паза, размеры профиля |
Проверка должна основываться на фактическом чертеже и критериях приемки. В зависимости от особенности это может включать измерение размеров, проверку профиля или проверку обработанных кромок и поверхностей. Деталь может соответствовать номинальной глубине канавки, но при этом иметь неприемлемые повреждения кромок, поэтому проверки размеров и проверки качества поверхности не следует рассматривать как взаимозаменяемые понятия.
Стабильность процесса также зависит от состояния инструмента. Изменения износа инструмента могут повлиять на поведение обработки и размеры, получаемые с течением времени. Установление соответствующей частоты проверок и анализ результатов повторяющихся деталей может помочь выявить изменения до того, как они приведут к появлению большей партии несоответствующих компонентов.
Целью является не применение самых агрессивных параметров обработки, а достижение необходимой геометрии и состояния поверхности в пределах возможностей оборудования и инструмента.
Сколы на кромках являются одной из проблем при обработке керамических канавок. Поскольку керамические материалы хрупкие, местные напряжения во время удаления материала могут повредить край канавки или границу обработанного профиля. Степень повреждения зависит от материала, геометрии детали, состояния инструмента и процесса обработки. Поэтому сколы на кромке следует исследовать в контексте, а не автоматически приписывать одному рабочему параметру.
Отклонение размеров — еще одна возможная проблема. Канавка может быть слишком широкой, слишком глубокой или неправильно расположенной, а профиль может не следовать намеченному контуру. Потенциально способствующие факторы включают геометрию инструмента, выравнивание заготовки, состояние станка, износ инструмента и ошибки программирования. Повторное изменение скорости подачи без проверки этих других факторов может не устранить фактическую причину.
Повреждение поверхности также может произойти во время шлифования. Внешний вид и тяжесть повреждений зависят от материала и условий обработки. Осмотр должен установить, ограничивается ли проблема видимой кромкой или затрагивает также обработанную поверхность. Если компонент имеет определенные требования к поверхности или размерам, при оценке следует использовать эти критерии, а не только общее визуальное суждение.
Структурированный процесс устранения неполадок помогает разделить возможные причины:
Осмотрите инструмент: проверьте на предмет износа, повреждений и несоответствия геометрии инструмента требуемой функции.
Просмотрите настройку и процесс: подтвердите позиционирование заготовки, траекторию инструмента и выбранные параметры обработки.
Проверьте результат: измерьте критические размеры и проверьте состояние кромок и поверхности на соответствие требованиям компонента.
Изменения следует оценивать систематически. Если одновременно изменяются несколько переменных, становится сложно определить, какое изменение улучшило или ухудшило результат. При необходимости контролируемое испытание с использованием репрезентативной заготовки может помочь определить, подходят ли конфигурация инструмента и условия обработки перед полноценным производством.
Выбор инструмента и управление процессом взаимосвязаны, но не заменяют друг друга. Подходящий инструмент не может компенсировать неправильное позиционирование или неподходящую траекторию. Точно так же хорошо запрограммированная траектория не может преодолеть фундаментальное несоответствие между геометрией инструмента и создаваемым элементом.
Выбор инструмента следует начинать с геометрии элемента, а не только с названия продукта. Для канавки необходимая ширина, глубина, сечение и расположение помогают определить размеры и рабочую форму инструмента. Для профиля необходимо учитывать контур, геометрию углов и доступность целевой поверхности. Не следует считать, что один и тот же инструмент подходит для всех функций компонента.
Также важны керамический материал и требуемое состояние готовой продукции. Оксид алюминия, цирконий, карбид кремния и нитрид кремния не следует автоматически рассматривать как взаимозаменяемые материалы для обработки. Марка материала, геометрия детали и заданные требования к качеству могут повлиять на выбор инструмента и условий эксплуатации. Поэтому соответствующий размер зерна и параметры помола должны быть подтверждены с учетом фактического применения.
Размеры инструмента должны соответствовать станку и задаче обработки. Соответствующие проверки включают диаметр инструмента, диаметр хвостовика, эффективную длину, расположение зажима и допустимый рабочий диапазон. Для глубоких или узких функций охват и доступ могут иметь решающее значение. Для более сложных профилей инструмент должен иметь возможность следовать требуемому контуру, не затрагивая прилегающие поверхности.
Необходимо также учитывать саму операцию механической обработки. Сверление, шлифование отверстий, развертывание, прошивка канавок и профильное шлифование — это разные операции, даже если для них используются одинаковые инструменты или материалы заготовки. Недостаточно выбрать продукт, потому что он описан как керамическая шлифовальная головка; его документированные применения и размеры должны быть рассмотрены.
Например, шлифовальная головка Meijie для обработки отверстий в полупроводниковой керамике предназначена для сверления, шлифования, развертывания отверстий и протягивания канавок. Указанный диаметр головки 0,5–5 мм, диаметр хвостовика 6 мм, эффективная длина 2–20 мм, зернистость 100–600#, глубина шлифования 0,005–0,02 мм. На странице продукта не указана скорость вращения или скорость подачи, поэтому эти значения не следует предполагать.
Этот продукт, возможно, стоит оценить для подходящих операций с мелкими деталями или отверстиями, но его характеристики не указывают на то, что он подходит для каждой канавки или сложного профиля. Предполагаемую работу, необходимые размеры и настройку машины еще необходимо проверить.
Практический обзор выбора инструмента должен охватывать следующее:
| Фактор выбора | Вопросы для подтверждения |
|---|---|
| Геометрия объекта | Каковы необходимые размеры паза или форма профиля? |
| Размеры инструмента | Подходят ли диаметр, хвостовик и эффективная длина? |
| Материал и качество | Какая керамика обрабатывается и какие критерии качества применяются? |
| Совместимость машины | Совместимы ли с оборудованием метод крепления и условия эксплуатации? |
| Проверка процесса | Может ли предлагаемая конфигурация соответствовать требованиям к чертежам в репрезентативном испытании? |
Испытание и последующая проверка доказывают, что предлагаемые инструмент и процесс подходят. Если компонент имеет несколько различных функций, каждую операцию следует оценивать с учетом ее собственных требований, а не предполагать, что одна конфигурация инструмента обеспечит наилучший результат для всех из них.
Обработка канавок полупроводниковой керамики и обработка керамических профилей требуют скоординированного подхода к геометрии инструмента, траекториям обработки, рабочим параметрам и контролю. Правильный процесс зависит от размеров и формы детали, керамического материала и возможностей машины. Алмазные шлифовальные головки могут поддерживать несколько типов обработки керамики, но выбор должен определяться их документированным применением и техническими характеристиками.
Для производителей практическим приоритетом является соответствие инструмента требуемым характеристикам, проверка условий обработки и проверка размеров и состояния поверхности. Такой подход обеспечивает более надежную основу для изготовления канавок и профилей, соответствующих требованиям к чертежам компонентов.