Aug 20,2026
Как продлить срок службы шлифовальных кругов по стеклу
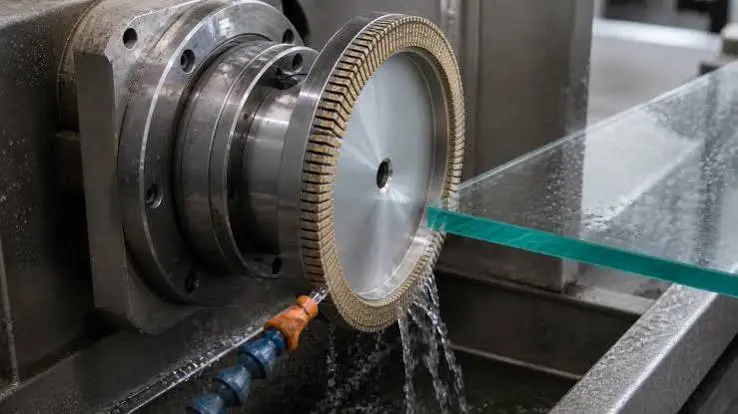
Стекла автомобильных дисплеев требуют тщательного контроля геометрии кромок и качества поверхности, особенно в крышках приборных панелей и на экранах центрального управления. В процессе производства шлифовальные круги для автомобильных стекол используются для таких операций, как шлифовка углов и прецизионное шлифование кромок, помогая стеклянным компонентам соответствовать требованиям к размерам и сборке. Выбор подходящего круга зависит от толщины стекла, профиля кромки, обрабатывающего оборудования и требуемой отделки. Понимание этих факторов помогает производителям выбирать подходящие шлифовальные инструменты, поддерживать стабильное качество обработки и управлять эффективностью производства без ущерба для состояния стекла.
Стекло автомобиля – это не всегда простая прямоугольная панель с прямыми краями. В зависимости от конструкции изделия стекло может иметь фасонные углы, изогнутые участки или другие контуры, требующие аккуратной обработки. Шлифовальные круги удаляют материал с заданных участков для достижения необходимой геометрии и состояния кромки.
Для производителей, производящих крышки приборных панелей и защитное стекло центрального дисплея, основными сферами применения являются шлифовка углов и прецизионная обработка кромок. Конкретные операции зависят от чертежа детали и требований производственного процесса.
Шлифование углов стекол автомобильных дисплеев используется для обработки углов стеклянной детали для придания ей заданной формы. Геометрия углов может влиять на то, как стекло вписывается в корпус или совмещается с соседними компонентами. Неправильный угловой профиль может создать трудности при сборке, а чрезмерное удаление материала может привести к тому, что готовая деталь выйдет за пределы требуемых размеров.
Поэтому при выборе шлифовального круга следует учитывать радиус угла, толщину стекла и количество материала, который необходимо удалить. Инструмент должен достичь намеченной зоны обработки, сохраняя при этом подходящие условия контакта. Размеры и профиль колес особенно важны, когда в конструкции присутствуют небольшие углы или переходы между прямыми и изогнутыми краями.
Последовательность обработки также имеет значение. Если операция предполагает одновременно черновую шлифовку и чистовую обработку, на начальном этапе необходимо удалить необходимый материал, не оставляя чрезмерных повреждений для исправления на чистовом этапе. Затем заключительная операция направлена на достижение заданного профиля и состояния кромки.
Точный процесс должен быть установлен путем испытаний с использованием фактического стекла, оборудования и требований к чертежам. Круг, подходящий для одной конструкции покровного стекла, может не дать таких же результатов на другой детали с другим контуром или толщиной.
Шлифование кромки автомобильного стекла используется для приведения кромки стекла необходимых размеров и профиля. Для защитного стекла дисплея эта операция должна сочетать удаление материала с контролем дефектов краев и постоянством размеров.
Точная обработка кромок становится особенно важной, когда готовый компонент должен соответствовать определенному корпусу или совпадать с другими элементами дисплея. Сколы на кромках, неровные профили или чрезмерные отклонения в размерах могут создать проблемы во время проверки и сборки. Эти проблемы не всегда можно решить, просто замедлив работу машины или используя более мелкий абразив. Они также могут быть связаны с геометрией круга, состоянием инструмента, расположением заготовки или взаимодействием между кругом и стеклом.
Подходящий шлифовальный круг должен соответствовать предполагаемому профилю кромки и возможностям обрабатывающего станка. Колесо должно равномерно удалять материал по всей необходимой площади контакта, не создавая ненужных помех соседним поверхностям.
Производителям, обрабатывающим стекла приборной панели и крышки дисплеев центрального управления, отделку кромок стекол автомобильного дисплея следует оценивать по критериям чертежа и проверки готового компонента. Одного только внешнего вида может быть недостаточно для определения соответствия кромки требованиям к размерам и сборке.
Шлифовальный круг Meijie для автомобильных стекол предназначен для шлифования углов и прецизионного шлифования кромок защитного стекла автомобильного дисплея, сенсорных панелей OGS и стекла дисплея промышленного управления. Продукт предназначен для прецизионной обработки стекла, где необходимо учитывать требуемый профиль кромки и условия обработки.
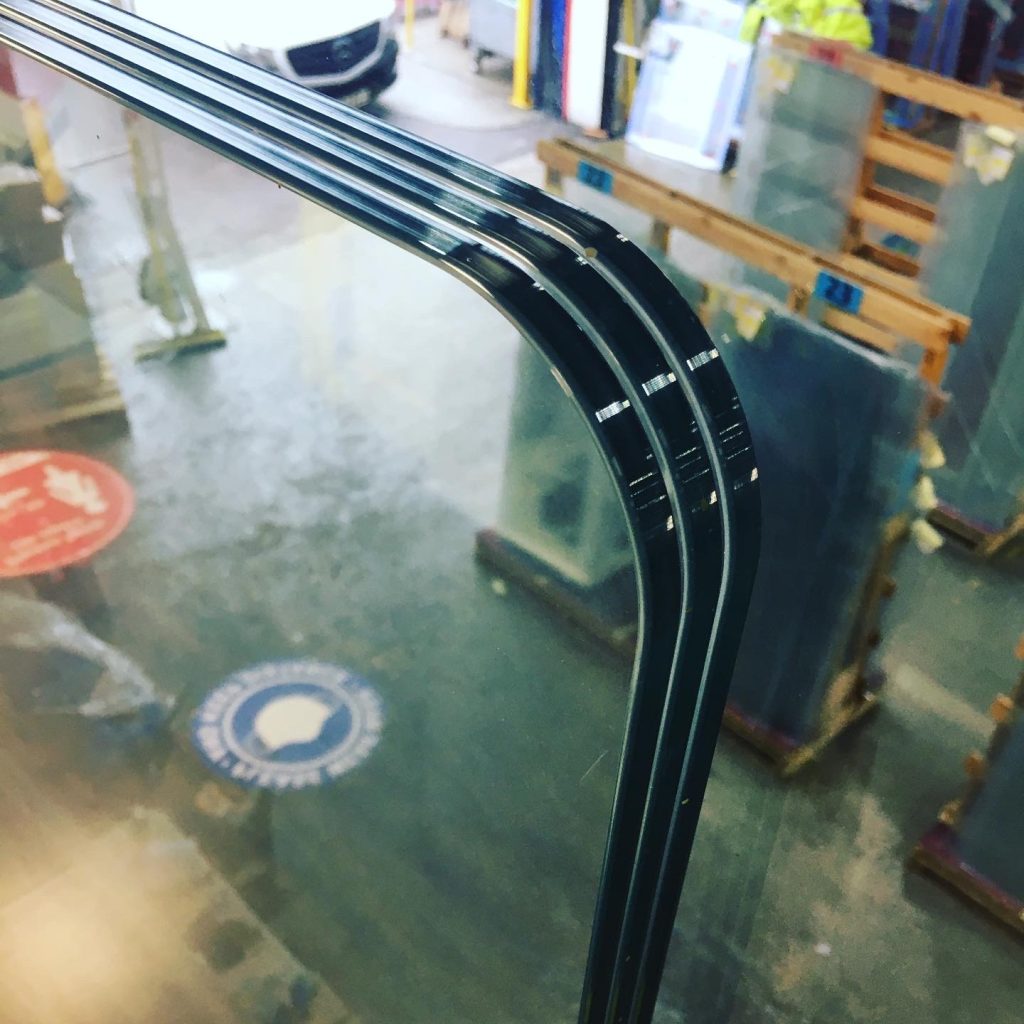
Качество шлифованной кромки зависит не только от абразива, используемого в круге. Спецификация стекла, конструкция инструмента, состояние оборудования и параметры обработки — все это влияет на результат. Прежде чем выбирать колесо, производители должны определить критерии приемки готового компонента и определить, какие факторы обработки оказывают наибольшее влияние на эти критерии.
Качество кромок является центральным фактором при шлифовке автомобильных стекол. В зависимости от конструкции компонента требования могут охватывать профиль кромки, геометрию углов, допуск на размер, а также наличие видимых сколов или других дефектов.
Эти требования должны быть определены до начала производства. Процесс, предназначенный только для быстрого удаления материала, может не обеспечить достаточный контроль над готовой кромкой. И наоборот, процесс, ориентированный исключительно на внешний вид поверхности, может быть неэффективным, если в нем используются ненужные чистовые проходы или удаление материала происходит медленнее, чем требуется.
Количество удаляемого материала на каждом этапе должно соответствовать припуску на обработку и предполагаемой конечной геометрии. Если черновая шлифовка оставляет неравномерный профиль, при чистовой операции может потребоваться удаление дополнительного материала для достижения целевой формы. Это может увеличить время цикла и затруднить контроль окончательных размеров.
Критерии проверки также должны отражать фактическое применение. Производители должны использовать чертеж, спецификации заказчика и согласованные процедуры проверки для определения приемлемых краевых условий. Не следует принимать универсальный допуск для каждого компонента дисплея транспортного средства, поскольку разные конструкции могут предъявлять разные требования к размерам и внешнему виду.
Эффективность производства зависит от взаимосвязи между съемом материала, временем цикла, состоянием инструмента и долей деталей, отвечающих требованиям контроля. Высокая скорость подачи не обязательно означает, что весь процесс более продуктивен, если при этом увеличивается количество дефектов или требуется повторная регулировка.
Острота круга, абразивные характеристики, структура зубьев и подходящая геометрия круга могут влиять на то, как инструмент взаимодействует со стеклом. Стабильность оборудования и стабильное позиционирование заготовки также имеют значение. Если эти факторы изменяются во время производства, одни и те же номинальные настройки обработки могут не обеспечить стабильных результатов.
Практическая оценка должна учитывать как результаты, так и качество. Полезные показатели включают время цикла, долю принятых деталей, частоту дефектов кромок и стабильность размеров в ходе повторяющихся производственных циклов. Эти измерения обеспечивают более надежную основу для улучшения процессов, чем просто скорость.
При совмещении чернового и чистового шлифования разделение работ между двумя этапами следует устанавливать в соответствии с требуемым состоянием кромки и припуском на материал. Шлифовальный круг Meijie для автомобильных стекол поддерживает индивидуальные интегрированные решения для черновой и чистовой шлифовки в соответствии с описанием продукта. Пригодность комбинированного решения для конкретной линии по-прежнему зависит от заготовки, оборудования и утвержденных технологических требований.
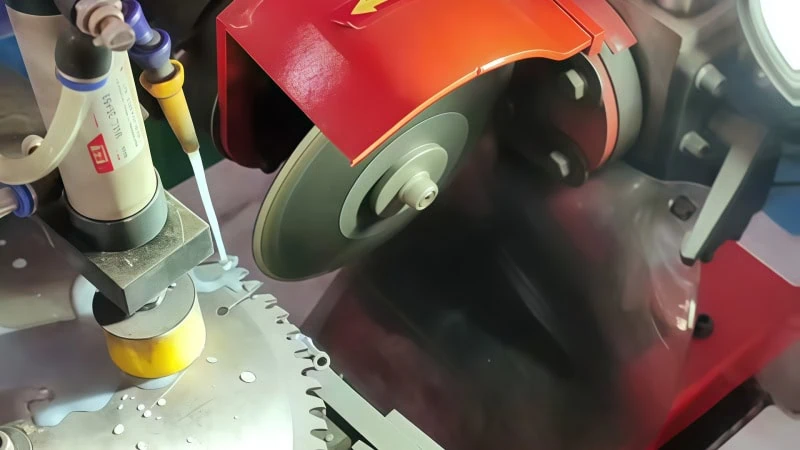
Шлифование стекла выделяет тепло и образует абразив и стеклянный мусор. Если процесс не обеспечивает эффективный отвод тепла и стружки, местные условия на границе раздела шлифования могут стать менее стабильными. Мусор может мешать контакту между кругом и заготовкой, а накопление тепла может способствовать дефектам обработки в неподходящих условиях.
Поэтому конструкция колес имеет важное значение для процесса выбора. Мэйдзи определяет рассеяние тепла и удаление стружки как соображения проектирования продукта, описывая плотную, однородную структуру зубьев, предназначенную для обеспечения охлаждения и отвода стружки. Эти характеристики следует оценивать наряду с размерами круга, характеристиками абразива и совместимостью с машиной.
Однако сама по себе конструкция колес не определяет результат. Также необходимо учитывать фактическую схему охлаждения, конфигурацию оборудования, характеристики стекла и условия обработки. Производители должны убедиться, что выбранный круг работает так, как требуется в условиях их собственного производства, а не полагаться на общее описание продукта как на гарантию бездефектной обработки.
Выбор шлифовальных кругов для автомобильных стекол начинается с задачи обработки, а не с одного параметра, такого как размер зерна или скорость вращения. Круг должен соответствовать геометрии заготовки, требуемому профилю кромки, интерфейсу станка и предполагаемой последовательности обработки.
Первым шагом является определение размеров детали и областей, требующих шлифовки. Соответствующая информация включает толщину стекла, форму угла, профиль кромки, припуск на обработку и количество удаляемого материала.
Эти данные помогают определить, сможет ли колесо получить доступ к необходимой области и следовать намеченному профилю. Слишком большое колесо может ограничить доступ к небольшому углу, а неподходящий профиль может затруднить последовательное достижение целевой геометрии. Выбранный инструмент также должен быть совместим с приспособлением и движением обрабатывающего оборудования.
Толщину стекла следует рассматривать как часть комплексной обработки, а не рассматривать как изолированное правило выбора. Колесо, опора заготовки, припуск на обработку и настройки станка должны работать вместе. Например, подходящий круг для тонкого покровного стекла может отличаться от выбора для более толстого компонента, даже если обе детали имеют схожую внешнюю форму.
В шлифовальном круге для стекла автомобилей Meijie представлен диапазон заготовок толщиной 0,5 мм, 0,7 мм, 1,1 мм и стекла другой толщины. Это толщина, указанная в информации о продукте, но не гарантия того, что каждая конфигурация колес подходит для любой толщины. Окончательная спецификация должна быть подтверждена с учетом фактического компонента и условий обработки.
Диаметр колеса, диаметр хвостовика и тип канавки влияют на посадку инструмента и его взаимодействие с заготовкой. Эти характеристики следует сверить с интерфейсом оборудования и геометрией обрабатываемой области.
В информации о продукте для шлифовального круга для стекла автомобиля Meijie указаны следующие характеристики:
| Параметр | Перечисленная спецификация |
|---|---|
| Диаметр шлифовального круга | Ø10–Ø15 мм |
| Диаметр хвостовика | Ø6 мм, Ø10 мм |
| Тип канавки | Трапециевидная, П-образная, без канавок |
| Размер зерна | 400#–1200# |
| Толщина заготовки | 0,5 мм, 0,7 мм, 1,1 мм и другие толщины. |
| Скорость вращения оборудования | 18 000–32 000 об/мин |
| Скорость подачи | 300–1200 мм/мин |
| Глубина шлифования | 0,1–0,5 мм, разделяется на черновое и чистовое шлифование. |
Эти значения описывают указанные характеристики продукта. Их не следует интерпретировать как одну универсальную настройку, в которой каждый диаметр, хвостовик, канавка, зернистость и параметры обработки могут свободно комбинироваться.
Тип канавки следует выбирать в соответствии с предполагаемым профилем контакта и задачей обработки. Аналогично, хвостовик должен соответствовать креплению станка, а диаметр колеса должен соответствовать требуемому доступу и условиям эксплуатации. Проверка этих данных перед установкой поможет предотвратить проблемы совместимости, которых можно избежать во время производства.
Что касается других применений в области обработки стекла, категория шлифовальных кругов для обработки стекла предоставляет более широкий обзор ассортимента шлифовальных кругов для стекла Meijie.
Размер зерна влияет на взаимодействие абразива и поверхности стекла. Подходящий выбор зависит от этапа обработки, требований к съему материала и качества кромки, которого необходимо достичь. Более крупный абразив может подойти для конкретной задачи черновой обработки, тогда как более мелкий абразив может быть выбран для чистовой операции. Однако фактический результат зависит от всего процесса, и размер зерна не следует рассматривать как единственный фактор, определяющий качество кромки.
Производители должны учитывать размер зерна наряду с конструкцией круга, толщиной стекла, припусками на механическую обработку и состоянием оборудования. Изменение зернистости может потребовать пересмотра условий обработки, а не простой замены одного круга на другой с сохранением всех предыдущих настроек.
Скорость вращения, скорость подачи и глубину шлифования следует проверить на соответствие техническим характеристикам выбранного круга и эксплуатационным ограничениям станка. Например, указанный компанией Meijie диапазон скоростей 18 000–32 000 об/мин применим к изделию, описанному выше. Не рекомендуется обрабатывать каждую заготовку на верхнем пределе.
Тот же принцип применим к скорости подачи и глубине шлифования. Увеличение съема материала может в некоторых условиях сократить время цикла, но также может повлиять на качество кромки и стабильность процесса. Настройки следует проверять на реальной заготовке и оценивать с точки зрения эффективности производства и требований к готовой детали.
Перед покупкой или установкой алмазного шлифовального круга для автомобильного стекла производители должны подтвердить интерфейс оборудования, допустимую скорость вращения, размеры инструмента и схему обработки. Совместимость следует устанавливать с учетом требований производителя машины и технических характеристик выбранного колеса.
Meijie описывает свой шлифовальный круг для автомобильного стекла как совместимый со станками для двойной кромки различных марок. Для конкретной производственной линии все равно следует проверить точную конфигурацию. Модели станков, механизмы крепления, эксплуатационные ограничения и траектории обработки могут различаться, поэтому общее заявление о совместимости не должно заменять техническую проверку.
Также важно отличать физическую пригодность от технологической пригодности. Колесо может соответствовать шпинделю, но все равно не сможет обеспечить требуемый профиль кромки в существующих условиях обработки. Поэтому подтверждение должно охватывать установку, перемещение инструмента, поддержку заготовки и качество обработанной кромки.
Если требуемая геометрия сложна или условия производства незнакомы, контролируемое испытание механической обработки может помочь определить, подходит ли предлагаемая конфигурация колеса, прежде чем она будет внедрена в обычное производство.
После выбора подходящего круга стабильные результаты зависят от контроля всего процесса обработки. Следующие проверки помогают производителям выявить проблемы на ранней стадии, не предполагая, что все дефекты имеют одну и ту же причину.
Перед обработкой: проверьте толщину стекла, профиль кромки, припуск на обработку, размеры круга, условия зажима и эксплуатационные ограничения станка. Убедитесь, что конфигурация инструмента соответствует предполагаемой операции.
Во время обработки: следите за выкрашиванием кромок, однородностью профиля, удалением стружки, необычной вибрацией и изменениями в состоянии инструмента. При появлении дефектов перед регулировкой проверьте круг, положение заготовки, состояние оборудования и настройки обработки.
После обработки: проверьте готовую кромку на соответствие чертежу и согласованным критериям приемки. Записывайте повторяющиеся дефекты и изменения в условиях процесса, чтобы корректирующие действия могли быть основаны на производственных данных.
Эти проверки наиболее полезны, когда результаты проверки связаны с фактическими условиями обработки. Если, например, после смены инструмента дефекты кромок увеличиваются, характеристики и установку круга следует проверить наряду с настройками станка. Если в процессе производства размеры постепенно изменяются, возможно, следует провести расследование по причине износа инструмента и стабильности оборудования. Ни одну ситуацию не следует объяснять какой-либо одной причиной без подтверждающих доказательств.
Корректировки процесса также должны контролироваться. Одновременное изменение скорости подачи, глубины шлифования и скорости вращения затрудняет определение того, какой фактор повлиял на результат. Там, где это возможно, систематически оценивайте изменения и сравнивайте готовые детали с установленными критериями качества.
Замена круга должна осуществляться с учетом состояния инструмента и его способности поддерживать требуемые результаты обработки. Фиксированный интервал замены может быть полезен, если это подтверждается историей производства, но фактический срок службы может варьироваться в зависимости от заготовки, условий эксплуатации и нагрузки при обработке. Данные проверок обеспечивают более надежную основу для установления графика замены.
Дополнительную информацию о подборе оборудования и инструментов при обработке кромки стекла с ЧПУ см. в разделе « Обработка кромки стекла с ЧПУ: требования к шлифовальным кругам для обрабатывающих центров» . В этой статье рассматривается более широкая взаимосвязь между обрабатывающим оборудованием и требованиями к шлифовальным кругам, а в этой статье основное внимание уделяется применению автомобильных стекол.
Шлифовальные круги играют важную роль в шлифовании углов и точной отделке кромок автомобильных стекол. Правильный выбор зависит от геометрии заготовки, толщины стекла, требуемого качества кромки, размеров круга, характеристик абразива и состояния станка. Ни один параметр не может определить, подходит ли колесо для любого применения.
Для производителей, обрабатывающих крышки приборной панели, стекло центрального дисплея управления и сопутствующие компоненты, наиболее надежным подходом является сначала определение требований к готовой детали, соответствие колеса задаче обработки и проверка процесса в реальных производственных условиях. Мониторинг качества кромки, размеров и состояния инструмента помогает поддерживать стабильные результаты с течением времени.
Шлифовальный круг Meijie для автомобильных стекол предназначен для шлифования углов и прецизионного шлифования кромок, с перечисленными вариантами размеров круга, типов канавок и размеров зерна. Производители могут использовать эти спецификации в качестве отправной точки для технической оценки и подтверждения соответствующей конфигурации в соответствии с их стеклянными компонентами, оборудованием и требованиями к обработке.