Oct 10,2026
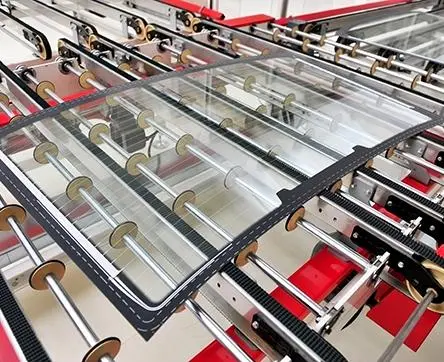
Как шлифовальные круги используются при обработке стекол транспортных средств?
Шлифовальный круг для стекла является важнейшим расходным материалом при обработке стекла, но срок его службы определяется не только абразивным износом. Круг все еще может содержать алмазный абразив, хотя его профиль, острота или стабильность шлифования уже ухудшились настолько, что это влияет на качество продукции.
Поэтому реальная цель переработчиков стекла состоит не просто в том, чтобы продлить срок службы колеса. Это необходимо для поддержания стабильного качества кромки и эффективности шлифования как можно дольше, одновременно сокращая замену кругов, время простоя и затраты на инструменты.
Срок службы шлифовального круга зависит от нескольких факторов, включая выбор абразива и связующего материала, характеристики круга, скорость шлифования, скорость подачи, давление, охлаждение, центровку станка и техническое обслуживание. Практический подход должен учитывать эти факторы вместе, а не сосредотачиваться только на одном рабочем параметре.
В этом руководстве объясняются основные причины износа стеклянных шлифовальных кругов , как выбирать и эксплуатировать круг для увеличения срока службы, а также когда шлифовальные круги для конкретного применения могут стать более экономичным решением.
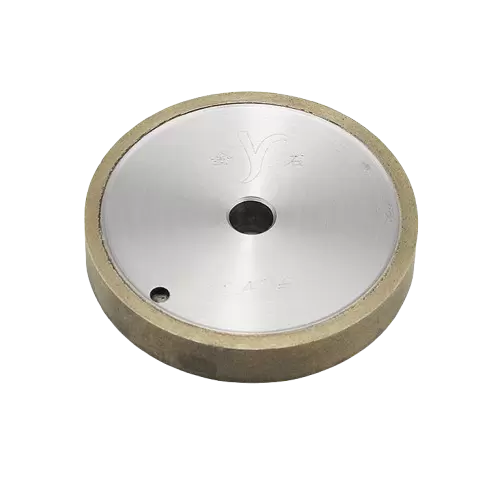
На срок службы стеклянного шлифовального круга влияет как конструкция круга, так и условия, в которых он используется. Два круга одинаковых размеров могут работать по-разному, если их абразивные характеристики, система связки или условия применения не совпадают должным образом.
При промышленной обработке стекла срок службы следует оценивать по нескольким показателям: количеству обработанного стекла, качеству кромки, сохранению профиля, эффективности шлифования и частоте замены круга.
Алмаз широко используется для прецизионного шлифования стекла из-за его высокой твердости и износостойкости. Однако простой выбор алмазного круга не гарантирует долгий срок службы.
Размер алмазного зерна, качество абразива, концентрация и распределение влияют на поведение круга во время обработки. Более крупные алмазные частицы могут обеспечить эффективное удаление материала, тогда как более мелкие частицы обычно более подходят, когда качество поверхности и качество кромки являются приоритетными.
Взаимосвязь между размером зерна и сроком службы круга не всегда однозначна. Абразив, который слишком груб для конкретного процесса, может испытывать чрезмерную ударную нагрузку, в то время как слишком мелкий абразив может потребовать более высокой силы шлифования и стать менее эффективным.
Вот почему размер алмазного зерна следует выбирать в зависимости от типа стекла, толщины, требуемой обработки кромки, конфигурации станка и условий шлифования.
Более подробное обсуждение выбора зерна см. в разделе «Как правильно выбрать размер алмазного зерна для шлифовки стекла».
Связь удерживает алмазные частицы в рабочем слое и определяет, насколько быстро высвобождаются изношенные абразивные частицы и становятся доступными новые режущие кромки.
Связь, которая слишком слабо удерживает алмаз, может привести к преждевременной потере абразива. Чрезмерно прочная связь может препятствовать эффективному высвобождению изношенных частиц, снижая остроту круга и увеличивая силу шлифования.
Поэтому правильный баланс между удержанием абразива и самозатачиванием важен для контроля износа шлифовального круга.
Различные области применения стекла могут требовать разных характеристик склеивания. Массовая фотоэлектрическая обработка стекла, окантовка автомобильного стекла и шлифовка стекла бытовой техники не обязательно предъявляют одинаковые требования к кругу.
При прецизионной обработке стекла срок службы также зависит от того, сможет ли круг сохранить заданный профиль.
Круг может содержать достаточно абразивного материала, но стать непригодным, если его рабочая геометрия значительно изменится. Отклонение профиля может повлиять на размеры кромок, геометрию фаски, качество углов и консистенцию готового стекла.
Это делает сохранение профиля важной частью срока службы.
Другими словами, долговечный шлифовальный круг – это не просто тот, который медленно изнашивается. Он должен продолжать давать приемлемые результаты на протяжении всего полезного периода эксплуатации.
Преждевременный износ обычно возникает из-за несоответствия между диском, станком, материалом и параметрами обработки, а не из-за одной изолированной проблемы.
Общие причины включают в себя:
Эти факторы также могут взаимодействовать. Например, круг, подходящий для стекла определенной толщины, может изнашиваться намного быстрее, если значительно увеличить скорость подачи без корректировки других параметров процесса.
Чрезмерное давление – еще одна распространенная проблема. Когда механическая нагрузка на отдельные алмазные частицы становится слишком высокой, абразивное разрушение и износ связки могут ускориться. Результатом может стать более высокий расход колес без соответствующего увеличения производительности.
Поэтому первым шагом в решении проблемы преждевременного износа является определение того, связана ли проблема с выбором колеса, состоянием машины или параметрами обработки.
Продление срока службы колеса начинается еще до того, как колесо попадает на производственную линию. Выбор подходящего колеса, основываясь только на диаметре или цене, может создать проблемы в дальнейшем.
Правильный выбор учитывает обрабатываемый материал, толщину стекла, требуемую геометрию кромки, тип машины, рабочую скорость и желаемое качество поверхности.
Для более широкого спектра вариантов применения производители могут рассмотреть шлифовальные круги для обработки стекла в соответствии с требованиями обработки.
Размер зернистости должен соответствовать количеству материала, который необходимо удалить, и качеству готовой кромки.
Более грубые зерна обычно используются для более агрессивного удаления материала, тогда как более мелкие зерна обычно используются, когда требуется более гладкая поверхность и больший контроль.
Однако выбор максимально грубого абразива просто для увеличения скорости производства не всегда эффективен. Чрезмерное абразивное воздействие может увеличить износ, а неподходящая зернистость может привести к увеличению дефектов кромок и потребовать дополнительной обработки.
Лучший подход — выбрать наименьший практический диапазон зернистости, который обеспечивает необходимый баланс между съемом материала, качеством кромки и расходом круга.
Выбор связки должен отражать условия эксплуатации круга.
Для крупносерийной производственной линии может потребоваться другой баланс остроты и удержания абразива, чем для прецизионного применения, где стабильность размеров более важна.
Правильная связка может помочь кругу сохранить эффективную режущую поверхность без чрезмерных потерь абразива. Это также влияет на реакцию круга при износе отдельных частиц алмаза.
По этой причине связку шлифовального круга следует рассматривать вместе с размером зерна, а не рассматривать как независимую характеристику.
Размеры колес должны соответствовать оборудованию и системе обработки. Внешний диаметр, внутренний диаметр, профиль, конфигурация крепления и рабочая ширина — все это может влиять на производительность.
Само стекло также имеет значение. Круг, предназначенный для тонкого стекла дисплея, может не подойти для более тяжелого автомобильного стекла, даже если общий принцип шлифования аналогичен.
Правильно подобранная спецификация снижает ненужную механическую нагрузку и помогает поддерживать стабильный контакт между колесом и стеклом.
Даже качественный круг может преждевременно изнашиваться, если плохо контролировать параметры шлифования.
Целью не обязательно является работа на минимально возможной скорости или давлении. Вместо этого производственная линия должна работать в стабильном диапазоне обработки, при котором съем материала, выделение тепла, износ круга и качество кромки остаются сбалансированными.
| Параметр | Потенциальное влияние на срок службы колес | Направление оптимизации |
|---|---|---|
| Скорость шлифования | Чрезмерная скорость может привести к увеличению нагрева и износа. | Согласуйте скорость с колесом и машиной |
| Скорость подачи | Высокая подача может увеличить механическую нагрузку | Поддерживайте стабильную скорость подачи |
| Давление шлифования | Чрезмерное давление ускоряет абразивный износ. | Избегайте ненужной загрузки |
| Глубина шлифования | Удаление тяжелого материала увеличивает нагрузку на колесо | Используйте соответствующую скорость удаления |
| Поток охлаждающей жидкости | Плохое охлаждение может увеличить термическую нагрузку | Поддерживайте достаточный запас охлаждающей жидкости |
Скорость шлифования напрямую связана с выделением тепла и поведением круга.
Увеличение скорости может повысить производительность подходящей системы, но более высокая скорость не означает автоматически более высокую эффективность. Если выделение тепла увеличивается быстрее, чем система охлаждения может его удалить, абразивный износ и износ связующего материала могут ускориться.
Правильная скорость зависит от конструкции колеса, машины, характеристик стекла и условий охлаждающей жидкости.
Вместо того, чтобы агрессивно менять скорость, производителям следует установить стабильный рабочий диапазон и следить за качеством кромки и расходом круга.
Скорость подачи определяет, насколько быстро стекло проходит процесс шлифования, а давление шлифования влияет на нагрузку, приложенную к кругу.
Более высокая скорость подачи может улучшить производительность, но чрезмерная подача может увеличить усилие, необходимое для удаления материала. Аналогичным образом, чрезмерное давление может вызвать ускоренный износ алмазов, не приводя к пропорциональному увеличению производительности.
Стабильная обработка обычно более ценна, чем простое увеличение одного параметра до максимума.
Если увеличение скорости подачи приводит к заметному ухудшению качества кромки или резкому увеличению износа шлифовального круга, возможно, процесс вышел за пределы экономичного рабочего диапазона.
Количество материала, удаляемого при каждой операции шлифования, также влияет на загрузку круга.
Удаление большого количества материала увеличивает объем работы, выполняемой абразивным слоем, и может выделять больше тепла. Если позволяют условия процесса, контроль глубины шлифования может помочь более равномерно распределить рабочую нагрузку.
Для автоматизированных производственных линий также важен стабильный припуск материала. Большие различия в размерах поступающего стекла могут создавать непостоянные нагрузки и затруднять контроль износа колес.
Охлаждение часто рассматривается как способ защиты стекла, но оно также играет важную роль в износе шлифовального круга для стекла.
При измельчении выделяется тепло за счет трения и удаления материала. Если это тепло не отводится эффективно, температурные условия могут повлиять как на заготовку, так и на шлифовальный круг.
Недостаточный поток охлаждающей жидкости может способствовать повышению температуры круга, нестабильному шлифованию, дефектам поверхности и ускоренному износу. Плохо направленная охлаждающая жидкость может создать аналогичную проблему, даже если общий запас охлаждающей жидкости кажется достаточным.
Поэтому система охлаждения должна обеспечивать равномерный охват зоны шлифования. Направление потока, положение сопла, чистота и циркуляция должны проверяться в рамках планового технического обслуживания.
Целью является не просто использование большего количества охлаждающей жидкости. Это необходимо для того, чтобы зона измельчения получала достаточное и постоянное охлаждение в реальных производственных условиях.
Производительность шлифовального круга нельзя отделить от состояния станка.
Правильно спроектированное колесо может изнашиваться неравномерно, если шпиндель, система крепления или конструкция машины вызывают вибрацию или несоосность. Это может создать локальную нагрузку и помешать абразивному слою работать равномерно.
Чрезмерная вибрация может привести к нестабильному контакту между колесом и стеклом. Вместо обеспечения стабильного шлифовального действия круг может испытывать повторяющиеся удары или колебательные нагрузки.
Типичные последствия включают неравномерный износ, неровные края, повышенный шум и снижение стабильности процесса.
При внезапном появлении необычного износа колеса проверка машины должна стать частью процесса устранения неполадок, а не немедленного изменения спецификации колеса.
Неправильный монтаж может привести к выходу колеса за пределы его предполагаемого положения.
Монтажная поверхность должна быть чистой и правильно установленной, а колесо должно быть установлено в соответствии с требованиями производителя оборудования. Любое значительное биение должно быть расследовано перед продолжением производства.
Выравнивание становится особенно важным, когда требуется постоянная геометрия кромки в течение длительного производственного цикла.
В высокоскоростных приложениях динамический баланс может оказать существенное влияние на стабильность работы.
Правильно сбалансированное колесо снижает ненужную вибрацию и обеспечивает более плотный контакт с заготовкой. Это может помочь защитить как колесо, так и готовое стекло.
Таким образом, стабильность станка является частью общей стратегии по продлению срока службы алмазных шлифовальных кругов, особенно при автоматизированной и высокоскоростной обработке стекла.
Замена колеса не должна основываться исключительно на фиксированном времени эксплуатации.
Производственные бригады должны следить как за колесом, так и за обрабатываемым стеклом. Изменения качества кромки часто являются ранним признаком того, что шлифовальная система выходит из нормального рабочего состояния.
Признаками того, что колесо требует внимания, являются:
Эти симптомы не всегда означают, что само колесо неисправно. Они также могут указывать на проблемы с охлаждающей жидкостью, центровкой станка, изменением параметров стекла или параметрами шлифования.
По этой причине мониторинг должен учитывать весь процесс.
Колесо, которое заменяется слишком рано, увеличивает затраты на инструмент. Колесо, которое используется слишком долго, может привести к повреждению стекла, дополнительным доработкам или неожиданному простою производства.
Таким образом, точка экономичной замены — это точка, в которой дальнейшее использование больше не обеспечивает стабильную ценность переработки.
Для промышленных покупателей закупочная цена шлифовального круга составляет лишь часть его фактической стоимости.
A wheel with a lower initial price may require frequent replacement or create more process interruptions. Another wheel with a higher initial cost may process considerably more glass while maintaining stable quality.
The more useful metric is often the overall cost associated with wheel consumption.
This can include:
For example, a wheel that lasts longer but maintains acceptable edge quality can reduce the number of replacements required during a production cycle. Fewer replacements also mean less interruption to automated equipment.
This is particularly important for high-volume glass processing. Even a small reduction in wheel replacement frequency can have a meaningful effect when multiplied across many machines and long production runs.
For this reason, manufacturers should evaluate wheel replacement frequency, processed meters, edge quality, and downtime together rather than comparing purchase prices alone.
Different glass applications place different demands on a grinding wheel.
Photovoltaic glass production emphasizes high throughput and consistent edge quality. Automotive glass requires reliable profile retention and compatibility with specific edging equipment. Appliance glass processing may require a combination of high material removal, precision, and long operating life.
Application-specific wheel design can address these differences more effectively than a one-size-fits-all approach.
Photovoltaic glass is processed in high-volume manufacturing environments where wheel consumption can have a direct impact on production costs.
A PV Glass Grinding Wheel is designed around the requirements of photovoltaic glass edge processing, with emphasis on high grinding efficiency, wear resistance, and consistent edge quality.
For suitable production conditions, the Meijie PV glass grinding wheel can provide a typical service life of more than 50,000 meters per set, with certain applicable configurations exceeding 60,000 meters per slot.
Its specifications can also be adapted to different equipment and glass thicknesses, making it suitable for production lines that require both high throughput and stable processing.
Automotive glass often requires precise edge processing and stable geometry. The wheel must maintain its working profile while providing sufficient sharpness for efficient grinding.
An Automotive Glass Grinding Wheel can be designed around the specific requirements of automotive glass and the edging equipment used on the production line.
В шлифовальном круге для автомобильного стекла Meijie используется алмазный абразив со связкой М-типа, обеспечивающий остроту, износостойкость и сохранение формы. OEM-адаптация также доступна, если для разных моделей оборудования или условий обработки требуются колеса определенных размеров или профилей.
Такой подход, ориентированный на конкретную область применения, может помочь снизить ненужный износ, вызванный неподходящей конфигурацией колес.
Обработка стекла для приборов охватывает целый ряд продуктов и требований к механической обработке, поэтому стабильность и универсальность круга важны.
Шлифовальный круг для стекла предназначен для обрабатывающих центров с ЧПУ и для обработки кромки стекла, с алмазным абразивом и связкой из бронзового сплава.
Круг изготовлен с использованием вакуумного спекания в горячем прессе и предназначен для обеспечения высокой производительности шлифования, сохранения профиля и длительного срока службы. При подходящих условиях обработки срок службы может превышать 20 000 метров.
Для производственных сред, где стабильная производительность шлифования имеет такое же значение, как первоначальная стоимость инструмента, эти характеристики могут способствовать снижению общего расхода.
Не существует единой регулировки, которая могла бы гарантировать максимальный срок службы колеса. Наиболее надежные результаты получаются при управлении несколькими факторами как одним процессом.
Практическая стратегия заключается в следующем:
Этот подход особенно полезен, когда на производственной линии часто заменяют колеса. Вместо немедленного переключения на другое колесо производители могут определить, связана ли основная причина с выбором, настройками процесса, охлаждением или состоянием машины.
Продление срока службы стеклянных шлифовальных кругов — это, в конечном счете, вопрос управления процессом, а не простой вопрос выбора более твердого или дорогого круга.
Подходящее сочетание алмазного абразива, связки, профиля круга, параметров шлифования, охлаждения и стабильности станка позволяет кругу дольше сохранять свои рабочие характеристики. В то же время регулярный контроль помогает предотвратить перерастание чрезмерного износа в дефекты кромок или простои производства.
Поэтому для переработчиков стекла лучшим кругом не обязательно будет тот, у которого самая низкая закупочная цена или самый длительный теоретический срок службы. Именно он обеспечивает надежную производительность шлифования, приемлемое качество кромки и предсказуемый расход на протяжении всего производственного цикла.