Sep 18,2026
Почему шлифование пластин SiC сложнее?
Повреждение поверхности является одной из основных проблем качества при шлифовании полупроводниковых пластин. В процессе шлифования материал удаляется с поверхности пластины для достижения необходимой толщины и точности размеров, но чрезмерная механическая сила, неподходящие абразивные условия, тепло или нестабильная обработка могут повлиять на готовую поверхность.
Повреждения могут проявляться в виде видимых царапин или сколов по краям, тогда как некоторые дефекты выходят за пределы поверхности и не видны сразу. Для пластин кремния и SiC, используемых при обработке полупроводников, контроль этих дефектов важен, поскольку состояние шлифованной поверхности влияет на последующую обработку и консистенцию готовой пластины.
Повреждение поверхности пластины относится к физическим дефектам или изменениям, возникшим на поверхности пластины или под ней во время шлифования. Степень серьезности зависит от материала пластины, характеристик абразива, параметров шлифования, состояния инструмента, а также условий охлаждения и удаления стружки.
К распространенным формам дефектов шлифования пластин относятся:
Не все следы шлифовки имеют одинаковое значение. Определенная степень текстуры поверхности может быть связана со снятием материала, а глубокие царапины, трещины или чрезмерная шероховатость могут указывать на то, что условия шлифования не соответствуют заготовке.
Подповерхностные повреждения особенно важны, поскольку они могут оставаться ниже видимой поверхности. Пластина может выглядеть относительно однородной при обычном визуальном осмотре, но при этом содержать трещины или поврежденный материал под слоем грунта. По этой причине качество поверхности следует оценивать вместе с предполагаемой глубиной шлифования, требованиями к удалению материала и последующими этапами обработки.
Базовое объяснение принципа измельчения и его роли в обработке пластин см. в разделе «Измельчение полупроводниковых пластин».
Причины повреждений при шлифовании пластин обычно связаны с несколькими факторами, действующими вместе, а не с одной изолированной проблемой. Контакт между абразивным инструментом и пластиной создает механические и термические эффекты, а изменения условий шлифования могут изменить способ удаления материала.
Шлифование удаляет материал пластины за счет многократного контакта абразивных частиц с заготовкой. Когда сила шлифования становится чрезмерной, поверхность пластины подвергается большему механическому напряжению.
Одной из возможных причин является чрезмерная глубина шлифования. Удаление слишком большого количества материала за один проход шлифования может увеличить нагрузку на отдельные абразивные зерна и усилие, необходимое для удаления материала. Аналогичный эффект может иметь и скорость подачи, слишком высокая для выбранного инструмента и материала.
Эти условия могут привести к появлению более глубоких следов шлифования, микротрещин, сколов кромок или подповерхностных повреждений. Риск может быть более значительным при обработке твердых и хрупких материалов, поскольку они менее устойчивы к чрезмерным механическим нагрузкам.
Зернистость абразива напрямую влияет на то, как удаляется материал. Размер алмазного зерна влияет на баланс между эффективностью удаления материала и конечным состоянием поверхности.
Более крупные абразивные частицы могут обеспечить более высокую способность удаления материала при черновом шлифовании, но они также могут оставить более выраженную текстуру поверхности. Более мелкая зернистость обычно используется, когда требуется меньшая шероховатость поверхности и более тонкая шлифованная поверхность.
Это не означает, что самая мелкая зернистость всегда является правильным выбором. Выбор зернистости должен соответствовать стадии шлифования, материалу пластины, требуемому съему материала и качеству целевой поверхности. Использование неподходящего зерна может снизить эффективность шлифования или увеличить вероятность образования нежелательных дефектов поверхности.
Новый или правильно подготовленный шлифовальный инструмент может обеспечить более стабильное режущее действие. Однако по мере износа абразивной поверхности поведение резания может измениться.
Изношенный шлифовальный круг может снизить эффективность резки. Вместо эффективного удаления материала за счет резкого абразивного воздействия, больше энергии может быть потрачено на трение и трение. Это может увеличить силу измельчения и выделение тепла, одновременно снижая стабильность процесса.
Поэтому износ инструмента следует учитывать при исследовании внезапного увеличения царапин, шероховатости, силы шлифования или других дефектов поверхности. Одни и те же параметры шлифования могут не дать того же результата после существенного изменения рабочей поверхности инструмента.
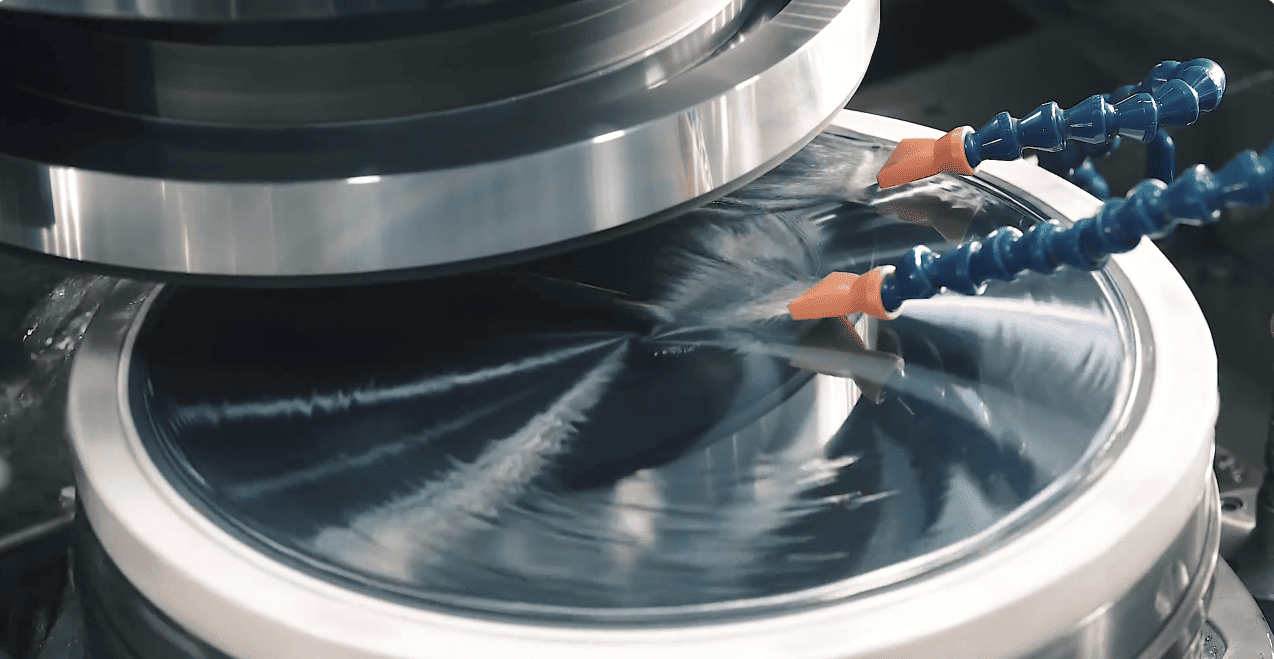
При шлифовании выделяется тепло, когда абразив взаимодействует с пластиной. Если нагрев не контролируется эффективно, локальное повышение температуры может повлиять на стабильность процесса измельчения.
Шлифовальный мусор также необходимо удалить из зоны контакта. Если стружка и удаленный материал не удаляются эффективно, они могут мешать контакту абразива с заготовкой и способствовать нестабильному шлифованию.
По этой причине охлаждение и удаление стружки — это не просто вспомогательные операции. Они являются частью поддержания стабильной среды шлифования, особенно когда требуется высокоскоростная обработка или требования к гладкой поверхности.
Шлифовальный инструмент должен быть адаптирован к обрабатываемому материалу и конкретной стадии шлифования. Кремний, SiC и другие полупроводниковые материалы по-разному реагируют на одни и те же абразивные условия.
При выборе инструмента также необходимо учитывать требуемую скорость съема материала, качество поверхности, шлифовальное оборудование и параметры процесса. Инструмент, который хорошо работает при одном наборе условий, может не обеспечить тот же результат при изменении материала пластины или стадии шлифования.
Вот почему повреждение поверхности, вызванное шлифованием, следует оценивать как с точки зрения инструмента, так и с точки зрения процесса, а не приписывать только шлифовальному кругу.
Параметры шлифования определяют, насколько агрессивно абразивный инструмент взаимодействует с пластиной. Даже если выбран подходящий шлифовальный круг, неправильные настройки параметров могут увеличить механическое напряжение или нагрев и привести к нестабильному качеству поверхности.
| Параметр шлифования | Потенциальное влияние на повреждение поверхности |
|---|---|
| Глубина шлифования | Чрезмерная глубина может увеличить силу шлифования и привести к повреждению подповерхностных слоев. |
| Скорость подачи | Чрезмерная подача может увеличить механическую нагрузку и дефекты поверхности. |
| Скорость шлифования | Неправильная скорость может повлиять на выделение тепла и стабильность шлифования. |
| Размер зерна | Неподходящая зернистость может привести к появлению царапин и шероховатости поверхности. |
Глубина шлифования напрямую влияет на количество материала, снимаемого за проход. Большая глубина может повысить эффективность удаления, но также увеличивает количество материала, которое необходимо удалить при каждом абразивном взаимодействии.
Если глубина слишком велика для материала пластины и шлифовального инструмента, сила шлифования может увеличиться, и полученная поверхность может содержать более глубокие повреждения. Тонкое измельчение обычно требует более контролируемого удаления материала, чем черновое измельчение.
Скорость подачи шлифования влияет на скорость перемещения инструмента относительно заготовки. Более высокая скорость подачи может увеличить потребность в удалении материала с абразивной поверхности.
Если выбранная скорость подачи несовместима с шлифовальным кругом, материалом пластины и глубиной шлифования, процесс может стать менее стабильным. Царапины, шероховатости и другие дефекты могут стать более заметными по мере увеличения механической нагрузки.
Скорость шлифования влияет на взаимодействие абразива и выделение тепла. Соответствующий диапазон зависит от оборудования, шлифовального инструмента, материала пластины и технологических требований.
Поэтому нецелесообразно считать более высокую скорость автоматически лучшей. Целью является стабильное состояние шлифования, обеспечивающее необходимое удаление материала без создания чрезмерного тепла или механического напряжения.
Размер зерна напрямую зависит от характера поверхности земли. Крупные зерна полезны, когда удаление материала является основным требованием, тогда как более мелкие зерна более подходят, когда требуется более гладкая поверхность.
Поэтому при выборе размера абразива следует учитывать переход между этапами шлифования. Правильный выбор – это тот, который обеспечивает соответствующий баланс между эффективностью удаления, шероховатостью поверхности и контролем повреждений.
Шлифовальный круг является непосредственным режущим элементом между станком и пластиной, поэтому его абразивные характеристики и рабочее состояние оказывают существенное влияние на качество поверхности.
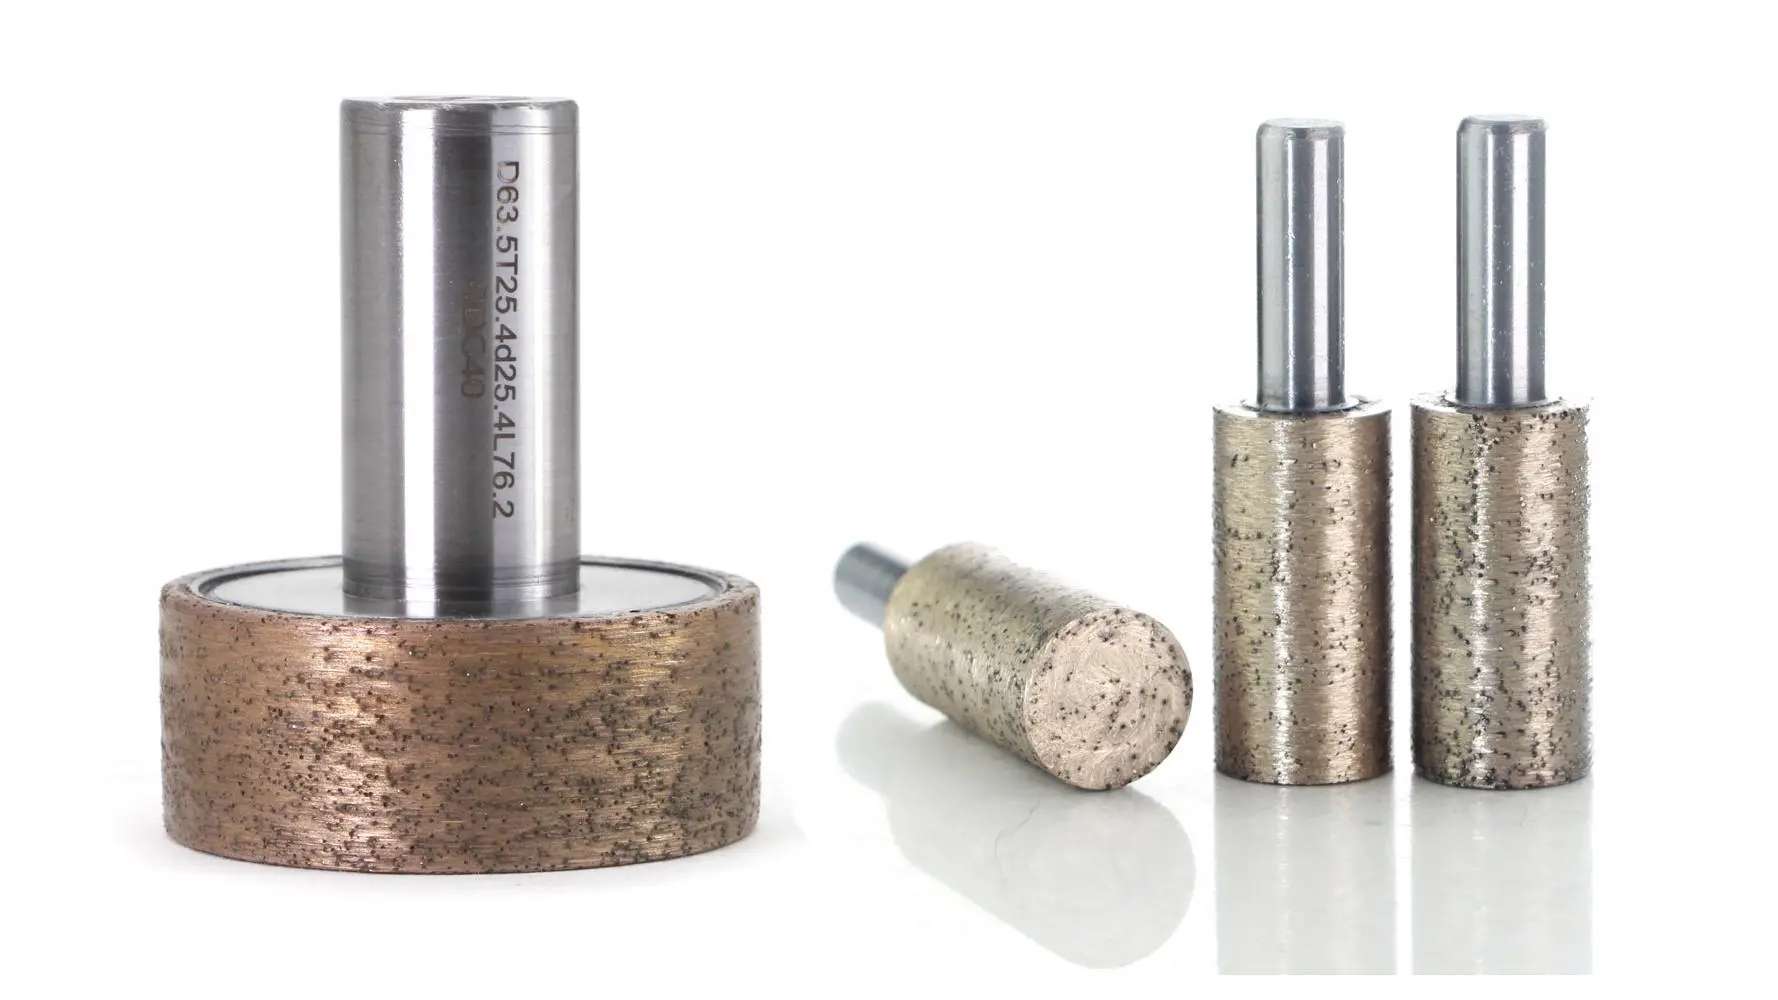
При производстве полупроводников широко используются алмазные абразивы, поскольку они могут обеспечить эффективное удаление материала с твердых и хрупких заготовок. Алмазный шлифовальный круг для шлифования пластин должен обеспечивать подходящие режущие свойства, сохраняя при этом стабильный контакт с пластиной.
Особенно важны три аспекта: зернистость абразива, состояние круга и способность рабочей поверхности обеспечивать удаление материала и отвод стружки.
Подходящий шлифовальный диск для пластин следует выбирать в соответствии с материалом пластины и требованиями к обработке, а не только на основе марки абразива. Во время чернового шлифования больше внимания может уделяться эффективности удаления материала. При тонком шлифовании качество поверхности и контролируемый съем материала становятся более важными.
Состояние шлифовальной поверхности также имеет значение. Когда абразивные частицы теряют свою эффективную режущую способность, шлифовальное действие может сместиться в сторону большего трения и трения. Это может привести к увеличению тепла и силы, что может способствовать образованию дефектов поверхности.
Поэтому при производстве полупроводниковых пластин шлифовальные инструменты следует оценивать вместе с оборудованием и параметрами процесса. Meijie предлагает решения для шлифования полупроводников, охватывающие задачи, связанные с полупроводниковыми материалами и требованиями прецизионного шлифования.
Шлифование пластин SiC представляет собой задачу, отличную от обычного шлифования кремниевых пластин, поскольку карбид кремния является чрезвычайно твердым и хрупким материалом. Характеристики его материала предъявляют более высокие требования к абразивным характеристикам, стабильности шлифования и контролю процесса.
Во время шлифования пластин карбида кремния необходимо тщательно контролировать взаимодействие алмазных абразивов с поверхностью SiC. Чрезмерная механическая нагрузка может привести к появлению трещин, сколов, царапин и внутренних повреждений.
Шлифовальный инструмент также должен обеспечивать эффективное режущее действие по твердому материалу. Если состояние абразива, выбор зернистости или параметры шлифования не подходят, снятие материала может стать менее стабильным, а на поверхности могут появиться более серьезные дефекты.
Это не означает, что каждый процесс шлифования SiC требует одних и тех же параметров. Оборудование, характеристики пластин, стадия шлифования, характеристики абразива и требуемое качество поверхности — все это влияет на соответствующие условия.
По этой причине SiC следует рассматривать как приложение для шлифования конкретного материала, а не просто применять те же настройки, что и для кремниевых пластин.
Уменьшение повреждений при шлифовании пластин требует контроля как шлифовального инструмента, так и условий процесса. Не существует единого параметра, способного устранить все виды дефектов поверхности.
К основным мерам относятся:
Настройка параметров должна основываться на типе наблюдаемого дефекта. Например, внезапное увеличение количества царапин может потребовать проверки абразивного зерна и состояния круга, а чрезмерное сколы могут указывать на необходимость пересмотра условий механической нагрузки или шлифования.
Выбор инструмента также следует учитывать перед внесением серьезных изменений в параметры станка. Процесс может оказаться трудным для стабилизации, если абразивный инструмент не подходит для материала или требуемой стадии шлифования.
Для высокоточного шлифования полупроводников постоянство обычно более полезно, чем простое увеличение скорости удаления материала. Стабильный процесс помогает поддерживать предсказуемое качество поверхности от одной пластины к другой.
Прежде чем решить, как исправить процесс шлифования, важно определить тип повреждения. Различные дефекты могут указывать на разные причины.
Осмотр поверхности можно использовать для выявления видимых царапин, следов шлифовки, трещин и сколов по краям. Измерения шероховатости поверхности могут предоставить количественную информацию о конечном состоянии и помочь определить, обеспечивает ли процесс шлифования требуемую поверхность.
Подповерхностные повреждения требуют большего внимания, поскольку они могут быть не видны во время базового осмотра поверхности. Там, где этого требует приложение, можно использовать дополнительные методы проверки для оценки повреждений под поверхностью земли.
Цель проверки – не просто определить, выглядит ли пластина гладкой. Цель состоит в том, чтобы установить, обеспечивает ли процесс шлифования состояние поверхности, соответствующее требованиям следующего этапа обработки.
Да. Механическое взаимодействие между абразивными частицами и пластиной может привести к повреждению под видимой поверхностью, особенно если сила шлифования, условия абразива или характеристики материала не контролируются должным образом.
Царапины при шлифовании пластин могут быть связаны с выбором абразивной зернистости, состоянием шлифовального круга, чрезмерной механической нагрузкой, нестабильными условиями шлифования или неадекватным удалением шлифовального мусора. Фактическую причину следует оценивать вместе с параметрами шлифования и состоянием инструмента.
Трещины и сколы при шлифовании пластин могут возникнуть, когда механическое напряжение, возникающее во время шлифования, превышает то, которое может выдержать материал. Чрезмерная глубина шлифования, скорость подачи, неподходящие абразивные условия или хрупкость материала пластины могут увеличить риск.
Размер алмазного зерна влияет на качество удаления материала и качество поверхности. Более крупное зерно обеспечивает более агрессивное удаление материала, тогда как более мелкое зерно обычно используется, когда требуется более тонкая поверхность. Подходящая зернистость зависит от стадии шлифования, материала пластины и качества целевой поверхности.
Повреждение поверхности во время шлифования пластин обычно является результатом взаимодействия механической силы, состояния абразива, параметров шлифования, тепла, удаления стружки и материала пластины. На готовой поверхности могут быть видны царапины и шероховатости, а трещины и внутренние повреждения могут потребовать дополнительной проверки.
Таким образом, эффективный контроль начинается с подбора алмазного шлифовального круга или шлифовального диска для пластин к пластине и этапу обработки, после чего следует соответствующий контроль глубины шлифования, скорости подачи, скорости и состояния инструмента.
Как для кремниевых, так и для SiC пластин стабильное шлифование зависит от поддержания контролируемого процесса удаления материала, а не только от достижения максимальной скорости удаления. Подходящий шлифовальный инструмент и правильно подобранные условия процесса обеспечивают более надежную основу для стабильного качества поверхности пластин.