Aug 20,2026
Как продлить срок службы шлифовальных кругов по стеклу
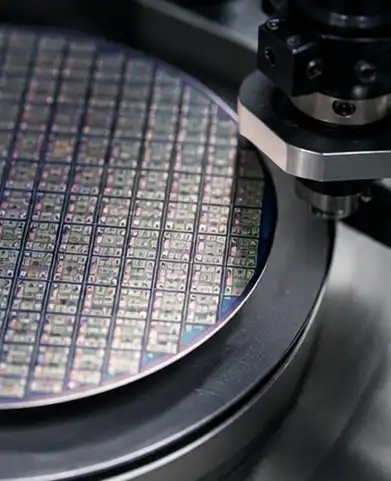
Шлифование полупроводниковых пластин — это этап механической обработки, используемый для удаления контролируемого количества материала с поверхности пластины и достижения необходимой толщины, плоскостности и состояния поверхности. Он широко используется при обработке полупроводниковых пластин, особенно пластин кремния и карбида кремния, где контроль размеров и качество поверхности напрямую влияют на последующие этапы производства.
В отличие от шлифования общего назначения, шлифование пластин требует тщательного контроля удаления материала и повреждения поверхности. Шлифовальный инструмент, зернистость абразива, конструкция круга, скорость шлифования, подача и глубина шлифования — все это влияет на конечный результат. По этой причине шлифование пластин – это не просто максимально быстрое удаление материала. Этот процесс должен сочетать эффективность удаления с точностью размеров и качеством поверхности.
Полупроводниковые пластины должны соответствовать определенным требованиям по толщине и поверхности, прежде чем они перейдут на последующие этапы обработки. Шлифование обеспечивает контролируемый метод удаления материала и доведения пластины до необходимых размеров.
Одной из основных целей является контроль толщины пластин. Возможно, потребуется уменьшить толщину пластины от ее первоначальной толщины до целевого значения в соответствии с требованиями полупроводникового устройства или подложки. Измельчение позволяет удалять материал с контролируемой скоростью, а не полагаться на менее предсказуемый механический процесс.
Состояние поверхности – еще один важный момент. Шлифование изменяет поверхность пластины за счет абразивного контакта, поэтому процесс необходимо контролировать, чтобы избежать чрезмерных царапин, следов шлифовки, сколов или других форм повреждения поверхности. Процесс шлифования, при котором достигается правильная толщина, но остаются неприемлемые дефекты поверхности, нельзя считать успешным.
Шлифование пластин также способствует стабильности размеров. В полупроводниковых приложениях небольшие изменения толщины или состояния поверхности могут повлиять на последующие процессы, особенно когда пластины должны соответствовать жестким производственным допускам.
Таким образом, основные цели шлифования пластин можно резюмировать следующим образом:
Эти требования делают шлифовку важной частью обработки полупроводниковых пластин , особенно когда процесс включает в себя дорогостоящие пластины, где чрезмерные потери материала или повреждение поверхности могут увеличить производственные затраты.
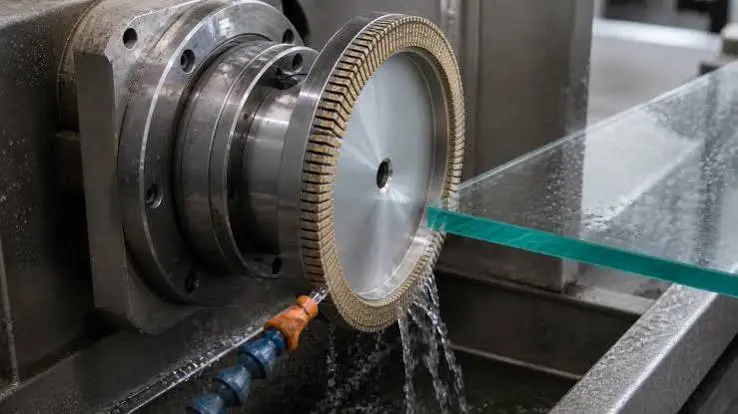
Основной принцип шлифования пластин прост: абразивный шлифовальный инструмент контактирует с поверхностью пластины и удаляет материал посредством контролируемого механического воздействия. Однако в полупроводниковых приложениях реальный процесс требует тщательной координации между пластиной, шлифовальным инструментом, станком и параметрами обработки.
Сначала пластина устанавливается и закрепляется на шлифовальном оборудовании. Затем шлифовальный инструмент контактирует с заданной поверхностью пластины, вращаясь с контролируемой скоростью. Алмазные абразивные частицы в шлифовальном инструменте удаляют материал с пластины по мере движения инструмента относительно заготовки.
Количество удаляемого материала зависит от нескольких факторов, включая глубину шлифования, скорость подачи, скорость круга, зернистость абразива и характеристики материала пластины. Охлаждение и удаление стружки также имеют значение, поскольку тепло и накопившийся при шлифовании мусор могут повлиять на стабильность обработки и качество поверхности.
Для многих применений измельчение можно разделить на грубую стадию и тонкую стадию.
| Стадия шлифования | Основная цель | Основной фокус обработки |
|---|---|---|
| Грубое измельчение | Эффективно удаляйте материал и уменьшайте толщину пластины | Более высокий съем материала |
| Тонкое измельчение | Уточнить размеры и состояние поверхности | Качество поверхности и контролируемое удаление |
Грубое измельчение обычно используется, когда необходимо удалить относительно большее количество материала. На этом этапе важна эффективность обработки, поскольку основная цель — приблизить пластину к целевой толщине.
Тонкое измельчение следует, когда требуется более жесткий контроль. Скорость съема материала ниже, при этом большее внимание уделяется состоянию поверхности, точности толщины и уменьшению повреждений, связанных со шлифовкой.
Различие между этими этапами важно, поскольку шлифовальный инструмент, который хорошо справляется со съемом большого количества материала, не обязательно обеспечивает состояние поверхности, необходимое для тонкого шлифования. Поэтому характеристики инструмента и параметры обработки должны соответствовать конкретному этапу обработки пластин.
По этой причине процесс шлифования пластин следует рассматривать как контролируемую последовательность, а не как одну операцию. Целевая толщина, материал пластины, стадия шлифования и требуемое состояние поверхности — все это влияет на то, как следует выполнять процесс.
Различные полупроводниковые материалы предъявляют разные требования к процессу шлифования. Кремний остается одним из наиболее широко обрабатываемых материалов для пластин, в то время как карбид кремния становится все более важным в приложениях, требующих высокотемпературных, мощных или высокочастотных характеристик.
Шлифование кремниевых пластин используется для удаления материала с кремниевых пластин и доведения их до необходимой толщины и состояния поверхности. Поскольку кремниевые пластины используются в широком спектре полупроводниковых применений, требования к шлифовке могут варьироваться в зависимости от размера пластины, толщины, стадии обработки и последующих производственных требований.
Процесс шлифования должен обеспечивать контролируемое удаление материала без чрезмерного повреждения поверхности. Поэтому выбор абразива и параметры шлифования должны соответствовать цели обработки.
Для обработки больших объемов пластин последовательность особенно важна. Изменения в условиях шлифования могут привести к различиям в толщине пластин, шероховатости поверхности или следах шлифования, поэтому важным фактором является стабильная работа инструмента.
Шлифование пластин SiC представляет собой другой комплекс технологических задач. Карбид кремния значительно тверже обычного кремния, что усложняет удаление материала и предъявляет более высокие требования к шлифовальному инструменту.
Сочетание твердости материала и необходимости контроля качества поверхности означает, что процесс шлифования требует достаточной абразивной производительности при сохранении стабильной работы. Острота инструмента, зернистость абразива, рассеивание тепла и параметры шлифования могут повлиять на результат.
По этой причине шлифование пластин карбида кремния не следует рассматривать просто как более сложную версию шлифования кремния. Свойства материала SiC необходимо учитывать при выборе шлифовального инструмента и определении условий обработки.
Более подробное обсуждение конкретных проблем, связанных со шлифованием SiC, можно рассмотреть отдельно, вместо того, чтобы добавлять ненужный материал к общему введению в шлифование пластин.
Шлифовальный инструмент является одной из наиболее важных переменных при обработке пластин, поскольку он напрямую определяет, как абразивные частицы взаимодействуют с поверхностью пластины. Шлифовальные инструменты на основе алмазов обычно используются там, где требуется эффективное удаление материала и контролируемая обработка.
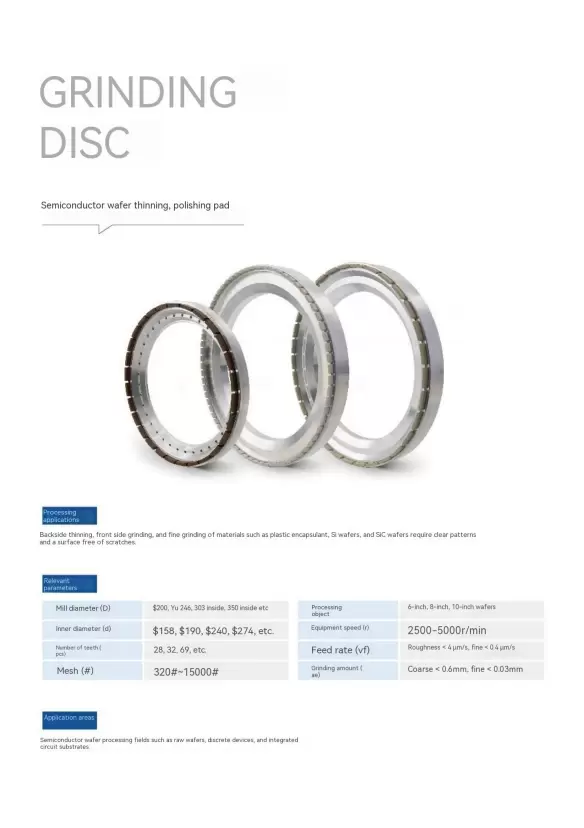
Шлифовальный диск пластин содержит абразивные частицы, которые выполняют фактическую резку и удаление материала. Структура диска, зернистость абразива, конфигурация зубьев и другие характеристики конструкции влияют на поведение инструмента во время обработки.
Для полупроводниковых применений особенно важны несколько характеристик инструмента:
Размер зерна также должен соответствовать этапу обработки. Более грубые конфигурации абразива могут обеспечить более высокий съем материала при черновой обработке, тогда как более мелкая зернистость обычно используется в тех случаях, когда качество поверхности и контролируемый съем более важны.
Решения Meijie для обработки полупроводников включают в себя шлифовальные диски, предназначенные для обработки пластин. Доступные конфигурации охватывают различные размеры пластин и требования к шлифовке, включая приложения, включающие пластины диаметром 6, 8 и 10 дюймов.
Например, характеристики шлифовального диска могут различаться в зависимости от абразивной сетки, конфигурации зубьев, размеров диска и условий эксплуатации. Эти различия — не просто вариации продукта; они позволяют подобрать инструмент к пластине, оборудованию и этапу обработки.
Совместимость инструментов также важна. Шлифовальный диск должен правильно работать с оборудованием, сохраняя при этом стабильное вращение и условия подачи. Даже высокопроизводительный абразивный инструмент может давать нестабильные результаты, если его конструкция или условия эксплуатации не подходят для машины.
Поэтому правильный шлифовальный круг или шлифовальный диск следует выбирать в соответствии со всеми требованиями обработки, а не только с учетом твердости абразива.
Качество шлифования пластин зависит от взаимодействия инструмента, материала пластины, оборудования и условий обработки. Изменение одного параметра может повлиять как на эффективность удаления материала, так и на качество поверхности.
| Фактор | Влияние на шлифовку |
|---|---|
| Размер зерна | Влияет на удаление материала и качество поверхности. |
| Скорость шлифования | Влияет на эффективность обработки и выделение тепла |
| Скорость подачи | Влияет на удаление материала и состояние поверхности |
| Глубина шлифования | Влияет на нагрузку при шлифовании и возможное повреждение поверхности. |
| Состояние инструмента | Влияет на резкость, стабильность и последовательность обработки. |
Размер зерна является одним из наиболее заметных факторов, связанных с инструментом. Подходящий размер абразива должен обеспечивать необходимое удаление материала, не создавая ненужных повреждений поверхности. Соответствующий выбор зависит от того, ориентирован ли процесс на черновое удаление материала или на более тонкую обработку поверхности.
Скорость шлифования и скорость подачи также влияют на взаимодействие абразива и пластины. Чрезмерные или неподходящие условия могут увеличить нагрузку на измельчение и выделение тепла, а чрезмерно консервативные условия могут снизить эффективность обработки.
Глубина шлифования напрямую зависит от количества материала, снимаемого при каждой операции. Большие объемы съема могут увеличить механическую нагрузку на систему измельчения, поэтому глубина должна соответствовать материалу и стадии обработки.
Состояние шлифовального инструмента также имеет значение. Поскольку характеристики абразива меняются во время использования, поведение шлифования может соответственно меняться. Снижение остроты может повлиять на эффективность удаления, состояние поверхности и общую стабильность процесса.
Не следует упускать из виду охлаждение и удаление стружки. При измельчении выделяется тепло, и из удаляемого материала образуются мелкие частицы. Если в зоне шлифования скапливается тепло или мусор, это может помешать стабильной обработке и привести к образованию дефектов поверхности.
Эти факторы не следует рассматривать независимо. Одни и те же параметры шлифования могут давать разные результаты при изменении материала пластины, абразивного зерна, конструкции инструмента или оборудования. Таким образом, стабильный процесс шлифования пластин зависит от соответствия всего набора условий конкретному применению.
Нет. Шлифование и полировка пластин — это разные процессы с разными основными целями.
Шлифование использует абразивное воздействие для относительно эффективного удаления материала и обычно используется, когда необходимо уменьшить или отрегулировать толщину пластины. Полировка обычно в большей степени фокусируется на улучшении состояния поверхности и уменьшении неровностей поверхности, оставшихся в результате предыдущей обработки.
Таким образом, на практике при производстве пластин шлифовка и полировка могут выполнять дополняющие друг друга функции. Шлифование ручек обеспечивает контролируемое удаление материала, а последующие процессы финишной обработки при необходимости могут дополнительно улучшить поверхность.
Грубое шлифование в первую очередь направлено на эффективное удаление материала и приближение пластины к заданной толщине. При тонком шлифовании используется более контролируемое удаление материала, при этом больший упор делается на качество поверхности, контроль размеров и ограничение повреждений при шлифовании.
Таким образом, на двух этапах могут использоваться разные условия шлифования и конфигурации инструмента. Выбор подходящего метода шлифования зависит от исходного состояния пластины и требуемого конечного результата.
Алмаз используется из-за его высокой твердости и сильных абразивных свойств, что делает инструменты на основе алмаза пригодными для удаления материала из требовательных пластинчатых материалов.
Однако для полупроводниковых применений одной лишь абразивной твердости недостаточно. Острота инструмента, размер зерна, структура, рассеивание тепла, удаление стружки и совместимость оборудования — все это влияет на фактический результат шлифования.
Поэтому подходящий алмазный шлифовальный диск должен обеспечивать баланс между эффективностью удаления материала, качеством поверхности и стабильностью процесса, а не фокусироваться на одной рабочей характеристике.
Шлифование полупроводниковых пластин — это контролируемый процесс удаления материала, используемый для достижения необходимой толщины пластины, состояния поверхности и постоянства размеров. Его эффективность зависит не только от самого шлифовального станка. Материал пластины, абразивные характеристики, структура инструмента, параметры шлифования, охлаждение и удаление стружки — все это влияет на конечный результат.
Для пластин кремния и SiC требования к обработке могут существенно различаться, особенно когда материал становится более твердым и чувствительным к повреждениям, связанным с шлифованием. Поэтому выбор подходящего алмазного шлифовального инструмента и его соответствие этапу обработки является важной частью поддержания стабильного производства пластин.
Четкое понимание процесса шлифования также облегчает оценку шлифовальных инструментов на основе фактического применения, а не только по техническим характеристикам. Производителям, работающим с полупроводниковыми пластинами, следует по-прежнему уделять внимание взаимосвязи между съемом материала, качеством поверхности, контролем толщины и стабильностью обработки.