Aug 27,2026
Что вызывает неравномерный износ шлифовальных кругов по стеклу
Шлифование пластин SiC более требовательно, чем обычное шлифование кремниевых пластин, поскольку карбид кремния сочетает в себе чрезвычайно высокую твердость и хрупкость материала. Эти характеристики затрудняют удаление материала и повышают необходимость тщательного контроля силы шлифования, абразивного действия, нагрева и повреждения поверхности. Для производителей полупроводников задача состоит не в том, чтобы просто удалить материал с пластины SiC, а в том, чтобы сохранить необходимую толщину, качество поверхности и стабильность процесса.
Шлифовальный инструмент также оказывает прямое влияние на результат. Алмазные шлифовальные круги и алмазные шлифовальные круги широко используются для обработки твердых полупроводниковых материалов, поскольку алмазный абразив обеспечивает режущую способность, необходимую для труднообрабатываемых материалов. Однако выбор инструмента сам по себе не определяет производительность шлифования. Размер зерна, структура круга, глубина шлифования, скорость подачи, скорость, состояние круга и условия охлаждения — все это должно соответствовать характеристикам пластины SiC и стадии обработки.
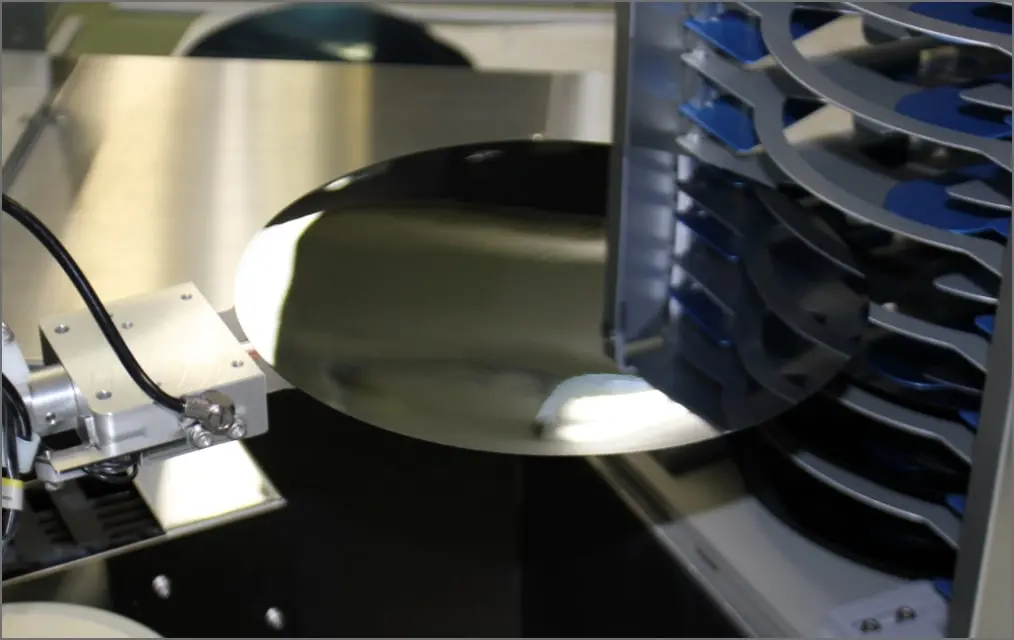
Основная причина, по которой шлифование пластин карбида кремния затруднено, — это сам материал. SiC имеет гораздо более высокую твердость, чем кремний, что делает его устойчивым к обычному удалению материала. Абразивные зерна должны создавать достаточное режущее действие для эффективного удаления материала, в то время как процесс шлифования должен избегать чрезмерного механического воздействия на пластину.
Карбид кремния также является хрупким материалом. Высокая твердость обеспечивает отличную устойчивость к деформации и износу, но это также означает, что материал не реагирует на шлифование так, как более мягкий материал. Если условия шлифования не контролируются должным образом, материал может быть удален посредством нежелательного разрушения, а не контролируемого резания.
| Коэффициент измельчения | Кремниевая пластина | SiC пластина |
|---|---|---|
| Твердость материала | Ниже | Выше |
| Удаление материала | Относительно проще | Более требовательный |
| Требование к абразиву | Контролируемая резка | Высокая режущая способность |
| Контроль повреждений | Важный | Особо критично |
| Управление процессом | Важный | Более требовательный |
Разница не означает, что шлифование SiC просто требует более агрессивного процесса. Увеличение силы шлифования или удаления материала без учета целостности поверхности может создать дополнительные проблемы. Практическая цель – найти стабильное сочетание абразивных характеристик и параметров процесса, обеспечивающее эффективное удаление без ущерба для поверхности пластины.
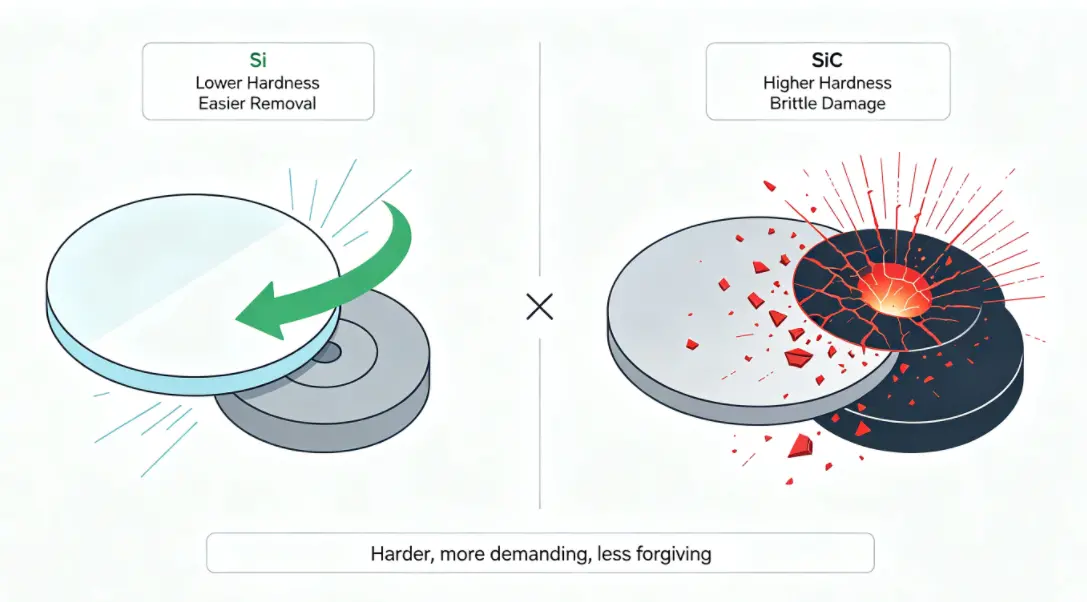
Высокая твердость является одной из определяющих проблем при шлифовании SiC. В процессе шлифования абразивные зерна должны проникнуть в поверхность пластины и удалить материал. Поскольку SiC сильно сопротивляется деформации, для режущего действия требуется абразив достаточной твердости и остроты.
Это одна из причин, по которой алмазный абразив важен при шлифовании полупроводников. Алмаз обеспечивает режущую способность, необходимую для обработки твердых материалов, и может быть настроен для различных требований к шлифовке. Однако абразивная твердость — это только часть процесса. Зернистость абразива, структура круга, скорость шлифования и приложенная нагрузка также влияют на то, насколько эффективно инструмент удаляет SiC.
Эффективность удаления материала следует учитывать вместе с износом инструмента. Шлифовальный инструмент, который эффективно удаляет материал при одном наборе условий, может вести себя по-разному по мере износа абразивных зерен или изменения условий процесса. Поэтому поддержание стабильного режущего действия важно для стабильного шлифования пластин SiC.
Еще одним фактором, который следует учитывать, является количество материала, который необходимо удалить. Процесс, направленный на значительное уменьшение толщины, предъявляет другие требования, чем процесс, ориентированный на окончательное улучшение поверхности. Подбор шлифовального инструмента в соответствии с предполагаемой стадией обработки помогает избежать ненужной механической нагрузки и неэффективного использования инструмента.
Вторая серьезная проблема — хрупкость SiC. Сама по себе твердость не объясняет трудности шлифования. Материал также должен быть обработан таким образом, чтобы исключить нежелательные трещины и повреждения.
В процессе шлифования абразивные зерна взаимодействуют с поверхностью пластины под действием механической нагрузки. Если сила шлифования чрезмерна или абразивное действие плохо соответствует материалу, процесс может привести к появлению царапин, сколов, трещин или подповерхностных повреждений. Эти дефекты могут стать важными, когда пластина должна соответствовать строгим требованиям к качеству поверхности.
По этой причине при оценке эффективности шлифования следует учитывать повреждение поверхности пластин SiC. Высокая скорость удаления материала не обязательно указывает на успешный процесс, если полученная поверхность требует чрезмерной последующей коррекции.
Причины и способы предотвращения дефектов, связанных со шлифованием, могут различаться в зависимости от материала, состояния инструмента и настроек процесса. Для более широкого обсуждения факторов, вызывающих повреждение при шлифовании, производители могут рассматривать повреждение поверхности во время шлифования пластин как часть общего процесса шлифования пластин.
Ключевым моментом для SiC является то, что его хрупкие характеристики оставляют меньше места для неконтролируемых условий шлифования. Качество поверхности необходимо учитывать с самого начала выбора инструмента и параметров, а не рассматривать как вопрос окончательного контроля.
Шлифование предполагает постоянный контакт между абразивными зернами и поверхностью пластины, что приводит к механическому взаимодействию и нагреву. При шлифовании SiC поддержание стабильных условий становится особенно важным, поскольку и материал, и инструмент подвергаются жестким условиям обработки.
Тепло может повлиять на стабильность помола, если оно не контролируется должным образом. Охлаждение и удаление стружки помогают поддерживать поверхность шлифования и предотвращают помехи скопившемуся мусору при абразивной резке. Конкретный подход к охлаждению зависит от оборудования и применения, но принцип остается тем же: зона измельчения должна оставаться стабильной на протяжении всей обработки.
Износ инструмента является еще одной проблемой. Поскольку абразивные зерна меняются во время использования, характеристики резания также могут меняться. Инструмент, который изначально дает стабильные результаты, может потребовать других условий процесса по мере изменения его рабочей поверхности. Поэтому мониторинг производительности шлифования важен для поддержания однородности пластин в повторяющихся производственных циклах.
Эти факторы показывают, почему шлифование пластин SiC нельзя оптимизировать, сосредоточив внимание только на одном параметре. Свойства материала, абразивное поведение, состояние станка, управление теплом и состояние инструмента взаимодействуют на протяжении всего процесса.
Характеристики материала SiC предъявляют особые требования к шлифовальным инструментам. Инструмент должен обеспечивать достаточную режущую способность, обеспечивая при этом стабильное удаление материала и приемлемое качество поверхности.
Алмазные шлифовальные круги и алмазные шлифовальные диски являются подходящими категориями инструментов, которые следует учитывать для шлифования полупроводниковых пластин, поскольку алмазный абразив способен обрабатывать твердые материалы. Однако правильная конфигурация зависит от фактического применения, а не только от слова «бриллиант».
При выборе шлифовального инструмента следует учитывать несколько факторов:
Не менее важен и этап обработки. Грубое шлифование обычно направлено на эффективное удаление материала и уменьшение толщины, тогда как тонкое шлифование требует более контролируемого удаления и большего внимания к качеству поверхности. Одни и те же характеристики инструмента не обязательно обеспечивают одинаковые результаты на каждом этапе.
Для производителей, оценивающих решения для шлифования карбида кремния и других полупроводниковых материалов, решения для обработки полупроводниковых пластин от Meijie служат подходящим эталоном для приложений шлифования полупроводников.
Выбор инструмента в конечном итоге должен основываться на взаимосвязи между материалом пластины, толщиной мишени, требованиями к удалению, требованиями к качеству поверхности и состоянием оборудования. Выбирая инструмент только по размеру зерна или спецификации круга, можно упустить из виду важные факторы, влияющие на фактическую производительность шлифования.
Выбор инструмента определяет основные условия резания, а параметры шлифования SiC определяют, как инструмент взаимодействует с пластиной во время обработки. Поскольку SiC твердый и хрупкий, параметры необходимо тщательно подбирать, а не переносить непосредственно из процесса обработки кремниевых пластин.
Глубина шлифования определяет, сколько материала удаляется во время каждой операции шлифования. Большая глубина может повысить эффективность удаления, что может быть полезно при грубом шлифовании. Однако увеличение глубины также увеличивает механическую нагрузку на поверхность шлифования.
Если глубина шлифования слишком велика для выбранного инструмента и пластины, сила шлифования может увеличиться, и повреждение поверхности станет сложнее контролировать. Для тонкого шлифования обычно подходит более контролируемая глубина удаления, поскольку точность толщины и состояние поверхности становятся более важными.
Таким образом, правильная глубина зависит от этапа обработки, начальной толщины пластины, целевой толщины, характеристик инструмента и поведения материала.
Скорость подачи шлифования влияет на скорость перемещения инструмента относительно пластины и, следовательно, изменяет условия контакта во время удаления материала. Более высокая скорость подачи может повысить производительность, но также может увеличить нагрузку на поверхность раздела абразива.
Для SiC скорость подачи должна быть совместима с характеристиками круга и глубиной шлифования. Если процесс становится слишком агрессивным, увеличение силы шлифования может повлиять на качество поверхности. С другой стороны, чрезмерно консервативные условия могут снизить производительность, не обеспечивая существенного улучшения качества.
Поэтому скорость подачи следует оценивать вместе с глубиной шлифования и состоянием круга, а не рассматривать как независимую настройку.
Скорость шлифования влияет на взаимодействие абразивных зерен с поверхностью пластины. Изменения скорости могут повлиять на характеристики резания, выделение тепла и последовательность удаления материала.
Соответствующая скорость зависит от шлифовального оборудования, конструкции инструмента, характеристик абразива и требований к пластинам SiC. Стабильная скорость особенно важна, когда требуются стабильные результаты обработки поверхности на нескольких пластинах.
Увеличение скорости исключительно для повышения производительности не обязательно является эффективным подходом, если в результате термические или механические условия становятся менее стабильными. Эффективность процесса должна оставаться совместимой с требованиями к качеству поверхности.
Размер алмазной зернистости напрямую зависит от характеристик шлифования. Более крупное зерно обычно ассоциируется с более агрессивным удалением материала, тогда как более мелкое зерно обеспечивает более контролируемое удаление и может рассматриваться, когда качество поверхности становится более приоритетным.
Это не означает, что более мелкая зернистость всегда лучше для SiC. Подходящий размер абразива зависит от стадии шлифования и количества материала, который необходимо удалить. Операция грубого шлифования и операция тонкого шлифования преследуют разные цели и, следовательно, требуют разных характеристик инструмента.
Для подробного объяснения роли грубого и тонкого измельчения в обработке полупроводниковых пластин производители могут обратиться к грубому и тонкому измельчению .
| Параметр | Основное влияние | Цель контроля |
|---|---|---|
| Глубина шлифования | Удаление материала и усилие шлифования | Баланс эффективности удаления и целостности поверхности |
| Скорость подачи | Сокращение нагрузки и эффективность обработки | Поддержание стабильного удаления материала |
| Скорость шлифования | Абразивное взаимодействие и тепло | Поддерживайте постоянные условия шлифования |
| Размер алмазной зернистости | Способ удаления и качество поверхности | Сопоставьте этап обработки |
Важным моментом является то, что ни один параметр не определяет конечное качество пластины. Глубину шлифования, скорость подачи, скорость шлифования и размер алмазного зерна необходимо рассматривать как совокупность условий.
Улучшение качества шлифования пластин SiC начинается с контроля соотношения между материалом, инструментом и процессом. Целью является не максимизация интенсивности шлифования, а достижение необходимого удаления материала при сохранении целостности поверхности и стабильности процесса.
Следует учитывать несколько практических контрольных точек:
Изменения параметров должны производиться систематически. Если одновременно изменяется несколько настроек, становится сложно определить, какой фактор вызвал улучшение или ухудшение результатов помола.
Осмотр поверхности также важен. Измерения толщины пластин, шероховатости поверхности, царапин, сколов и других дефектов могут предоставить полезную информацию о том, подходят ли текущие условия шлифования.
Тот же принцип применим и к управлению инструментами. Если шлифовальный круг постепенно меняется во время использования, результаты процесса также могут измениться. Регулярный мониторинг может помочь производителям выявить отклонения, связанные с инструментом, прежде чем они станут повторной проблемой качества пластин.
В конечном счете, обработка пластин SiC требует баланса между эффективностью удаления и контролем поверхности. Стабильный процесс – это процесс, в котором шлифовальный инструмент и параметры остаются соответствующими материалу на протяжении всего необходимого производственного цикла.
Прежде чем выбирать шлифовальный инструмент или устанавливать условия процесса, производители должны определить фактические требования к пластинам SiC. Начальная и целевая толщина, необходимое удаление материала, ожидаемое качество поверхности, стадия шлифования и доступное оборудование — все это влияет на соответствующую настройку.
Сам материал должен оставаться отправной точкой. Поскольку SiC значительно тверже и во время шлифования ведет себя иначе, чем кремний, условия процесса следует разрабатывать с учетом его конкретных характеристик, а не копировать непосредственно из другого материала пластины.
Затем шлифовальный инструмент должен соответствовать этим требованиям. Алмазные шлифовальные круги или алмазные шлифовальные диски могут обеспечить абразивную производительность резки, необходимую для твердых материалов, но все равно необходимо учитывать размер зерна, структуру и условия эксплуатации.
Полезный способ оценить процесс — рассмотреть четыре взаимосвязанных фактора: удаление материала, качество поверхности, контроль толщины и стабильность обработки. Если один фактор улучшается, а другой ухудшается, процесс может нуждаться в дальнейшей корректировке, а не просто в увеличении или уменьшении одного параметра.
SiC имеет значительно более высокую твердость и хрупкое поведение материала. Эти характеристики усложняют удаление материала и увеличивают потребность в контролируемой силе шлифования и подходящих абразивных условиях.
Алмаз обладает высокой абразивной твердостью и режущей способностью, что делает его пригодным для обработки твердых материалов, таких как SiC. Конкретная конфигурация круга или диска по-прежнему должна соответствовать этапу шлифования и требованиям обработки.
Параметры не должны передаваться напрямую между двумя материалами. Карбид кремния имеет различную твердость и поведение при шлифовании, поэтому глубину шлифования, скорость подачи, скорость, размер зерна и другие условия необходимо оценивать в соответствии с конкретным применением.
Повреждение поверхности может быть связано с чрезмерным усилием шлифования, неподходящими абразивными условиями, износом инструмента и неподходящими параметрами процесса. Условия нагрева и удаления стружки также могут влиять на стабильность шлифования и качество поверхности.
Шлифование пластин SiC является более сложной задачей, чем шлифование кремниевых пластин, поскольку SiC сочетает в себе высокую твердость и хрупкость материала. Эти характеристики делают удаление материала более сложным, одновременно увеличивая важность контроля силы шлифования, повреждения поверхности, нагрева и износа инструмента.
Подходящий алмазный шлифовальный инструмент обеспечивает режущую способность, необходимую для твердого материала SiC, но выбор инструмента должен учитывать глубину шлифования, скорость подачи, скорость, размер зерна и состояние круга. Конечной целью является не просто более высокая эффективность съема, но и стабильный баланс между съемом материала, качеством поверхности, контролем толщины и стабильностью обработки.
Для производителей, работающих с пластинами SiC, понимание этих взаимосвязей дает более практическую основу для выбора шлифовальных инструментов и установления подходящих условий обработки. Стабильные результаты зависят от соответствия инструмента и параметров материалу и конкретным требованиям каждого этапа шлифования.