Sep 11,2026
Что такое шлифование полупроводниковых пластин?
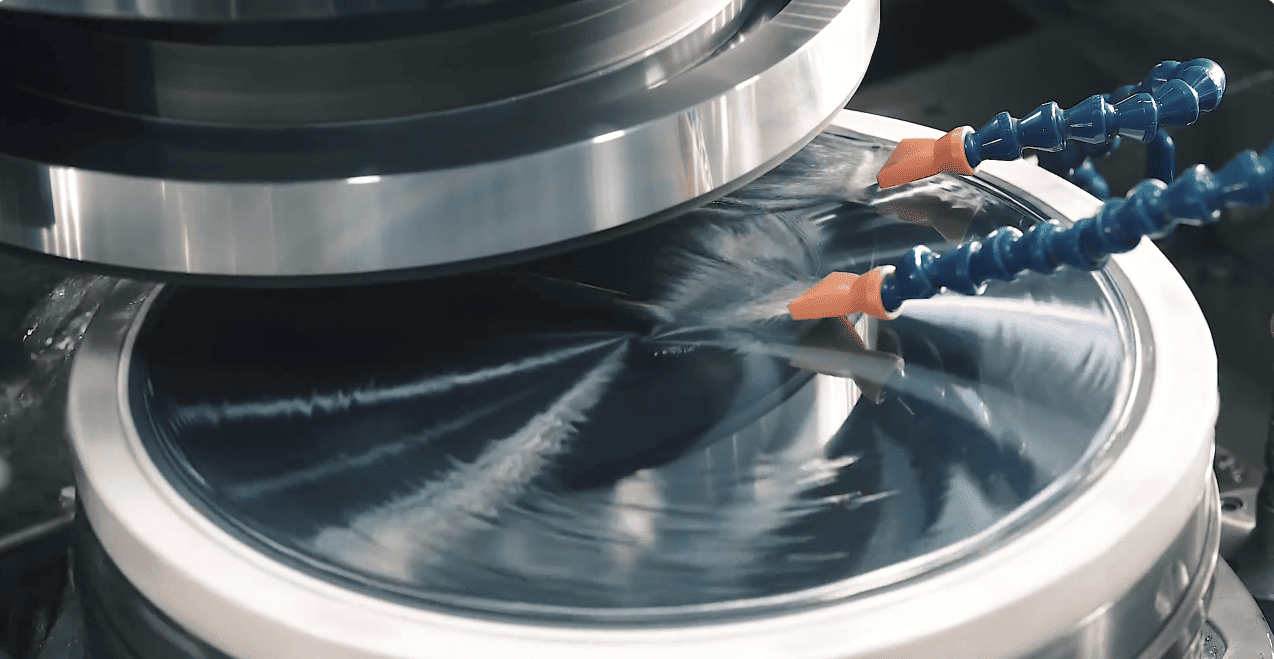
Ожидается, что стеклянный шлифовальный круг будет постепенно изнашиваться, поскольку в процессе обработки расходуется алмазный абразив. При стабильной операции шлифования рисунок износа должен оставаться достаточно постоянным, позволяя кругу сохранять рабочий профиль и обеспечивать предсказуемое качество кромки. Однако когда одна область изнашивается заметно быстрее, чем другая, проблема может выходить за рамки обычного износа расходных материалов.
Неравномерный износ шлифовальных кругов для стекла может быть связан с центровкой станка, установкой круга, давлением шлифования, скоростью подачи, характеристиками круга, условиями охлаждения или характеристиками обрабатываемого стекла. Проблема в том, что эти факторы могут взаимодействовать. Колесо может оказаться источником проблемы, если фактической причиной является чрезмерное местное давление или нестабильная настройка машины.
Для переработчиков стекла раннее выявление причины может помочь предотвратить искажение профиля, дефекты кромок, ненужную замену кругов и перерывы в производстве. В этой статье рассматриваются основные причины неравномерного износа, влияние на обработку стекла, практические способы определения источника и меры, которые могут помочь поддерживать более стабильные характеристики колес.
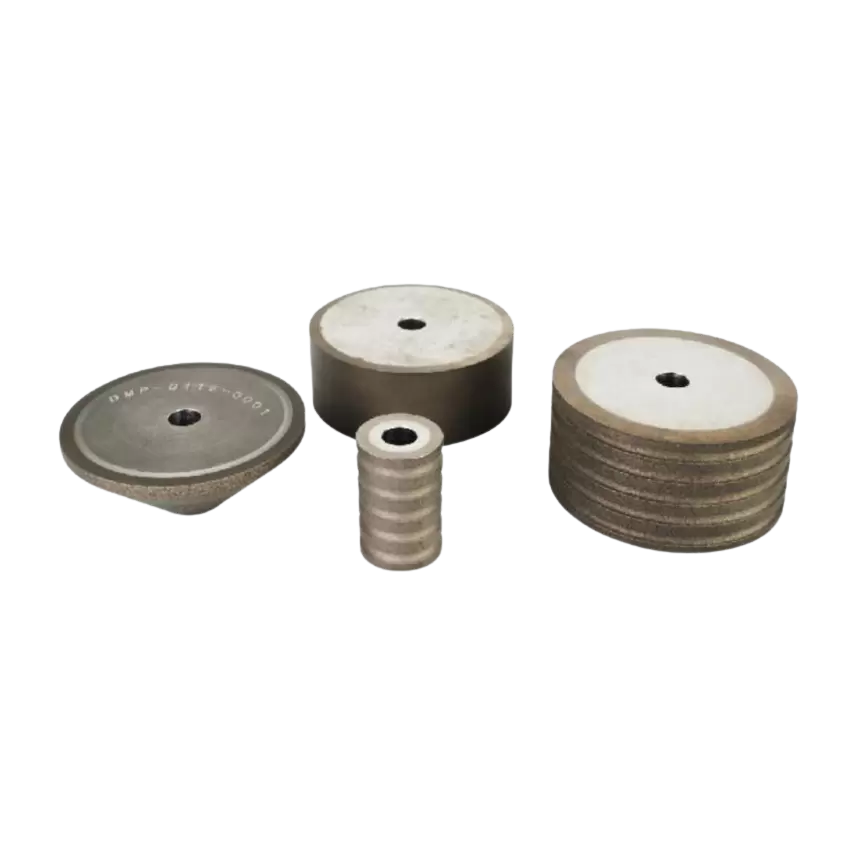
Нормальный износ является частью срока службы любого алмазного шлифовального круга. Частицы алмаза постепенно изнашиваются, ломаются или высвобождаются из связующего материала по мере того, как круг удаляет материал со стекла. В стабильных условиях этот процесс должен оставаться относительно предсказуемым.
Неравномерный износ бывает разным. Это происходит, когда определенные участки или участки колеса изнашиваются значительно быстрее, чем другие. Разница может быть видна на рабочей поверхности, а может сначала проявляться в изменении результата шлифования. Колесо все еще может выглядеть пригодным для использования, хотя его профиль уже начал меняться.
Общие признаки включают в себя:
Значимость этих симптомов зависит от применения. Небольшое изменение может иметь ограниченные последствия при черновом шлифовании, тогда как то же самое изменение может стать серьезным при точной обработке кромок. На автоматизированных производственных линиях даже умеренные изменения профиля могут в конечном итоге повлиять на однородность большого количества стеклянных панелей.
Поэтому полезно рассматривать необычный характер износа как сигнал процесса, а не просто признак того, что срок службы колеса подошел к концу.
Редко существует одна универсальная причина износа стеклянного шлифовального круга. Круг, станок, заготовка, параметры шлифования и система охлаждения — все это влияет на фактические условия контакта. Если эти условия не сбалансированы, может развиться локальный износ.
Давление шлифования является одним из наиболее прямых факторов, влияющих на абразивный износ. Когда давление распределяется равномерно по намеченной площади контакта, алмазные абразивы могут удалять стекло с относительно стабильной скоростью. Если давление концентрируется в одной области, на эту часть круга приходится большая доля шлифовальной нагрузки.
Это может произойти, когда круг неравномерно прилегает к стеклу, когда заготовка расположена неправильно или когда станок оказывает непостоянное давление во время подачи. Небольшая ошибка соосности поначалу может быть неочевидна, но повторяющийся контакт в одних и тех же условиях может ускорить износ определенной секции.
Чрезмерное давление шлифования также может увеличить выделение тепла и абразивную нагрузку. По мере увеличения местного сопротивления пораженный участок может изнашиваться быстрее, чем остальная часть колеса, постепенно меняя профиль колеса.
Правильно изготовленное колесо может работать плохо, если оно установлено неправильно. Ошибки при монтаже, биение шпинделя, плохая центровка или нестабильное крепление могут изменить фактический контакт между колесом и стеклом.
Например, если круг неправильно посажен на шпиндель, рабочая поверхность может не вращаться в устойчивой плоскости. Даже небольшое биение может привести к повторяющимся высоким и низким точкам контакта. Со временем эти изменения могут привести к появлению узнаваемого неравномерного износа.
Вибрация машины заслуживает такого же внимания. Чрезмерная вибрация может усилить местное воздействие и снизить стабильность шлифования. Также может быть сложно отличить проблему с колесом от проблемы с машиной, поскольку обе проблемы могут привести к неравномерным краям.
По этой причине проверку колес не следует отделять от проверки оборудования. Если вскоре после установки нового колеса появляется необычный износ, проверка точности монтажа, состояния шпинделя, соосности и биения может быть более полезной, чем немедленная замена колеса.
Параметры шлифования напрямую определяют, какую механическую и тепловую нагрузку испытывает круг. Скорость подачи, скорость круга, глубина шлифования и количество материала, снимаемого за проход, — все это влияет на абразивный износ.
Высокая скорость подачи может увеличить производительность, но если круг не предназначен или не подготовлен для такой рабочей нагрузки, сопротивление шлифованию может возрасти. Чрезмерная глубина шлифования может иметь аналогичный эффект, увеличивая количество стекла, удаляемого во время каждого цикла контакта.
Взаимосвязь между этими переменными важнее, чем какой-либо отдельный параметр. Параметр, который хорошо работает на одной машине или спецификации стекла, может не дать такого же результата на другой производственной линии.
Более подробное обсуждение этой взаимосвязи см. в разделе « Как параметры шлифования влияют на производительность шлифовального круга для стекла» .
Спецификация абразива также влияет на поведение при износе. Размер алмазного зерна влияет на режущее действие, качество поверхности, стойкость к шлифовке и способ взаимодействия абразивных частиц со стеклом.
Если размер зерна не соответствует условиям применения, круг может испытывать чрезмерное сопротивление или не обеспечивать требуемый баланс между съемом материала и качеством отделки. Диаметр колеса, профиль, характеристики сцепления и монтажные размеры также должны соответствовать машине и процессу.
Это не означает, что более мелкая или более грубая зернистость по своей сути лучше. Правильная спецификация зависит от толщины стекла, требований к удалению, желаемого качества кромки, возможностей станка и условий эксплуатации.
Полезным справочником по этому аспекту является книга « Как выбрать размер алмазного зерна для шлифовки стекла» , в которой более подробно описано, как выбор зернистости связан с требованиями к шлифовке стекла.
Нагрев является еще одним фактором, который может способствовать нестабильному износу. При шлифовании стекла в зоне контакта выделяется тепло, особенно при высокой нагрузке на шлифование. Эффективное охлаждение помогает контролировать эту тепловую нагрузку и делает процесс более стабильным.
Проблема не только в количестве охлаждающей жидкости. Распространение также имеет значение. Если охлаждающая жидкость достигает одной части зоны контакта более эффективно, чем другой, термические условия могут различаться по всей рабочей зоне. Засоренные форсунки, неправильное расположение форсунок, недостаточный поток или загрязненная охлаждающая жидкость могут снизить эффективность охлаждения.
Стабильная система охлаждения также помогает удалять шлифовальный мусор из зоны контакта. Когда мусор накапливается, сопротивление шлифованию может увеличиться и помешать нормальному режущему действию абразива.
Первым серьезным последствием неравномерного износа шлифовального круга является изменение его рабочего профиля. Поскольку одна секция изнашивается быстрее, первоначальная геометрия может больше не сохраняться. Это меняет способ контакта колеса со стеклом и может создать дополнительную нестабильность.
Эффект часто заметен по качеству кромок. Изношенный или деформированный профиль может привести к нестабильной геометрии кромок, более грубым поверхностям или повышенному сколам. В тех случаях, когда кромка стекла должна соответствовать жестким требованиям к размерам, даже незначительное изменение профиля может стать проблемой производства.
Чипирование особенно важно, поскольку оно может иметь более чем одну причину. Износ круга, параметры шлифования, характеристики стекла, состояние машины и охлаждение — все это может сыграть свою роль. Когда сколы увеличиваются одновременно с неравномерным износом колеса, эти две проблемы следует исследовать вместе. Подробную информацию можно найти в разделе «Почему стекло скалывается во время шлифования?». Причины и решения .
Неравномерный износ также может увеличить эксплуатационные расходы. Возможно, круг придется заменить до того, как его абразивная способность будет использована на полную мощность, поскольку его профиль или характеристики шлифования стали неприемлемыми. Частая замена влечет за собой материальные затраты, а также простои оборудования, наладочные работы и потенциальные перебои в производстве.
Для обработки стекла в больших объемах постоянство зачастую более важно, чем просто достижение высокой начальной скорости шлифования. Колесо, которое сохраняет стабильные характеристики на протяжении значительной части срока службы, может обеспечить более предсказуемый производственный процесс.
При появлении необычного характера износа немедленная замена колеса может устранить симптом, не устраняя основную причину. Более эффективный подход – систематическая проверка процесса.
Начните с самого колеса. Осмотрите рабочий профиль, абразивную поверхность, видимые повреждения и распределение износа. Сравните текущий профиль с ожидаемой геометрией, если доступны записи размеров.
Также полезно сравнить только что установленное колесо с изношенным. Если в одной и той же области неоднократно возникает чрезмерный износ разных колес, причина может быть связана с настройкой машины или условиями процесса, а не с изолированным дефектом колеса.
Следующий этап – проверка оборудования. Следует учитывать монтаж колеса, биение шпинделя, выравнивание, устойчивость приспособления и вибрацию машины.
Если возможно, проверьте, соответствует ли ненормальный износ определенному положению контакта. Повторяющийся образец может предоставить полезные доказательства. Например, локальный износ, возникающий в одной и той же части колеса после каждой установки, может указывать на постоянную механическую проблему или проблему с регулировкой.
Сравните текущие производственные настройки с предыдущими стабильными настройками. Обратите особое внимание на скорость подачи, скорость вращения круга, глубину шлифования и изменения производительности.
Внезапное увеличение подачи или глубины шлифования может изменить нагрузку на круг. Если неравномерный износ начался после изменения технологического процесса, то время само по себе может дать важную подсказку.
Поток охлаждающей жидкости и расположение форсунок следует проверять рядом со стеклом. Изменения толщины стекла, производственных партий, геометрии кромки или качества поступающего материала могут изменить нагрузку при шлифовании.
Могут быть полезны следующие диагностические взаимосвязи:
| Наблюдаемый симптом | Возможная причина | Основная зона для проверки |
|---|---|---|
| Одна сторона изнашивается быстрее | Неравномерный контакт или давление | Сход-развал и установка колес |
| Профиль быстро меняется | Чрезмерная нагрузка при шлифовании | Скорость подачи и глубина шлифования |
| Локальный абразивный износ | Неравномерный контакт или охлаждение | Зона контакта и распределение охлаждающей жидкости |
| Повышенное скалывание кромок | Состояние колеса или нестабильность процесса | Спецификация круга и параметры шлифования |
Цель не состоит в том, чтобы сразу выявить единственную причину. Это необходимо для того, чтобы определить, какая часть процесса создает аномальную нагрузку.
После того как вероятная причина определена, корректирующие действия должны быть сосредоточены на восстановлении стабильного контакта и распределения нагрузки.
При выборе круга следует учитывать не только диаметр и размер зерна. Тип стекла, толщина, геометрия кромки, требуемая обработка, конфигурация машины и объем производства — все это влияет на соответствующую спецификацию колеса.
Круг, разработанный для конкретного применения, может обеспечить лучший баланс между режущей способностью, сохранением профиля и износостойкостью. Это особенно актуально при обработке разных стекольных изделий на одной производственной линии.
Для обеспечения повторяемости шлифования необходима последовательная установка. Монтажная поверхность должна быть чистой, колесо должно быть установлено правильно, а шпиндель и приспособление должны оставаться в хорошем состоянии.
Регулярные проверки особенно важны, когда производственная линия работает в течение длительного времени. Механический износ или скопившийся мусор могут постепенно влиять на выравнивание, даже если первоначальная настройка машины была правильной.
После установления подходящих параметров следует избегать ненужных изменений. Увеличение скорости производства без учета результирующей нагрузки при шлифовании может сократить срок службы круга и привести к нестабильности.
Корректировку параметров следует оценивать вместе с качеством кромки, износом круга, вибрацией и производительностью. Немного более низкая скорость подачи иногда может дать лучший общий результат, если она значительно улучшит стабильность круга и уменьшит частоту замены.
СОЖ должна поступать в зону шлифования равномерно и непрерывно. Форсунки следует проверять на предмет закупорки или смещения, а систему охлаждения следует обслуживать в соответствии с требованиями оборудования.
Стабильное охлаждение особенно важно, когда производственные условия подвергают колесо высокой нагрузке. Это может помочь контролировать температурные колебания и поддерживать более стабильное качество шлифования.
Не каждая неравномерность износа означает, что колесо необходимо немедленно заменить. Решение должно основываться на том, может ли колесо по-прежнему соответствовать требуемой производительности обработки.
Замену круга может потребовать, когда его профиль изменился настолько, что повлиял на геометрию кромки, когда увеличились сколы или дефекты поверхности, или когда сопротивление шлифованию и вибрацию становится трудно контролировать. Постоянство размеров — еще один практический показатель, особенно для прецизионного стекла.
Фактический срок службы также зависит от материала стекла, толщины, глубины шлифования, характеристик круга, станка и условий эксплуатации. Фиксированное значение пробега не может точно отражать каждое применение.
Важным моментом является отказ от использования круга только потому, что на нем все еще остается видимый абразивный материал. Если круг больше не может поддерживать требуемый профиль шлифования или качество кромки, возможно, его практический срок службы уже закончился.
Конструкция круга напрямую влияет на то, насколько стабильно будет работать алмазный шлифовальный круг с течением времени. Качество абразива, характеристики сцепления, геометрия круга, сохранение профиля и точность изготовления — все это влияет на то, как круг реагирует на повторяющиеся шлифовальные нагрузки.
Для обработки стекла особенно важен баланс между остротой и износостойкостью. Колесо, которое эффективно режет, но слишком быстро изнашивается, может увеличить частоту замены. Круг с высокой износостойкостью, но недостаточной режущей способностью может повысить сопротивление шлифованию и снизить эффективность процесса.
Качество изготовления также имеет значение. Точные размеры и правильная динамическая балансировка помогут снизить вибрацию и обеспечить стабильную работу, особенно при более высоких скоростях шпинделя. Цель состоит не просто в том, чтобы создать круг с длительным теоретическим сроком службы, а в том, чтобы обеспечить полезную производительность шлифования на протяжении всего срока службы.
Еще одним соображением является проектирование, ориентированное на конкретное приложение. Фотоэлектрическое стекло, автомобильное стекло и стекло для бытовой техники могут иметь разную толщину, требования к кромкам, объемы производства и конфигурации оборудования. Спецификация колеса, которая хорошо работает в одном приложении, не должна автоматически считаться оптимальной для другого.
Например, ассортимент продукции Meijie для обработки стекла включает специальные решения для различных применений, в том числе шлифовальный круг для фотоэлектрического стекла, шлифовальный круг для бытовой техники и шлифовальный круг для автомобильного стекла. Эти конструкции, ориентированные на конкретные области применения, обеспечивают основу для подбора абразивных инструментов в соответствии с различными требованиями обработки стекла, а не полагаются на единую универсальную спецификацию.
Неравномерный износ стеклянных шлифовальных кругов обычно является признаком того, что условия шлифования не полностью сбалансированы. Причиной может быть механическое выравнивание, установка, давление шлифования, параметры обработки, характеристики круга, охлаждение или изменения в самом стекле.
Наиболее эффективным ответом является структурированная проверка, а не немедленная замена колеса. Проверка круга, станка, параметров, системы охлаждения и состояния заготовки может выявить места возникновения дополнительной нагрузки.
Для производственных линий, где качество кромки и производительность имеют большое значение, целью должен быть предсказуемый износ, а не просто максимальный срок службы кругов. Правильно подобранный стеклянный шлифовальный круг в сочетании со стабильными условиями работы станка и контролируемыми параметрами шлифования может помочь поддерживать стабильное качество кромки, одновременно сокращая ненужные затраты на расходные материалы и время простоя.