Aug 20,2026
Как параметры шлифования влияют на производительность шлифовального круга для стекла
Точность размеров является важнейшим требованием при прецизионном оптическом шлифовании, особенно когда компоненты должны соответствовать жестким допускам или сохранять сложные контуры. Даже если шлифованная поверхность выглядит гладкой, готовая деталь все равно может выйти за пределы заданных размеров из-за ошибок позиционирования, износа инструмента, неравномерного удаления материала или различий в измерениях. Эти проблемы могут повлиять на посадку компонентов, последующую обработку и результаты окончательного контроля.
Для достижения постоянной точности требуется нечто большее, чем просто выбор подходящего шлифовального инструмента. Позиционирование заготовки, состояние станка, установка инструмента, параметры шлифования и контроль размеров должны работать вместе как контролируемый процесс. При возникновении отклонений размеров выявление их источника более эффективно, чем изменение нескольких режимов обработки одновременно. Системный подход помогает производителям определить, связана ли проблема с настройкой, операцией шлифования или процедурой измерения.
Точность размеров при прецизионном оптическом шлифовании показывает, насколько точно готовый компонент соответствует размерам, указанным в его инженерном чертеже. В зависимости от компонента эти требования могут охватывать диаметр, толщину, размер отверстия, геометрию кромки, размеры контура или положение определенных элементов. Применимый допуск определяет допустимое отклонение; Поэтому требуемую точность следует оценивать по чертежу, а не по общему предположению о том, что представляет собой прецизионное шлифование.
Точность размеров также отличается от качества поверхности. Шероховатость поверхности описывает мелкие изменения поверхности, тогда как допуск на размер касается допустимой разницы между измеренным размером и его заданным значением. Точность профиля определяет, соответствует ли готовая форма требуемой геометрии. Компонент может иметь относительно гладкую поверхность, но при этом иметь неправильный диаметр или профиль. И наоборот, размер может находиться в пределах допуска, в то время как качество поверхности остается непригодным для предполагаемого применения.
На конечный результат влияют несколько этапов процесса обработки. Расположение заготовки определяет, как будет ориентироваться деталь во время шлифования. Движение станка и состояние шпинделя влияют на взаимодействие между инструментом и заготовкой. Геометрия инструмента, установка и износ влияют на процесс удаления материала, а скорость подачи, глубина шлифования и припуск на обработку влияют на количество удаляемого материала. Методы измерения определяют, будут ли конечные размеры оцениваться последовательно.
Эти факторы взаимосвязаны. Например, регулировка скорости подачи может не исправить размерную ошибку, вызванную неправильно установленной точкой отсчета заготовки. Аналогично, замена изношенной шлифовальной головки не решит проблему, вызванную неравномерным зажимом. Эффективное управление процессом прецизионного шлифования начинается с понимания того, как вся установка влияет на измеренный результат.
Ошибки размеров не всегда имеют единственную причину. Деталь, которая постоянно измеряет слишком большие размеры, может указывать на неправильное смещение установки, неподходящий припуск на обработку или ошибку в опорной точке измерения. Вместо этого различия между номинально идентичными компонентами могут указывать на несогласованное позиционирование, изменение состояния инструмента или колебания в процессе обработки. Наблюдаемая картина является отправной точкой для расследования, но для подтверждения причины необходимы измерения и проверки оборудования.
Заготовка должна располагаться последовательно относительно станка и шлифовальной головки. Если его базовая поверхность установлена неправильно или если зажимное устройство допускает перемещение во время обработки, инструмент может удалить материал из непредусмотренного положения. Это может привести к отклонениям размеров, даже если запрограммированная траектория и номинальные параметры обработки остаются неизменными.
Сила зажима также имеет значение. Недостаточная фиксация может привести к смещению детали, а неправильный зажим может деформировать хрупкую заготовку. Эффект зависит от материала, геометрии, толщины, расположения опор и сил обработки. Для оптических компонентов с изогнутыми поверхностями или тонкими сечениями приспособление должно обеспечивать стабильную поддержку без искажений, которых можно избежать.
Движение станка, состояние шпинделя и установка инструмента влияют на соотношение между шлифовальной головкой и заготовкой. Ненормальное поведение шпинделя, загрязнение монтажного интерфейса, неправильная посадка или чрезмерное биение инструмента могут повлиять на последовательность удаления материала. Износ соответствующих компонентов машины также может способствовать отклонениям, которые становятся более заметными при повторном производстве.
Состояние инструмента следует оценивать наряду с состоянием станка. Шлифовальная головка, которая изношена неравномерно или перестала работать стабильно, может давать результаты, отличные от тех, которые были получены при первой установке инструмента. Однако не каждое отклонение размеров является свидетельством износа инструмента. Осмотр должен установить, действительно ли инструмент, монтажное приспособление или машина способствуют возникновению проблемы.
Изменения скорости подачи, глубины шлифования, припуска материала или других условий эксплуатации могут изменить нагрузку обработки и количество удаляемого материала. Если эти условия различаются в зависимости от детали, может пострадать согласованность размеров. Различия в способах измерения деталей могут создать еще один источник видимых отклонений, особенно когда операторы используют разные контрольные точки или применяют разные процедуры проверки.
В следующей таблице общие симптомы сопоставлены с практическими проверками. Это скорее отправные точки диагностики, чем окончательные причинно-следственные правила.
| Наблюдаемая проблема | Возможные факторы, которые следует проверить | Рекомендуемая проверка |
|---|---|---|
| Размеры постоянно слишком велики или слишком малы | Выбор точки отсчета, смещения станка, припуск на обработку, ссылка на измерения | Проверьте базу чертежа, значения настройки и фактическое удаление материала. |
| Размеры варьируются в зависимости от заготовки | Повторяемость зажима, состояние инструмента, стабильность станка, изменение параметров | Сравните условия настройки, состояние инструмента и записанные измерения. |
| Отклонения профиля происходят в разных областях | Выравнивание заготовки, геометрия инструмента, движение станка, траектория обработки | Проверьте центровку и состояние инструмента, затем сравните измеренный профиль с чертежом. |
Полезная диагностика должна учитывать геометрию компонента, конфигурацию машины и метод измерения. Замена инструмента или настройка параметра до проверки этих основных параметров может привести к появлению дополнительных отклонений и затруднить выявление исходной причины.
Стабильная установка обработки обеспечивает основу для повторяемых результатов измерения размеров. Перед началом шлифования необходимо проверить исходную точку заготовки, расположение приспособления и предполагаемую ссылку на обработку на соответствие чертежу и требованиям процесса. Одна и та же ссылка должна сохраняться на протяжении всех соответствующих операций. Если компонент удаляется и перемещается между этапами, повторяемость этого перемещения становится важной.
Готовность машин заслуживает не меньшего внимания. Шпиндель, соответствующие оси движения, интерфейс крепления инструмента и приспособление должны быть проверены в соответствии с процедурами производителя станка. Грязь или повреждение монтажной поверхности могут помешать правильной установке инструмента. Любую подозрительную проблему шпинделя или движения следует оценивать с использованием подходящих методов проверки, а не исправлять произвольными изменениями в программе обработки.
Сама шлифовальная головка должна быть пригодна для операции обработки. Его диаметр, диаметр хвостовика, рабочая длина, профиль и размер абразивного зерна влияют на то, сможет ли он достичь требуемых характеристик и правильно работать в пределах доступного пространства обработки. Инструмент, который неправильно подходит к интерфейсу оборудования или геометрия которого не подходит для целевой функции, может затруднить последовательное удаление материала.
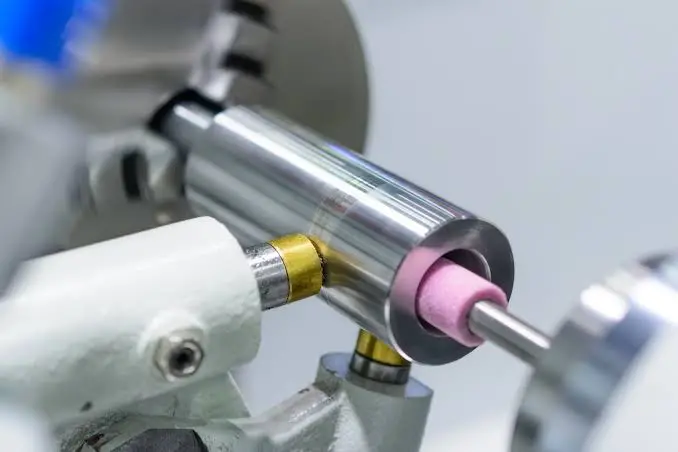
Для применений, связанных с прецизионными оптическими компонентами, прецизионная шлифовальная головка для оптики является одним из вариантов инструмента, позволяющим оценить соответствие требованиям к заготовке и оборудованию. На странице продукта Meijie указаны диаметры шлифовальных головок от Ø4 до Ø30 мм, диаметры хвостовика Ø6 мм и Ø10 мм, а также размеры зерна от 100# до 3000#. Это перечисленный ассортимент продукции, а не универсальные рекомендации для каждой операции оптического шлифования. Соответствующая конфигурация зависит от компонента, особенности обработки, интерфейса станка и требуемой отделки.
Установка и износ инструмента также должны контролироваться во время производства. Шлифовальная головка, подходящая в начале работы, не может сохранять ту же производительность в течение неопределенного времени. Интервалы проверок должны отражать область применения, условия эксплуатации и наблюдаемое поведение инструмента. Если со временем возникает смещение размеров, сравнение измерений с записями об использовании инструмента может помочь определить, является ли состояние инструмента способствующим фактором.
Ключевым моментом является создание повторяемой базовой линии. Когда положение заготовки, состояние станка и установка инструмента стабильны, изменения в измеренных результатах легче связать с конкретными условиями обработки. Без этой базовой линии трудно сказать, действительно ли корректировка параметра повысила точность.
Параметры шлифования влияют как на скорость съема материала, так и на условия контакта инструмента с заготовкой. Поэтому скорость шпинделя, скорость подачи, глубину шлифования и припуск на обработку следует рассматривать вместе. Настройка, подходящая для одного материала или геометрии детали, может не дать такого же результата для другого, даже если используется тот же тип шлифовальной головки.
Скорость шпинделя влияет на условия работы на границе шлифования. Его пригодность зависит от спецификации инструмента, возможностей станка, материала заготовки и технологических требований. Увеличение скорости не приводит к автоматическому повышению точности размеров. Результат необходимо оценивать наряду с состоянием инструмента, поведением машины и качеством готовой детали.
Скорость подачи влияет на то, насколько быстро инструмент продвигается относительно заготовки. Более высокая подача может увеличить съем материала в единицу времени, но она также может изменить нагрузку на обработку и условия, при которых создается целевая поверхность. Более низкая подача также не является универсальным решением проблемы размерных ошибок. Если основная проблема заключается в неправильном позиционировании или нестабильном креплении, изменение скорости подачи может мало повлиять на фактический источник отклонения.
Глубина шлифования и припуск на обработку определяют, сколько материала остается удалить на каждом этапе. Неподходящий припуск может усложнить окончательный контроль размеров, особенно когда процесс должен учитывать изменения в поступающей заготовке. Если производственный процесс допускает отдельные операции черновой и чистовой обработки, распределение съема материала между этапами должно устанавливаться посредством валидации процесса, а не предполагаться, что оно соответствует фиксированному соотношению.
Для обеспечения надежной точности размеров оптического шлифования оптимизацию параметров следует начинать только после проверки настройки заготовки, установки инструмента и процедуры измерения. Установите повторяемые начальные условия, затем отрегулируйте соответствующую переменную, сохраняя при этом другие условия настолько последовательными, насколько это практически возможно. Измерьте получившийся компонент и запишите настройки вместе с результатами размеров. Это облегчает определение того, улучшило ли изменение точность, не оказало ли оно значимого эффекта или привело к возникновению другой проблемы.
Результаты испытаний следует оценивать в соответствии с фактическими требованиями к чертежам. Комбинация параметров, обеспечивающая хорошее качество поверхности, все же может оставить критический размер за пределами допуска. Аналогичным образом, измерение, прошедшее проверку на одном образце, не означает, что процесс останется стабильным в течение длительного производственного цикла. Перед принятием пересмотренного процесса следует рассмотреть как результаты измерения размеров, так и другие требуемые качественные характеристики.
Проверка — это не просто последний шаг, используемый для принятия или отклонения компонента. Он предоставляет доказательства, необходимые для определения того, находится ли процесс измельчения под контролем. Перед измерением инспектор должен определить критические размеры, заданные допуски, опорные точки и места измерения, определенные на инженерном чертеже. Без согласованного эталона два измерения могут отличаться, даже если физический компонент не изменился.
Метод измерения должен соответствовать оцениваемому признаку. Диаметр, толщина, отверстие и сложный профиль могут потребовать разных подходов к контролю. Измерительная система должна иметь подходящее разрешение, обслуживаться и калиброваться в соответствии с применимыми процедурами. При жестких допусках неопределенность и повторяемость измерений становятся особенно важными, поскольку они влияют на уверенность в сообщаемом результате.
Условия измерения также должны оставаться постоянными. Компонент должен быть расположен правильно, а процедура проверки должна использовать одни и те же соответствующие контрольные точки. Для хрупких оптических деталей или деталей неправильной формы расположение опоры и измерительный контакт могут повлиять на результат. Сложные контуры могут потребовать нескольких точек измерения или метода, позволяющего оценить соответствующий профиль, а не полагаться на одну точку.
Одиночный соответствующий компонент не демонстрирует, что процесс будет давать стабильные результаты во всей партии. Повторные измерения могут показать, остаются ли размеры близкими к целевым, постепенно смещаются или колеблются от детали к детали. Эти шаблоны помогают определить, необходимы ли дальнейшие проверки приспособления, шлифовальной головки, состояния машины или рабочих параметров.
Если компонент не прошел проверку, сначала убедитесь, что требования к чертежам и процедура измерения интерпретированы правильно. При необходимости повторите измерение и убедитесь, что исходная точка и метод проверки совпадают. Если отклонение подтверждено, сравните результат с информацией о настройке, состоянием инструмента, параметрами обработки и предыдущими записями проверок. После корректирующих действий еще раз измерьте компонент, чтобы проверить эффект.
Этот подход помогает отличить реальную проблему обработки от несоответствия измерений. Это также создает полезную запись о взаимосвязи между условиями процесса и готовыми размерами, что упрощает исследование повторяющихся проблем.
При возникновении отклонений размеров последовательная последовательность устранения неполадок позволяет избежать ненужных замен инструмента и корректировок параметров. Цель состоит в том, чтобы подтвердить измеренную проблему, определить наиболее вероятный способствующий фактор и проверить результат после корректирующих действий.
Проверьте измерение: проверьте допуск чертежа, исходную точку, метод проверки, измерительное оборудование и повторяемость результата. Прежде чем менять процесс, убедитесь, что отклонение действительно.
Проверьте установку и инструмент: проверьте расположение заготовки, устойчивость зажима, установку инструмента, износ инструмента и соответствующие условия станка. Ищите изменения по сравнению с установленной базовой линией обработки.
Просмотрите процесс и подтвердите результат: сравните фактические параметры обработки и записи съема материала с заданными настройками. Отрегулируйте контролируемую переменную там, где это оправдано, затем повторно измерьте заготовку и запишите результат.
Последовательность должна направлять расследование, а не заменять инженерную оценку. Стойкие или необъяснимые отклонения могут потребовать более детального осмотра машины, проверки процесса или оценки измерительной системы. Запись как проблемы, так и корректирующих действий помогает предотвратить повторное устранение неполадок на основе догадок.
Высокая точность размеров при прецизионном оптическом шлифовании зависит от повторяемости процесса, а не от конкретной спецификации инструмента или параметра обработки. Стабильное позиционирование заготовки, подходящее состояние станка и шлифовальной головки, контролируемый съем материала и регулярный контроль – все это способствует надежным результатам. При возникновении отклонений подтверждение измерения и проверка настройки перед изменением условий эксплуатации делают расследование более эффективным.
Для производителей прецизионных оптических компонентов наиболее полезным усовершенствованием является процесс, который связывает условия обработки с проверенными результатами размеров. Подходящие шлифовальные инструменты остаются важной частью этого процесса, но их производительность должна оцениваться в контексте конкретной заготовки и оборудования. Головка для прецизионной шлифовки оптики Meijie предоставляет технические характеристики продукта для оценки потенциальной конфигурации инструмента на соответствие этим требованиям.