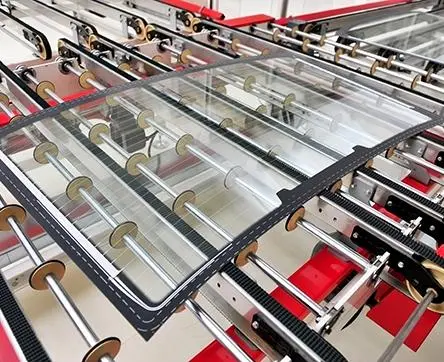
Oct 10,2026
Как шлифовальные круги используются при обработке стекол транспортных средств?
Сколы на кромках стекла — распространенная проблема качества при прецизионной обработке стекла. Небольшие сколы, микротрещины, неровные края и неровные профили могут появиться, если процесс шлифования не соответствует материалу стекла, шлифовальному кругу, оборудованию или параметрам обработки. Для производителей, обрабатывающих фотоэлектрическое, бытовое или автомобильное стекло, эти дефекты могут повлиять на качество кромок, постоянство размеров, производительность и скорость доработки.
Причиной не всегда является сам шлифовальный круг. Размер алмазного зерна, износ круга, профиль круга, давление шлифования, скорость подачи, глубина шлифования, вибрация станка, биение круга и условия охлаждения — все это может повлиять на результат. Поэтому систематический подход к сколам кромок стекла должен учитывать весь процесс шлифования, а не какой-то один параметр.
В этом руководстве объясняются основные причины сколов во время шлифовки стекла, как определить источник проблемы и как выбрать подходящий шлифовальный круг для стекла для более стабильной обработки кромок.
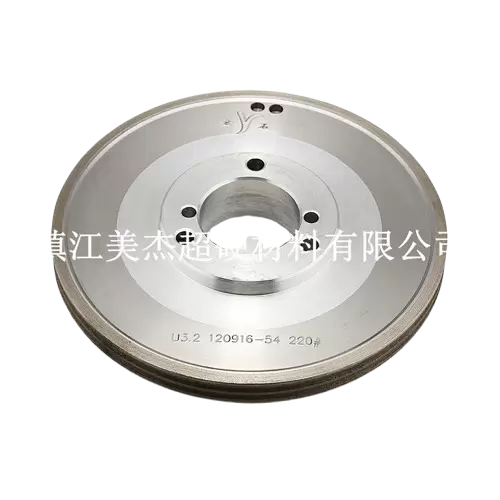
Сколы стекла возникают, когда материал отрывается от края, а не удаляется в ходе контролируемого процесса шлифования. Поскольку стекло хрупкое, чрезмерная механическая нагрузка может привести к локальному повреждению вокруг области шлифования. Тяжесть повреждения может варьироваться от небольших сколов по краям до видимых трещин или неправильного профиля краев.
К распространенным признакам сколов кромок стекла относятся:
Расположение и внешний вид дефекта могут дать полезную информацию. Сколы, сосредоточенные на определенных участках кромки, могут указывать на проблемы с профилем круга, центровкой станка или местными условиями шлифования. Более равномерное повреждение по всей кромке может указывать на спецификацию круга, выбор зернистости, скорость подачи или давление шлифования.
По этой причине операторы не должны сразу предполагать, что единственной причиной является неисправный стеклянный шлифовальный круг. Шлифовальный круг, станок, характеристики стекла и параметры процесса необходимо рассматривать вместе.
Сколы стекла обычно возникают в результате дисбаланса между шлифованием и прочностью кромки стекла. Когда абразивная резка слишком агрессивна, нестабильна или плохо соответствует условиям применения, сила шлифования может вызвать нежелательные трещины вместо получения контролируемой кромки.
Шлифовальный круг напрямую влияет на то, как материал удаляется с кромки стекла. Круг должен соответствовать типу стекла, толщине, требуемой геометрии кромки, оборудованию для обработки и желаемой отделке. Использование круга неподходящей спецификации может сделать процесс шлифования менее стабильным и увеличить риск появления дефектов кромок.
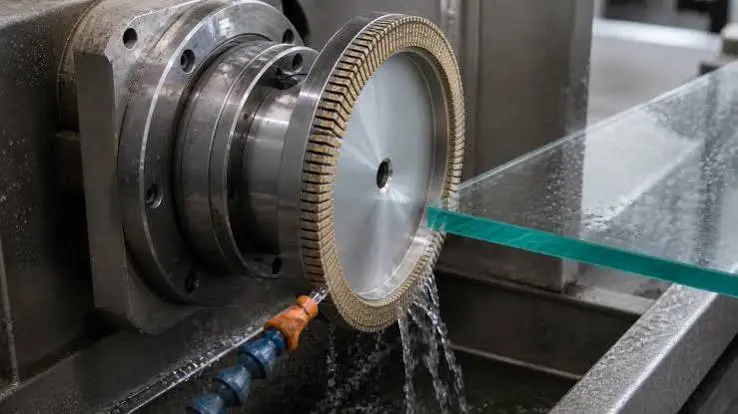
Подходящий стеклянный шлифовальный круг должен обеспечивать контролируемое абразивное действие, сохраняя при этом заданную форму и режущие характеристики на протяжении всего цикла шлифования. Такие факторы, как размер алмазного зерна, характеристики связки, профиль и размеры круга, влияют на то, как абразив взаимодействует со стеклом.
Это особенно важно, когда в разных приложениях используются существенно разные условия обработки. При крупнообъемном шлифовании фотоэлектрического стекла приоритетом может быть стабильная высокоскоростная обработка и длительный срок службы колес, в то время как автомобильное стекло может потребовать большего внимания к профилю кромок и сохранению формы.
Для различных применений стекла и конфигураций оборудования Meijie предлагает широкий выбор шлифовальных кругов для обработки стекла, отвечающих требованиям шлифования фотоэлектрического стекла, стекла бытовой техники и автомобильного стекла.
Размер алмазного зерна влияет на качество резания и качество поверхности, получаемой шлифовальным кругом. Слишком агрессивная для данного применения зернистость может увеличить локализованное механическое напряжение, тогда как слишком мелкая зернистость может не обеспечить требуемую эффективность удаления материала.
Поэтому подходящую зернистость следует учитывать вместе с толщиной стекла, геометрией кромки, требуемой отделкой, скоростью шлифования и требованиями к удалению материала. Недостаточно выбрать зерно только на основе желаемого внешнего вида поверхности.
Например, производственные линии, ориентированные на высокую съемность материала, могут требовать абразивных характеристик, отличных от прецизионных применений, где более важны качество кромки и постоянство размеров. Взаимосвязь между размером зерна и производительностью шлифования также тесно связана с состоянием круга и параметрами процесса.
Вот почему выбор алмазного абразива является важной частью спецификации алмазного шлифовального круга, а не отдельным решением о покупке.
Давление шлифования определяет, насколько сильно абразив контактирует с поверхностью стекла. Чрезмерное давление может увеличить механическую нагрузку на границе шлифования и сделать хрупкий край стекла более уязвимым для сколов.
Когда давление слишком велико, колесо может удалить материал более агрессивно, чем может выдержать край стекла. Это может стать особенно заметным при обработке тонкого стекла или когда операция шлифования предполагает удаление относительно большого количества материала.
Поэтому давление шлифования следует контролировать в зависимости от спецификации круга, толщины стекла, глубины шлифования, скорости подачи и конфигурации оборудования. Если сколы появляются после изменения скорости производства или требований к удалению материала, давление шлифования следует рассматривать как часть процесса устранения неполадок, а не рассматривать круг как единственную переменную.
Скорость подачи и скорость круга влияют на то, как долго абразив остается в контакте с определенным участком кромки стекла и сколько материала необходимо удалить на каждом этапе процесса шлифования.
Чрезмерно высокая скорость подачи может увеличить нагрузку на шлифовальный круг и кромку стекла. Если характеристики круга или конфигурация станка не позволяют обеспечить стабильное шлифование при увеличенной производительности, дефекты кромок могут стать более заметными.
В то же время снижение скорости подачи не является автоматически правильным решением. Эффективность производства, характеристики круга, толщина стекла и предполагаемый результат шлифования — все это необходимо учитывать вместе. Стабильный процесс – это процесс, при котором шлифовальный круг может поддерживать постоянный контакт с абразивом, не создавая чрезмерного локального напряжения.
Этот баланс особенно важен при крупносерийной обработке стекла, где на производственных линиях требуется как эффективное удаление материала, так и стабильное качество кромок.
Глубина шлифования определяет, сколько материала снимается за каждый проход. Если глубина слишком велика, шлифовальный круг должен удалить больше материала за раз, увеличивая нагрузку при шлифовании и вероятность локального напряжения.
Риск может стать более значительным при обработке более толстого стекла, исправлении большого припуска на кромку или использовании процесса шлифования, предназначенного для удаления тяжелого материала. Вместо того, чтобы полагаться на одну стадию агрессивного шлифования, возможно, потребуется скорректировать процесс для более равномерного распределения удаления материала.
Поэтому глубину шлифования следует учитывать наряду с остротой круга, размером зерна, скоростью подачи и стабильностью станка. Если сколы увеличиваются после изменения количества снимаемого за проход материала, важным параметром для исследования является глубина шлифования.
Шлифовальный круг не сохраняет одно и то же состояние на протяжении всего срока службы. По мере изменения характеристик абразива кругу может потребоваться большее усилие для достижения того же результата шлифования. Износ также может повлиять на предполагаемый профиль и стабильность размеров колеса.
Изношенный круг может давать нестабильное качество кромки, особенно если процесс требует определенной геометрии кромки. Если после длительного производства сколы постепенно усиливаются, а не появляются сразу после установки нового колеса, следует проверить износ колеса.
Состояние колес также необходимо учитывать вместе со сроком службы. Долговечный круг имеет ценность только тогда, когда он может поддерживать стабильные характеристики шлифования на протяжении всего срока службы. Для прецизионных применений сохранение профиля и стабильное абразивное действие могут быть столь же важны, как и общий объем обработки стекла перед заменой.
Профиль колеса должен соответствовать геометрии кромки, необходимой для стеклянного изделия. Если профиль не соответствует намеченному краю, контакт между колесом и стеклом может стать нестабильным или неравномерным.
Это особенно актуально для автомобильного стекла, где для разных продуктов могут потребоваться особые конфигурации кромок. Круглые, лестничные, плоские или V-образные профили могут иметь различные условия контакта во время шлифования.
Таким образом, можно выбрать профильный шлифовальный круг для автомобильного стекла в соответствии с требуемой геометрией обработки и конфигурацией оборудования. Правильное соответствие профиля помогает поддерживать постоянный контакт и обеспечивает стабильную обработку кромок.
Даже подходящий шлифовальный круг может дать плохие результаты, если станок не работает в стабильном состоянии. Чрезмерная вибрация, биение шпинделя, неправильный монтаж круга или проблемы с выравниванием могут привести к нестабильному контакту абразива со стеклом.
В результате отклонения могут проявляться в виде локальных сколов, неровной обработки кромок или несоответствия размеров. Если дефект неоднократно проявляется в определенном положении или изменяется при переустановке колеса, необходимо проверить состояние машины.
Балансировка колес и точность монтажа также важны. Шлифовальная система должна вращаться плавно, чтобы абразив сохранял предсказуемый контакт со стеклом на протяжении всего процесса.
При шлифовании в зоне контакта выделяется тепло. Если охлаждение недостаточное, процесс шлифования может стать менее стабильным, а тепловые эффекты могут усилить механические напряжения, уже присутствующие на кромке стекла.
Условия охлаждения следует учитывать вместе со скоростью шлифования, скоростью подачи, состоянием круга и съемом материала. В высокоэффективных приложениях простое увеличение скорости производства без проверки системы охлаждения может изменить общие условия шлифования.
Стабильный процесс охлаждения помогает поддерживать постоянные условия шлифования и обеспечивает предсказуемое качество кромки, особенно при непрерывном производстве.
Когда появляются сколы по краям стекла, одновременное изменение нескольких переменных может затруднить определение реальной причины. Более эффективный подход — систематическая проверка шлифовального круга, оборудования, параметров обработки и характеристик стекла.
При устранении проблемы сколов операторы должны сначала проверить:
Первым шагом обычно должно быть определение того, является ли дефект новым или он постепенно увеличился. Сколы, которые появляются сразу после замены колеса, могут указывать на проблему со спецификацией, профилем, монтажом или несоответствием технологического процесса. Постепенно развивающиеся сколы могут указывать на износ круга, потерю профиля или изменение условий технологического процесса.
Характер дефекта также полезен. Повреждения, сосредоточенные в определенной области, могут указывать на выравнивание машины, профиль колеса или местные условия контакта. Для получения равномерного скола вдоль обработанной кромки может потребоваться более тщательная проверка выбора зернистости, давления шлифования, скорости подачи или состояния круга.
Контролируемый процесс устранения неполадок облегчает определение необходимости регулировки шлифовального круга, станка или параметров обработки.
Для уменьшения сколов требуется нечто большее, чем простое снижение скорости шлифования. Шлифовальный круг и условия обработки должны быть адаптированы к области применения стекла, чтобы материал можно было эффективно удалять, не создавая чрезмерного напряжения на кромке.
При оптимизации процесса шлифования стекла следует учитывать вместе несколько факторов:
Выбор шлифовального круга для стекла следует начинать с области применения, а не с какой-то одной спецификации. Тип стекла, толщина, геометрия кромки, конфигурация машины, требуемая обработка и скорость производства — все это влияет на подходящую конструкцию колеса.
Например, для круга, используемого для обработки фотоэлектрического стекла в больших объемах, может потребоваться уделять приоритетное внимание остроте, стабильному качеству кромки и сроку службы. Стекло для приборов может уделять больше внимания точности, сохранению профиля, а также глубокой или тяжелой шлифовке. Автомобильное стекло может потребовать особых профилей и стабильного сохранения формы.
Поэтому правильный круг должен сочетать эффективность шлифования с качеством кромки. Спецификация, которая хорошо работает в одном приложении, не должна автоматически переноситься в другое приложение без учета различий в требованиях к материалам и обработке.
Алмазное зерно следует выбирать в соответствии с требуемым балансом между съемом материала и обработкой кромки. Более грубые абразивы могут обеспечить более агрессивное удаление материала, тогда как более мелкие абразивы можно использовать, когда требуется более контролируемое шлифование и финишная обработка.
Однако размер зерна не следует рассматривать самостоятельно. Толщина стекла, профиль круга, скорость подачи, глубина шлифования, состояние станка и необходимое качество кромки — все это влияет на конечный результат.
При наличии сколов может помочь смена зернистости, но ее следует оценивать вместе с другими параметрами шлифования. Соответствующая зернистость не может бесконечно компенсировать избыточное давление, неправильную скорость подачи, биение круга или неподходящий профиль.
Профиль колеса становится особенно важным, когда стекло требует определенной геометрии кромки. Несоответствие профиля колеса желаемой кромке может привести к неравномерному контакту и повлиять как на точность размеров, так и на качество кромки.
Для автомобильного стекла требования к профилю могут включать V-образную конфигурацию, закругленную кромку, ступенчатую или плоскую кромку. Поэтому шлифовальный круг должен соответствовать предполагаемой геометрии и оборудованию, используемому для обработки.
Правильно выбранный шлифовальный круг для автомобильного стекла может обеспечить стабильную обработку, где важными факторами являются точность профиля и сохранение формы.
Параметры измельчения следует регулировать группой, а не индивидуально. Скорость подачи, глубина шлифования, давление и скорость круга влияют друг на друга, и изменение одного параметра может изменить общие условия шлифования.
Если образование стружки увеличивается после увеличения производственной скорости, необходимо оценить круг и процесс, чтобы определить, остается ли новая скорость подачи подходящей. Аналогично, увеличение съема материала без проверки глубины шлифования и состояния круга может увеличить нагрузку на кромку стекла.
Поэтому оптимизация процесса должна быть сосредоточена на поддержании стабильной взаимосвязи между съемом материала, производительностью круга и возможностями машины.
Стабильность машины важна для равномерного шлифования кромки стекла. Чрезмерная вибрация или биение колеса могут привести к нестабильным условиям контакта, даже если сама спецификация колеса соответствует требованиям.
Регулярные проверки крепления круга, состояния шпинделя, центровки и вибрации станка могут помочь выявить механические причины нестабильного качества кромки. Динамическая балансировка актуальна и тогда, когда требуется плавное и стабильное вращение колес.
Эти проверки особенно важны, когда новый круг дает неожиданные результаты или когда один и тот же шлифовальный круг работает по-разному на разных станках.
Различные области применения стекла предъявляют разные требования к процессу шлифования. Спецификация колеса, которая эффективно работает с фотоэлектрическим стеклом, может не обеспечивать такой же баланс эффективности, контроля профиля и отделки автомобильного или бытового стекла.
Следующее сравнение суммирует основные соображения:
| Применение стекла | Основные требования к шлифовке | Ключевые соображения по поводу колес | Подходящий продукт |
|---|---|---|---|
| Фотоэлектрическое стекло | Высокая эффективность, стабильное качество кромки, длительный срок службы. | Зернистость, профиль, резкость, совместимость с машинами | Шлифовальный круг для фотоэлектрического стекла |
| Приборное стекло | Прецизионность, сохранение профиля, тяжелое или глубокое шлифование | Острота, стабильность размеров, срок службы | Шлифовальный круг для стекла |
| Automotive Glass | Edge profile accuracy, shape retention, stable processing | Wheel profile, grit, equipment compatibility | Automotive Glass Grinding Wheel· |
Photovoltaic glass production often emphasizes high throughput and consistent edge quality. Grinding wheels used on PV processing lines therefore need to maintain stable abrasive performance while supporting efficient edge grinding.
Meijie's PV Glass Grinding Wheel uses diamond as the core abrasive and is available with bronze alloy bonding. The product is intended for photovoltaic glass edge grinding and is compatible with mainstream equipment from manufacturers such as Bottero, KLW, Yihai, Demai, and Faborman.
The wheel supports glass thicknesses from 2 to 18 mm, with diamond grit sizes from 80# to 400#. Its stated processing capability includes edge grinding speeds of 10–18 meters per minute, while service life can exceed 60,000 meters per slot in applicable configurations.
For production environments where edge defects can affect yield and downstream processing, a low chipping photovoltaic glass grinding wheel can be considered as part of a broader approach combining appropriate wheel specification and optimized process parameters.
Appliance glass processing may require a combination of high material removal, dimensional stability, profile retention, and controlled edge quality. Some applications also involve deep-cut or creep-feed grinding, making wheel sharpness and structural stability important considerations.
Meijie's Appliance Glass Grinding Wheel is developed for CNC machining centers and various glass edging machines. It uses diamond abrasives with bonds such as bronze alloy and is manufactured through vacuum hot-press sintering at 800–1000°C.
The product supports glass thicknesses from 2 to 18 mm and diamond grit sizes from 80# to 400#. Its design emphasizes sharpness, form stability, and long service life, with a stated service life exceeding 20,000 meters.
For applications where consistent profile retention and controlled material removal are important, the grinding wheel should be selected according to the equipment, glass thickness, grinding depth, and required edge finish rather than relying on a universal wheel specification.
Automotive glass processing places particular importance on edge geometry, dimensional accuracy, and shape retention. The wheel needs to maintain a stable profile while processing the required edge shape and working with the intended glass thickness.
Meijie's Automotive Glass Grinding Wheel uses diamond as the core abrasive and an M-type binder. It is customized for glass edging machines from brands such as Bandong and Baichao and supports different edge configurations, including V-type, round edge, ladder edge, and flat edge applications.
Доступные спецификации включают наружные диаметры от 150 до 248 мм для различных моделей продукции с размерами алмазного зерна от 150# до 400# в перечисленных конфигурациях.
Для требовательных автомобильных применений можно оценить шлифовальный круг для автомобильного стекла с низким образованием сколов вместе с профилем круга, совместимостью оборудования, размером зерна и параметрами обработки для достижения более стабильного качества кромки.
Выбор наиболее подходящего шлифовального круга зависит от реальных требований к обработке, а не только от категории стекла.
Для фотоэлектрического стекла важными факторами являются эффективность производства, стабильное качество кромок, острота, совместимость с машинами и срок службы. Спецификация колеса должна соответствовать требуемой скорости производственной линии и толщине стекла.
В случае стекла для бытовых приборов большее внимание может уделяться точности, сохранению профиля, стабильности размеров и возможности удаления материала, особенно при глубоком резании или тяжелом шлифовании.
Для автомобильного стекла особенно важны геометрия кромок и сохранение формы. Профиль круга должен соответствовать требуемой кромке, а характеристики абразива должны обеспечивать стабильную обработку и постоянную точность размеров.
Во всех трех случаях выбор шлифовального круга следует учитывать вместе с состоянием станка и параметрами процесса. Качественный круг не может полностью компенсировать чрезмерное давление шлифования, неподходящую скорость подачи, вибрацию станка или неправильную установку круга.
Стекло может расколоться, когда механическое напряжение, возникающее во время шлифовки, превышает прочность кромки стекла. Неподходящий шлифовальный круг, чрезмерное давление шлифования, высокая скорость подачи, чрезмерная глубина шлифования, износ круга, вибрация или неправильный профиль круга — все это может способствовать нестабильным условиям шлифования кромок.
Да. Размер алмазного зерна влияет на абразивное резание и удаление материала. Если зерно не подходит для толщины стекла, требуемой обработки кромок и условий шлифования, процесс может стать слишком агрессивным или неэффективным. Зернистость следует выбирать вместе с профилем круга, параметрами шлифования и конфигурацией станка.
Часто сколы можно уменьшить, выбрав подходящий шлифовальный круг для стекла, подбирая размер алмазного зерна в зависимости от применения, контролируя скорость подачи и давление шлифования, поддерживая правильный профиль круга и проверяя вибрацию и биение станка. Также важны стабильное охлаждение и регулярные проверки состояния колес.
Изношенный шлифовальный круг может привести к нестабильному качеству кромки, поскольку острота абразива и стабильность профиля могут со временем измениться. Если сколы становятся более серьезными по мере приближения к концу срока службы круга, следует проверить состояние круга, а также параметры шлифования и стабильность станка.
При выборе следует учитывать тип стекла, толщину, геометрию кромки, конфигурацию машины, требуемую отделку, скорость производства и ожидаемый срок службы круга. При обработке фотоэлектрического стекла приоритетом может быть высокая эффективность и стабильное качество кромок, в то время как автомобильное стекло часто требует большего внимания к точности профиля и сохранению формы.
Сколы стекла во время шлифования редко вызваны каким-то одним фактором. На сколы кромок стекла могут влиять выбор шлифовального круга, размер алмазного зерна, износ круга, профиль круга, давление шлифования, скорость подачи, глубина шлифования, вибрация станка, биение и условия охлаждения.
Более надежный подход — оценить весь процесс шлифования и подобрать шлифовальный круг для стекла в соответствии с применением. Фотоэлектрическое, бытовое и автомобильное стекло предъявляют разные требования к обработке, поэтому выбор круга для конкретного применения важен для поддержания качества кромки и стабильности производства.
Производителям, стремящимся уменьшить сколы и улучшить однородность шлифования, следует сосредоточиться на взаимодействии абразивного инструмента, материала стекла, станка и параметров обработки, а не на какой-либо одной спецификации.