Sep 11,2026
Грубое и тонкое измельчение полупроводниковых пластин
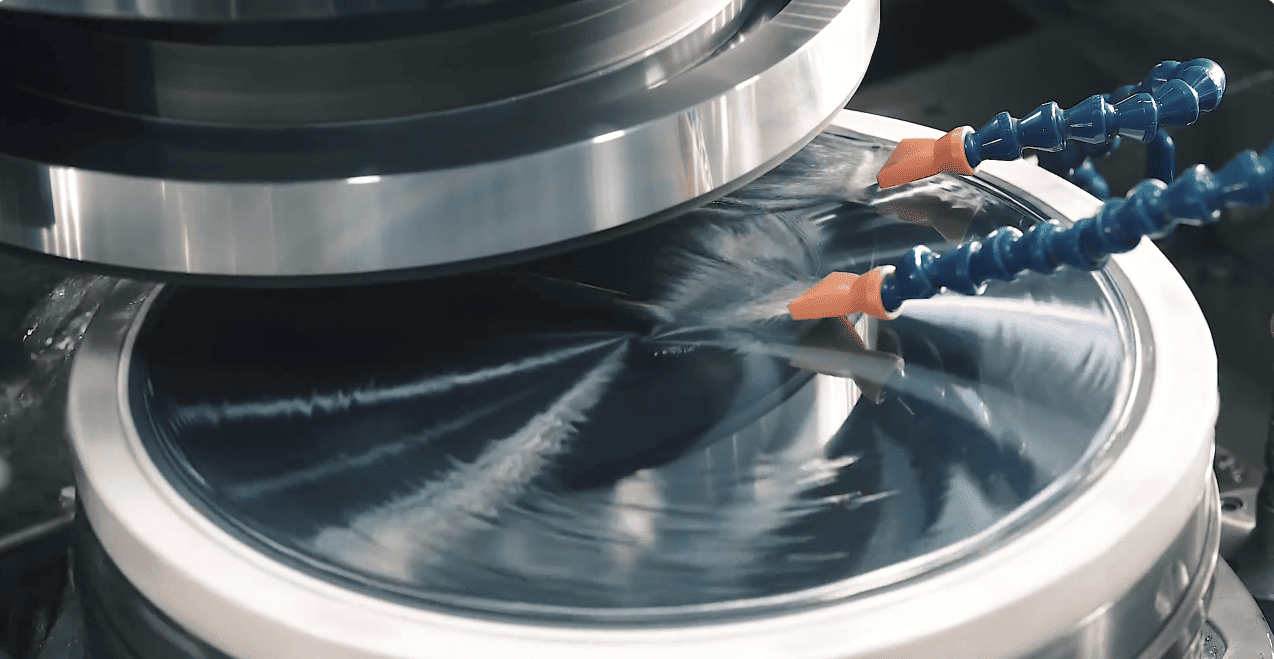
Мировая фотоэлектрическая промышленность продолжает двигаться в сторону модулей большего размера, более тонкого солнечного стекла и более быстрого автоматизированного производства. Хотя эти тенденции повышают энергоэффективность и производственные мощности, они также предъявляют гораздо более высокие требования к процессам шлифования кромок. Даже незначительные дефекты, возникающие во время шлифования, такие как сколы по краям, микротрещины или несоответствующие размеры, могут снизить выход продукта, прервать последующую обработку и увеличить производственные затраты.
Для многих производителей выбор шлифовального круга для фотоэлектрического стекла часто основан на технических характеристиках, цене или предыдущем опыте покупок. Однако сами по себе эти факторы редко определяют, будет ли шлифовальный круг хорошо работать в конкретной производственной среде. Шлифовальный круг, который показывает отличные результаты на одной производственной линии, может давать нестабильное качество кромки или чрезмерный износ на другой, поскольку условия производства существенно различаются.
Эффективный шлифовальный круг должен соответствовать не только материалу стекла, но и самой производственной линии. Толщина стекла, скорость линии, конфигурация оборудования, последовательность шлифования, требования к качеству кромки и ожидаемый срок службы инструмента — все это влияет на то, какой фотоэлектрический шлифовальный круг для стекла является наиболее подходящим выбором. Оценка этих факторов перед покупкой помогает производителям сократить время простоя, улучшить стабильность измельчения и снизить общую стоимость одного обработанного метра, а не сосредотачиваться только на первоначальной закупочной цене.
В этом руководстве объясняется, как оценить ваши производственные требования перед выбором шлифовального круга для фотоэлектрического стекла, обсуждаются технические факторы, влияющие на производительность шлифования, и освещаются распространенные ошибки, которые могут снизить производительность. Понимая взаимосвязь между условиями производства и характеристиками шлифовальных кругов, производители могут принимать более обоснованные решения и создавать более эффективные, стабильные и экономичные линии по обработке фотоэлектрического стекла.
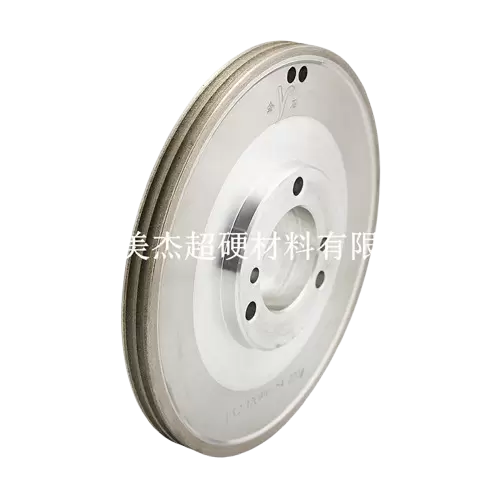
Фотоэлектрическое стекло существенно отличается от обычного архитектурного, декоративного или бытового стекла. Он изготавливается с чрезвычайно жесткими размерными допусками и, как ожидается, будет сохранять превосходную механическую прочность, оставаясь при этом максимально тонким и легким. Поскольку фотоэлектрические модули становятся больше и эффективнее, производители стекла также увеличивают скорость производства, чтобы удовлетворить растущий мировой спрос. Эти изменения оставляют гораздо меньше места для ошибок обработки во время шлифования кромок.
В отличие от многих операций механической обработки, шлифовка кромок напрямую влияет как на внешний вид, так и на структурную целостность фотоэлектрического стекла. Плохое качество шлифовки может привести к появлению микроскопических трещин или дефектов кромок, которые трудно обнаружить во время проверки, но которые впоследствии могут привести к поломке во время отпуска, транспортировки или сборки модуля. Для производителей, производящих тысячи стеклянных панелей каждый день, даже небольшое увеличение уровня брака может обернуться значительными финансовыми потерями.
Таким образом, шлифовальный круг играет гораздо большую роль, чем просто удаление материала. Правильно выбранный шлифовальный круг для фотоэлектрического стекла способствует стабильности производства, увеличению времени безотказной работы оборудования, снижению затрат на оснастку и более стабильному качеству продукции. И наоборот, неподходящий шлифовальный круг может сократить интервалы технического обслуживания, увеличить частоту замены и создать ненужные перерывы в производстве.
Вместо того, чтобы оценивать шлифовальные круги исключительно на основе покупной цены, производители должны учитывать, насколько каждый вариант соответствует их производственным целям.
| Производственная цель | Требования к шлифовальному кругу |
|---|---|
| Более высокая эффективность производства | Высокая производительность резания со стабильной износостойкостью. |
| Более низкий процент отказов | Низкое количество сколов и отличная однородность кромки. |
| Непрерывное высокоскоростное производство | Длительный срок службы и термическая стабильность. |
| Снижение эксплуатационных расходов | Меньше замен кругов и стабильная производительность шлифования |
Многие группы закупок сосредотачиваются в первую очередь на таких характеристиках, как диаметр круга или размер зерна, но опытные инженеры-технологи обычно оценивают гораздо более широкий спектр факторов, прежде чем принять решение. К ним относятся:
Когда эти факторы оцениваются вместе, производители получают более четкое понимание того, какой шлифовальный круг обеспечит наилучшую долгосрочную ценность, а не просто самую низкую стоимость приобретения.
Выбор подходящего шлифовального круга также следует рассматривать как часть более широкой стратегии оптимизации производства. Высококачественные шлифовальные круги для обработки стекла , правильно настроенное оборудование, оптимизированные параметры шлифования и эффективное управление охлаждающей жидкостью — все вместе повышает эффективность производства. Для производителей, обслуживающих быстро развивающуюся отрасль фотоэлектрической новой энергетики , этот комплексный подход часто приводит к более устойчивым улучшениям, чем независимая замена любого отдельного компонента.
Многие решения о покупке начинаются со сравнения каталогов продукции или запроса предложений у нескольких поставщиков. Хотя эти шаги важны, они редко отвечают на самый важный вопрос:
Будет ли этот шлифовальный круг хорошо работать на моей производственной линии?
Не существует универсального шлифовального круга, подходящего для каждого производителя фотоэлектрического стекла. Производственные линии различаются комплектацией оборудования, уровнем автоматизации, системами охлаждения, скоростью работы, характеристиками стекла и стандартами качества. Даже заводам, производящим один и тот же тип солнечного стекла, могут потребоваться совершенно разные решения для шлифовальных кругов, поскольку их производственные условия не идентичны.
Поэтому наиболее эффективный процесс выбора начинается с понимания производственной среды, а не со сравнения характеристик шлифовальных кругов. Как только производители четко определят свои производственные требования, выбор подходящего шлифовального круга для фотоэлектрического стекла становится намного проще.
Толщина стекла является одним из первых технических факторов, который следует учитывать при выборе шлифовального круга. Поскольку фотоэлектрические технологии продолжают развиваться, более тонкое стекло становится все более распространенным, поскольку оно уменьшает вес модуля, сохраняя при этом структурные характеристики. Сегодня производственные линии обычно обрабатывают фотоэлектрическое стекло толщиной примерно от 2 мм до 3,2 мм, хотя в некоторых случаях используются более толстые специальные продукты.
Тонкое солнечное стекло ведет себя во время шлифования совсем иначе, чем обычное промышленное стекло. Поскольку материал менее жесткий, он гораздо более чувствителен к давлению шлифования, вибрации и выделению тепла. Чрезмерное усилие шлифования может легко привести к появлению сколов на кромках или микроскопических трещин, которые могут стать невидимыми до более поздних этапов производства.
По этой причине производителям следует избегать предположения, что одна спецификация шлифовального круга подходит для стекла любой толщины. Колесо, предназначенное для более толстого промышленного стекла, может агрессивно удалять материал, но создавать чрезмерную нагрузку при обработке ультратонкого фотоэлектрического стекла. И наоборот, круг, оптимизированный для тонкого солнечного стекла, может изнашиваться быстрее при обработке более толстых продуктов, требующих более высокой скорости съема материала.
При оценке толщины стекла производители должны учитывать одновременно несколько целей обработки:
Достижение этих целей зависит от выбора подходящей комбинации концентрации алмазов, типа связки, размера зерна и рабочих параметров, а не от использования одной спецификации.
Производителям также следует учитывать будущие производственные требования. Поскольку фотоэлектрическое стекло продолжает становиться тоньше, а технология производства развивается, работа с поставщиком, способным предоставить индивидуальные решения для шлифования, обеспечивает большую гибкость для будущей модернизации процесса, чем выбор только стандартного продукта.
Скорость производства — еще один важный фактор, который напрямую влияет на выбор шлифовального круга. Современные заводы по производству фотоэлектрического стекла все чаще используют полностью автоматизированные производственные линии, где максимальная производительность необходима для поддержания конкурентоспособности. В этих условиях шлифовальные круги испытывают гораздо большие механические нагрузки, более высокие температуры и более длительные периоды непрерывной работы, чем при обычной обработке стекла.
Шлифовальный круг, который хорошо работает при низкоскоростном производстве, может не поддерживать тот же уровень стабильности на высокоскоростной автоматизированной линии. По мере увеличения скорости подачи трение и выделение тепла также увеличиваются, ускоряя износ круга и потенциально снижая стабильность шлифования, если инструмент не предназначен для непрерывной работы в тяжелых условиях.
Многие современные линии по производству фотоэлектрического стекла в настоящее время достигают скорости шлифования от 10 до 18 метров в минуту. При таких скоростях эффективность производства зависит не только от режущей способности, но и от износостойкости, термической стабильности и постоянства размеров на протяжении всего срока службы круга.
Еще одно распространенное заблуждение заключается в том, что выбор более агрессивного шлифовального круга всегда повышает производительность. На практике чрезмерная производительность резания без достаточной износостойкости часто сокращает срок службы круга и увеличивает частоту замены. Частая замена колес прерывает производство, увеличивает затраты на рабочую силу и снижает общий уровень использования оборудования.
Вместо того, чтобы оценивать производительность исключительно по скорости шлифования, производителям следует учитывать несколько долгосрочных показателей производительности:
Эти показатели обеспечивают гораздо более точную оценку эффективности производства, поскольку отражают общие эксплуатационные характеристики шлифовального круга, а не только его первоначальную режущую способность.
Опытный производитель шлифовальных кругов оценит производственную мощность вместе с конфигурацией оборудования, характеристиками стекла и требованиями к качеству, прежде чем рекомендовать наиболее подходящий шлифовальный круг для фотоэлектрического стекла. Этот процесс помогает производителям достичь оптимального баланса между эффективностью производства, долговечностью инструмента и качеством готовой продукции вместо максимизации только одного показателя производительности.
Не каждый производитель фотоэлектрического стекла определяет «хорошее качество кромки» одинаково. Некоторые производственные линии отдают приоритет максимальной производительности, в то время как другие должны соответствовать чрезвычайно строгим стандартам внешнего вида и размеров для высокоэффективных солнечных модулей. Прежде чем выбрать шлифовальный круг для фотоэлектрического стекла, производители должны четко определить, какое качество кромки требуется для их производственного процесса, а не полагаться исключительно на общие характеристики продукта.
Высококачественная шлифованная кромка – это больше, чем просто гладкий внешний вид. Оно должно сохранять одинаковые размеры, иметь минимальные сколы по краям и не иметь микротрещин, которые могут поставить под угрозу прочность готового стекла. Даже очень небольшие дефекты могут распространяться во время отпуска, транспортировки или сборки модулей, что в конечном итоге снижает выход продукта и увеличивает производственные затраты.
На качество кромки влияет множество факторов, действующих вместе, а не только шлифовальный круг. Жесткость станка, точность шпинделя, подача СОЖ, параметры шлифования и состояние круга – все это влияет на конечный результат. Однако выбор подходящего шлифовального круга для фотоэлектрического стекла закладывает основу для стабильной производительности шлифования.
Производители, выпускающие фотоэлектрическое стекло премиум-класса, для оценки эффективности шлифования часто используют следующие показатели качества:
Вместо того, чтобы выбирать круг исключительно потому, что он обеспечивает агрессивную производительность резки, производители должны оценить, сможет ли он поддерживать эти стандарты качества в реальных производственных условиях. Круг, который быстро удаляет материал, но обеспечивает нестабильное качество кромки, может в конечном итоге увеличить процент брака и общие производственные затраты.
Производственные испытания часто являются наиболее надежным способом проверки качества кромки. Испытание шлифовального круга в реальных производственных параметрах позволяет производителям оценить не только готовую кромку, но и износ круга, стабильность станка, производительность охлаждающей жидкости и общую эффективность производства перед крупномасштабным внедрением.
Даже самый качественный шлифовальный круг не сможет обеспечить стабильные результаты, если он не будет правильно подобран к производственному оборудованию. Поэтому совместимость станков является одним из наиболее важных, но часто упускаемых из виду аспектов выбора шлифовального круга.
Современные производители фотоэлектрического стекла используют самое разнообразное технологическое оборудование. На производственных линиях могут использоваться машины Bottero, KLW, Yihai, Demai, Faborman или других специализированных производителей. Хотя эти станки выполняют схожие операции шлифования, они часто различаются по конфигурации шпинделя, рабочей скорости, монтажным размерам, системам подачи СОЖ и последовательности технологических процессов.
Шлифовальный круг всегда следует выбирать в соответствии с техническими характеристиками оборудования, а не просто по внешнему диаметру или размеру отверстия. Различия в скорости шпинделя, жесткости станка, давлении охлаждающей жидкости и конструкции системы подачи влияют на характеристики шлифования и производительность круга.
При оценке совместимости производители должны проверить несколько технических факторов:
Игнорирование этих факторов может привести к чрезмерной вибрации, неравномерному износу круга, нестабильной производительности шлифования или снижению срока службы инструмента. В некоторых случаях неправильное соответствие может даже повлиять на затраты на техническое обслуживание станка за счет увеличения нагрузки на шпиндель или ускорения износа подшипников.
Производители, планирующие модернизировать или расширить свои производственные линии, также должны учитывать будущую совместимость оборудования. Выбор поставщика, способного предоставить индивидуальные решения в области шлифовальных кругов для фотоэлектрического стекла для различных платформ станков, упрощает корректировку производства в будущем и снижает необходимость квалификации нескольких поставщиков инструментов.
В то время как алмазный абразив определяет режущую способность шлифовального круга, связующий материал в значительной степени определяет, как эта режущая способность сохраняется на протяжении всего срока службы круга. Поэтому выбор подходящего типа связки является одним из наиболее важных технических решений при выборе шлифовального круга для фотоэлектрического стекла.
Различные системы связок контролируют, насколько прочно удерживаются алмазные частицы, насколько эффективно рассеивается тепло и как изнашивается круг во время шлифования. Оптимальный выбор зависит от скорости производства, технических характеристик стекла, требуемого качества кромки и ожидаемого срока службы, а не от какого-либо отдельного показателя производительности.
Каждый из трех наиболее часто используемых типов связок при фотоэлектрической обработке стекла имеет определенные преимущества.
| Тип облигации | Типичное применение | Основные преимущества |
|---|---|---|
| Смола Бонд | Прецизионная отделка | Превосходное качество поверхности и низкий уровень сколов. |
| Металлическая связь | Непрерывное производство для тяжелых условий эксплуатации | Высокая износостойкость и длительный срок службы |
| Бронзовая облигация | Высокоскоростная фотоэлектрическая обработка стекла | Стабильная производительность шлифования и превосходная долговечность |
Шлифовальные круги на связке смолы широко используются при чистовой обработке, где качество поверхности и однородность кромки являются наивысшими приоритетами. Их относительно эластичная структура помогает снизить силы шлифования, что делает их особенно подходящими для более тонкого фотоэлектрического стекла и для применений, требующих превосходного внешнего вида кромок.
Шлифовальные круги на металлической связке предназначены для сложных производственных условий, требующих исключительной долговечности. Их превосходная износостойкость позволяет им сохранять точность профиля в течение продолжительных периодов эксплуатации, что делает их пригодными для крупносерийного производства, где важно свести к минимуму частоту замены колес.
Bronze bond grinding wheels are commonly selected for modern photovoltaic production lines because they provide a balanced combination of wear resistance, cutting efficiency, and thermal stability. Their ability to maintain stable grinding performance during continuous operation makes them especially valuable for automated manufacturing environments.
Rather than assuming one bond type is universally superior, manufacturers should evaluate the advantages of each according to their production objectives.
As a general guideline:
Bond selection should also be considered together with grit size, wheel profile, grinding pressure, coolant conditions, and machine parameters. These factors interact closely, and optimizing them as a complete system usually delivers better results than modifying only the bond type.
Manufacturers working with experienced suppliers often benefit from process recommendations based on actual production data rather than product specifications alone. This collaborative approach helps ensure that the selected Diamond Grinding Wheel performs consistently under real manufacturing conditions while supporting higher productivity and lower operating costs.
Diamond grit size directly influences grinding efficiency, surface finish, wheel wear, and overall production performance. Selecting the appropriate grit is therefore essential for achieving the desired balance between material removal and edge quality.
A common misconception is that finer grit always produces better results. In reality, both coarse and fine grits serve specific purposes within the grinding process. The optimal choice depends on the production stage, glass characteristics, required finish, and machine operating conditions.
Coarser diamond grits generally provide stronger cutting action and higher material removal rates. They are often used during rough grinding where production efficiency is prioritized. However, because each abrasive particle removes more material, coarse grits may generate greater grinding forces and produce a rougher edge if not followed by finishing operations.
Finer grits create a smoother grinding action with smaller cutting depths. Although material removal is slower, they help produce improved edge quality and lower surface roughness, making them suitable for finishing processes where dimensional accuracy and appearance are critical.
A simplified selection guideline is shown below:
While these guidelines provide a useful starting point, grit size should never be selected independently. Production engineers should also evaluate glass thickness, feed rate, spindle speed, coolant effectiveness, bond type, and required production efficiency.
For example, a high-speed production line processing thin photovoltaic glass may achieve better overall performance with a medium grit that balances cutting efficiency and edge quality rather than selecting either the coarsest or finest available option.
Similarly, manufacturers operating multiple grinding stages often achieve better process stability by combining different grit sizes for rough grinding and finishing rather than attempting to complete the entire process with a single wheel specification.
Ultimately, grit selection is part of a complete process optimization strategy. When diamond concentration, bond type, machine parameters, and coolant conditions are properly matched, the PV Glass Grinding Wheel can maintain efficient material removal while delivering consistent edge quality throughout its service life.
Selecting the right PV Glass Grinding Wheel involves much more than comparing catalog specifications or requesting the lowest quotation. In practice, many production issues originate from incorrect selection decisions made before the grinding wheel is ever installed on the machine. While these mistakes may appear minor during procurement, they often lead to higher operating costs, unstable production, and unnecessary downtime over the life of the tool.
One of the most common mistakes is evaluating grinding wheels based solely on their purchase price. A lower-priced wheel may seem attractive initially, but if it wears quickly, requires more frequent replacement, or produces inconsistent edge quality, the overall cost of ownership can become significantly higher. Production interruptions, additional labor, and increased glass rejection rates often outweigh any savings achieved during purchasing.
Another frequent mistake is assuming that one grinding wheel specification can satisfy every production requirement. As photovoltaic glass continues to evolve, manufacturers process different glass thicknesses, edge profiles, and product specifications on the same production line. Attempting to use a single wheel for every application often forces compromises in grinding efficiency, edge quality, or wheel life.
Machine compatibility is another factor that is sometimes underestimated. Even when the grinding wheel dimensions appear correct, differences in spindle speed, coolant delivery, machine rigidity, and operating parameters can greatly influence grinding performance. A grinding wheel that performs exceptionally well on one production line may deliver completely different results on another if these conditions are not properly evaluated.
Практика технического обслуживания также влияет на производительность шлифования. Некоторые производители продолжают использовать шлифовальные круги после оптимального срока службы, стремясь снизить затраты на оснастку. Однако изношенные круги обычно выделяют больше тепла, требуют более высокого давления шлифования и обеспечивают менее стабильное качество кромки. Вместо снижения затрат отложенная замена часто увеличивает процент брака и снижает общую эффективность производства.
Чтобы избежать этих проблем, производителям следует оценивать весь производственный процесс, а не сосредотачиваться на одном закупочном факторе.
К частым ошибкам, которых следует избегать, относятся:
Еще одна упущенная из виду проблема – неспособность собрать производственные данные после внедрения нового шлифовального круга. Измерение срока службы круга, скорости обработки, качества кромки, интервалов замены и стоимости одного обработанного метра дает ценную информацию, которая поможет принять решения о будущих покупках. Непрерывная оценка процесса позволяет производителям выявлять возможности для дальнейшей оптимизации, а не полагаться исключительно на субъективные отзывы операторов.
Таким образом, успешный выбор шлифовального круга – это не разовое решение о покупке, а постоянный процесс оптимизации. Производители, которые регулярно оценивают производительность оснастки наряду с производственными данными, обычно имеют больше возможностей для повышения эффективности, снижения эксплуатационных расходов и поддержания стабильного качества продукции в долгосрочной перспективе.
Для многих производителей покупка шлифовального круга рассматривается как простая сделка. Однако опытные производители фотоэлектрического стекла понимают, что долгосрочные результаты производства зависят не только от самого продукта, но и от технических знаний, предоставленных поставщиком.
Каждая производственная линия работает в уникальных условиях. Различия в конфигурации станка, последовательности шлифования, скорости шпинделя, системах охлаждения, характеристиках стекла и производственных мощностях означают, что идентичные шлифовальные круги могут работать по-разному на разных заводах. В результате выбор стандартного продукта по каталогу без учета этих переменных часто ограничивает возможности оптимизации процесса.
Опытный производитель шлифовальных кругов начинает с понимания производственной среды клиента, прежде чем рекомендовать решение. Вместо того, чтобы запрашивать только размеры колес, технические инженеры обычно оценивают такие факторы, как:
Эта информация позволяет поставщику рекомендовать шлифовальный круг, который соответствует фактическим производственным требованиям, а не просто соответствует размерным характеристикам.
Техническая поддержка также должна продолжаться после доставки шлифовального круга. На начальном этапе производства поставщики могут помочь с оптимизацией параметров шлифования, корректировкой выбора круга, рекомендациями по СОЖ и устранением неполадок в процессе. Такой совместный подход часто сокращает квалификационный период и помогает производителям быстрее достичь стабильного производства.
По мере развития производственных потребностей постоянное техническое сотрудничество становится все более ценным. Например, изменения толщины фотоэлектрического стекла, более высокие скорости линий или новое технологическое оборудование могут потребовать корректировки профиля круга, типа связки, размера зерна или концентрации алмазов. Поставщик, обладающий сильными инженерными возможностями, может заранее рекомендовать эти изменения, помогая производителям поддерживать производительность без длительного тестирования методом проб и ошибок.
Вот почему многие ведущие производители фотоэлектрического стекла выбирают долгосрочных технических партнеров, а не приобретают шлифовальные круги исключительно как расходный материал. Поставщик, способный поставлять индивидуальные решения из сверхтвердых материалов, способствует не только повышению производительности инструментов, но и постоянному совершенствованию процессов и снижению производственных затрат.
Компании с обширным опытом в области шлифовальных кругов для обработки стекла обычно предлагают преимущества, выходящие за рамки производства продукции, включая разработку приложений, анализ процессов, индивидуальный дизайн кругов и технические консультации. Эти услуги помогают производителям оптимизировать весь процесс шлифования вместо того, чтобы сосредотачиваться на отдельных компонентах инструмента.
Для производителей, стремящихся к стабильной долгосрочной работе, выбор опытного производителя сверхтвердых материалов с проверенным опытом в области фотоэлектрической обработки стекла часто является более ценной инвестицией, чем стремление к самой низкой закупочной цене.
Выбор подходящего шлифовального круга для фотоэлектрического стекла — это больше, чем просто выбор инструмента, подходящего для вашей машины. Лучшее решение — это то, которое соответствует вашим техническим характеристикам стекла, скорости производства, требованиям к качеству и долгосрочным производственным целям. Учет таких факторов, как тип связки, размер зерна, совместимость оборудования и ожидаемый срок службы, помогает производителям улучшить стабильность шлифования, одновременно сокращая время простоя и затраты на инструмент.
Сотрудничая с опытным производителем сверхтвердых материалов, который разбирается в обработке фотоэлектрического стекла, производители могут получить выгоду от индивидуальных инструментальных решений и постоянной технической поддержки. Правильный шлифовальный круг не только обеспечивает лучшее качество кромки, но также способствует повышению производительности, снижению затрат на обработанный метр и более стабильному производству в долгосрочной перспективе.