Meijie Superhard Materials – прецизионные инструменты для глобального производства.
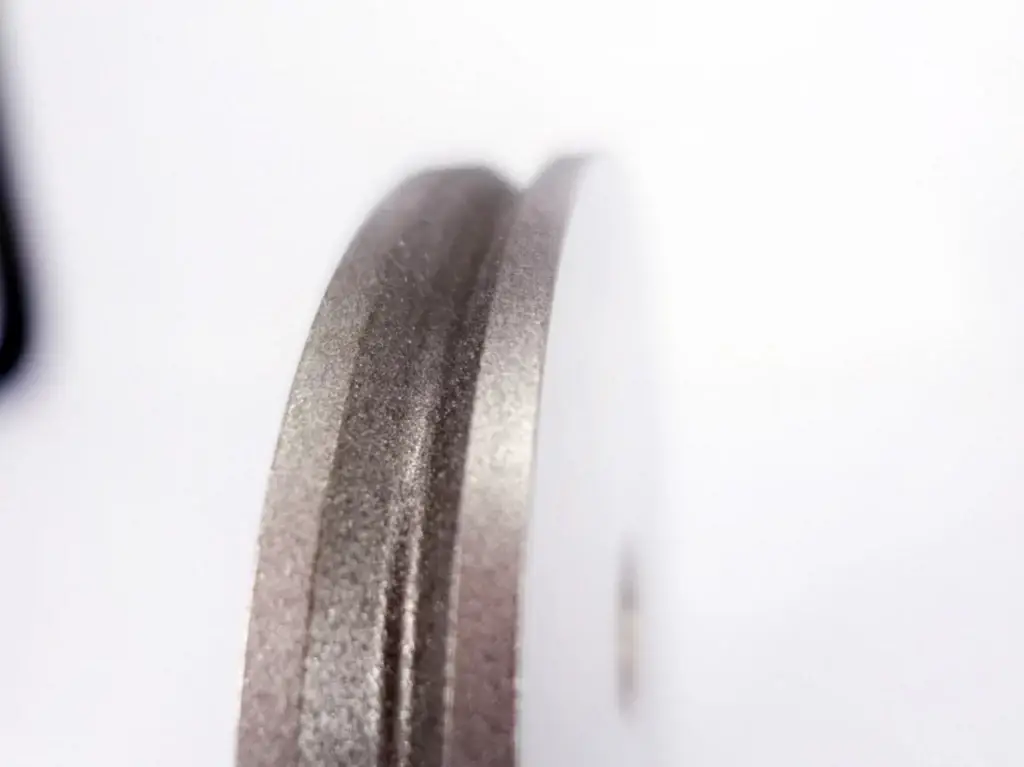
Выбор шлифовального круга для обработки полупроводниковых пластин включает в себя материал пластины, стадию шлифования, абразивную зернистость, совместимость оборудования и требования к качеству поверхности. Применение кремниевых и карбид-кремниевых пластин требует различных подходов к удалению материала, стабильности шлифования и контролю повреждений поверхности.
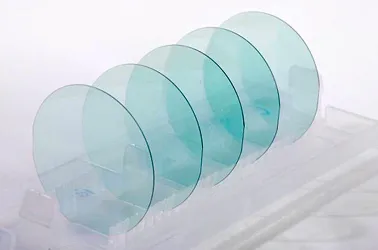
Шлифование пластин SiC представляет собой более сложную задачу, чем шлифование кремниевых пластин, из-за высокой твердости SiC и хрупкости материала. Ключевые факторы включают удаление материала, выбор шлифовального инструмента, параметры процесса и контроль качества поверхности.
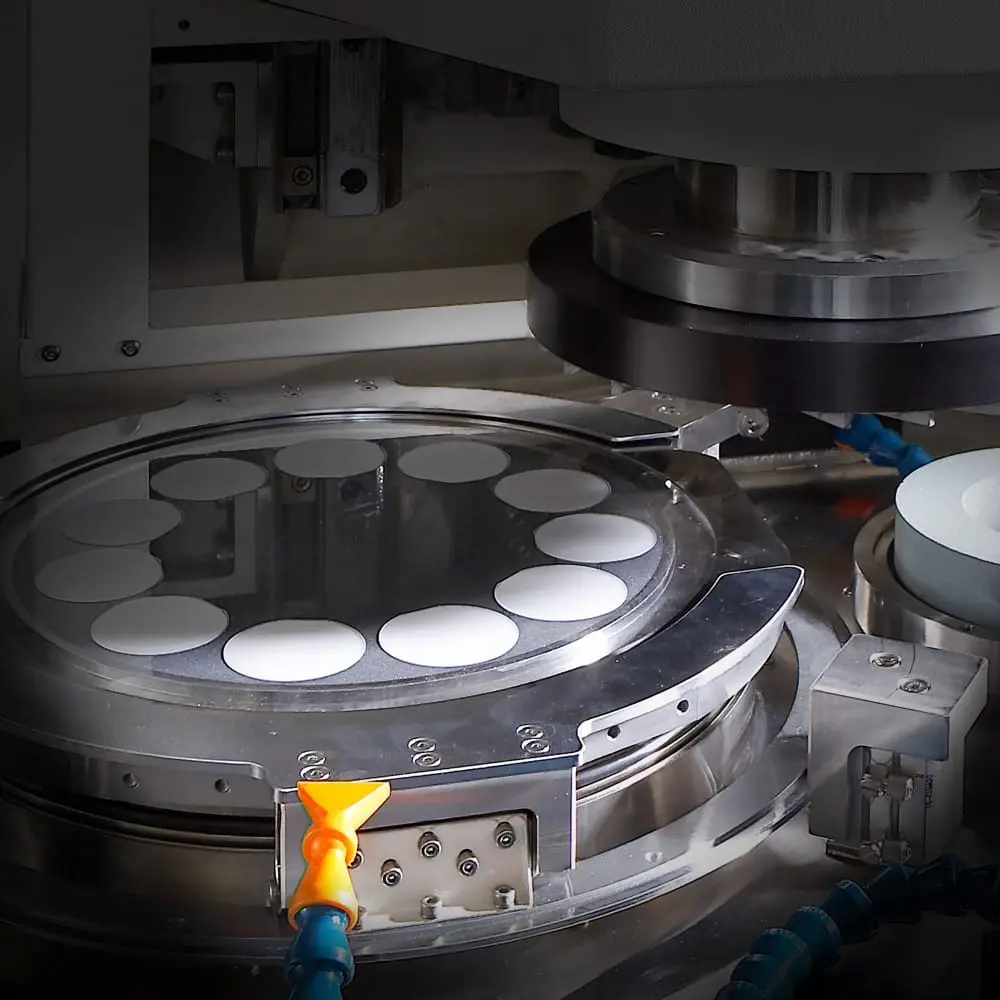
трещины, сколы и дефекты поверхности. Параметры шлифования, абразивные условия и материал пластин являются ключевыми факторами в поддержании стабильного качества поверхности.
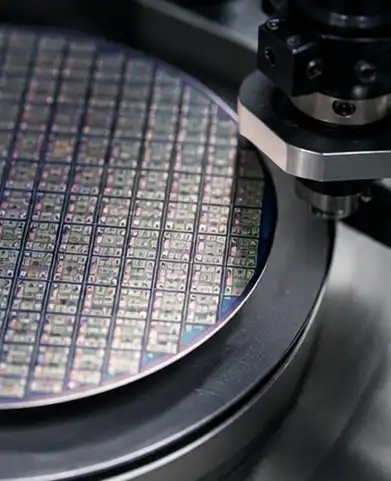
с разными приоритетами удаления материала и качества поверхности. Их различия в глубине шлифования, зернистости абразива, контроле размеров и выборе инструмента влияют на результаты обработки пластин.
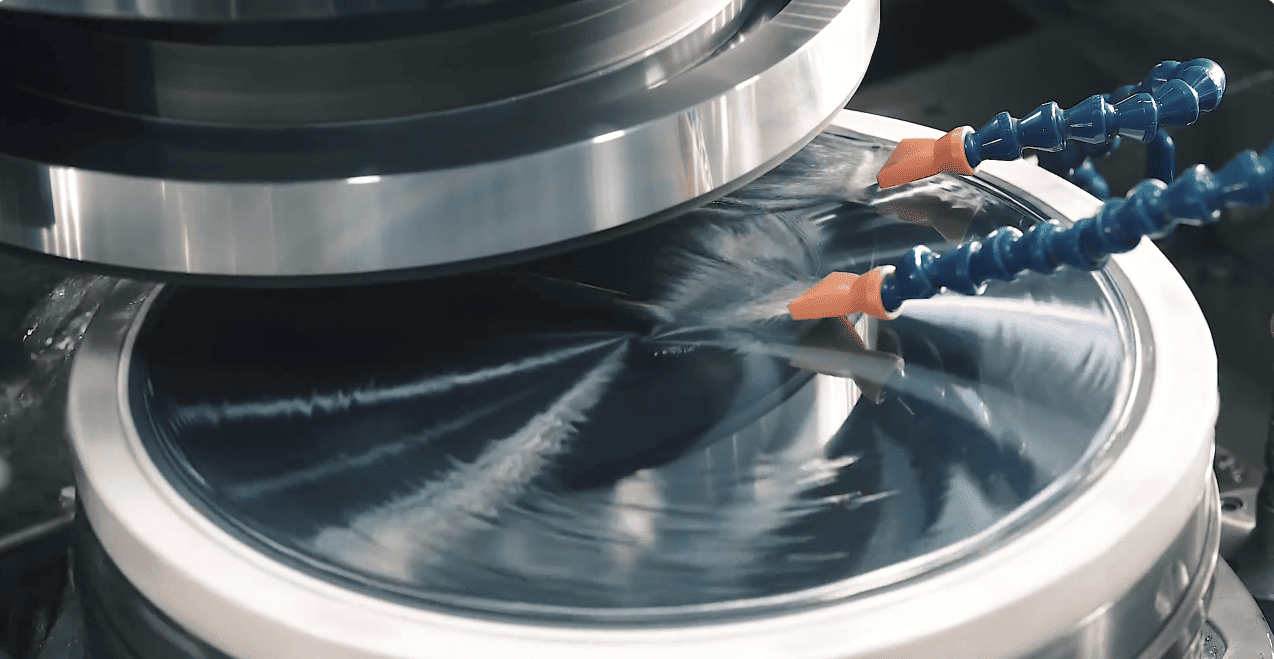
Повреждение поверхности во время шлифования пластин влияет на качество пластин из-за царапин, трещин, сколов и подповерхностных дефектов. Параметры шлифования, абразивные условия и материал пластин являются ключевыми факторами в поддержании стабильного качества поверхности.
Практическое сравнение четырехсторонних и обычных шлифовальных кругов по стеклу для различных производственных требований и условий обработки. Ключевые факторы включают производительность, качество кромок, стабильность на высоких скоростях, совместимость станков и общие эксплуатационные расходы.
 English
 Vietnamese
 Italian
 Spanish
 Ukrainian
 Turkish
 Portuguese
 Russian
 French
 German
 Arabic
 Hindi
 Indonesian
 Новости компании
 Новости отрасли
 Выставки